Sep 18,2026
Warum ist das Schleifen von SiC-Wafern schwieriger?
Grobschleifen und Feinschleifen sind zwei wichtige Schritte bei der Verarbeitung von Halbleiterwafern. Obwohl beide ein Schleifwerkzeug verwenden, um Material von der Waferoberfläche zu entfernen, dienen sie unterschiedlichen Zwecken. Beim Grobschleifen liegt der Schwerpunkt stärker auf einem effizienten Materialabtrag und einer Dickenreduzierung, während beim Feinschleifen mehr Wert auf kontrollierten Abtrag, Maßhaltigkeit und Oberflächenqualität gelegt wird.
Die Unterscheidung ist wichtig, da die Mahlbedingungen für eine Stufe möglicherweise nicht für die andere geeignet sind. Schleifkörnung, Schleiftiefe, Vorschubgeschwindigkeit, Scheibenzustand und Wafermaterial wirken sich alle darauf aus, wie das Schleifwerkzeug mit dem Werkstück interagiert. Das Verständnis dieser Unterschiede hilft Herstellern, geeignete Schleifbedingungen auszuwählen und eine gleichbleibende Waferqualität aufrechtzuerhalten.
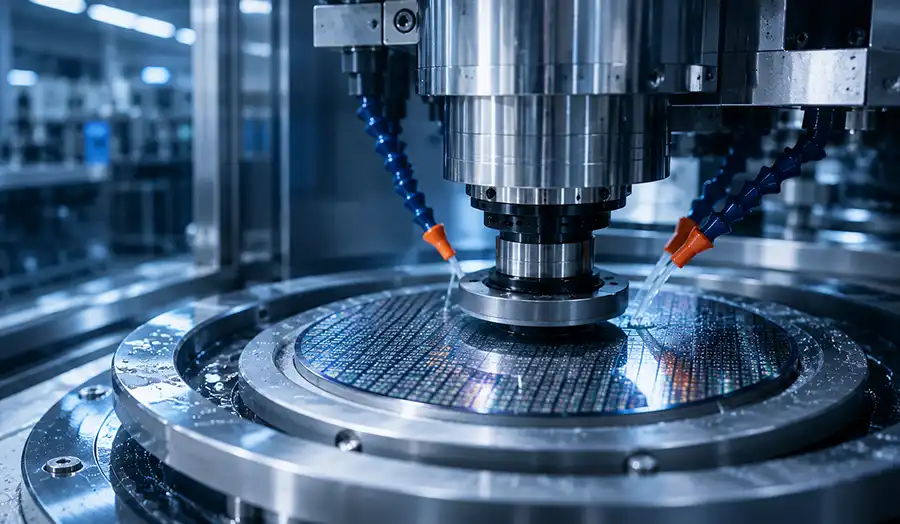
Bei der Verarbeitung von Halbleiterwafern ist das Grobschleifen im Allgemeinen der Schritt, bei dem eine relativ große Materialmenge entfernt wird. Sein Hauptzweck besteht darin, die Waferdicke effizient zu reduzieren und das Werkstück näher an die erforderlichen Abmessungen zu bringen.
Es folgt ein Feinschliff mit kontrollierterem Materialabtrag. Sobald der Wafer näher an seiner Zieldicke ist, verlagert sich die Priorität auf Dickengenauigkeit, Oberflächenrauheit und Konsistenz über die gesamte bearbeitete Oberfläche.
Die beiden Stufen können daher anhand ihrer primären Bearbeitungsziele und nicht nur anhand der verwendeten Schleifmittelgröße unterschieden werden.
| Aspekt | Grobschliff | Feinschliff |
|---|---|---|
| Hauptzweck | Effizienter Materialabtrag | Kontrollierter Materialabtrag |
| Materialabtrag | Relativ hoch | Relativ niedrig |
| Oberflächenbeschaffenheit | Relativ rauer | Feiner |
| Hauptpriorität | Verarbeitungseffizienz | Präzision und Oberflächengüte |
Die genaue Grenze zwischen den beiden Stufen hängt vom Wafermaterial, der Ausrüstung, dem Schleifwerkzeug, der Ausgangsdicke, der Zieldicke und den Oberflächenanforderungen ab. Grob- und Feinschliff sollten nicht als feste Parametersätze betrachtet werden, die für jeden Wafer gelten.
Für Leser, die eine grundlegende Erklärung des Gesamtprozesses benötigen, bietet der Artikel über das Schleifen von Halbleiterwafern den breiteren Verarbeitungskontext.
Die Hauptaufgabe des Grobschleifens von Wafern ist der Materialabtrag. Wenn die Dicke eines Wafers erheblich reduziert werden muss, wäre es kein effizienter Ansatz, die erforderliche Menge durch einen langsamen, feinen Schleifvorgang zu entfernen.
Durch das Grobschleifen kann in einem kontrollierten Schleifschritt eine größere Menge Wafermaterial entfernt werden. Das Schleifwerkzeug muss eine effektive Schneidwirkung aufrechterhalten und gleichzeitig die bei der Bearbeitung entstehende Materialabtragslast bewältigen.
Beim Grobschleifen steht der Materialabtrag im Vordergrund. Das Schleifwerkzeug greift in die Waferoberfläche ein und entfernt durch wiederholten Schleifkontakt Material.
Das Ziel besteht nicht einfach darin, die Abtragsrate zu maximieren. Übermäßige Schleifkraft oder instabiler Kontakt können die Waferoberfläche beeinträchtigen und unnötige Defekte verursachen. Es ist ein geeignetes Gleichgewicht zwischen Abtragseffizienz, Schleifkraft und Prozessstabilität erforderlich.
Die abrasiven Eigenschaften des Schleifwerkzeugs spielen daher eine wichtige Rolle. Das Werkzeug muss in der Lage sein, die erforderliche Materialmenge abzutragen und dabei während des gesamten Schleifvorgangs einen gleichbleibenden Arbeitszustand aufrechtzuerhalten.
Die Reduzierung der Waferdicke ist ein weiterer wichtiger Zweck des Grobschleifens. Die Dicke des Wafers kann zu Beginn deutlich über der erforderlichen Endspezifikation liegen, sodass vor dem letzten Schleifschritt ein erheblicher Materialabtrag erforderlich ist.
Dies hängt eng mit der Waferausdünnung zusammen. Beim Grobschleifen wird ein Großteil der Dickenreduzierung übernommen, so dass beim anschließenden Feinschleifen nicht übermäßig viel Material abgetragen werden muss.
Die erforderliche Schleiftiefe hängt von der Ausgangs- und Zieldicke, dem Wafermaterial, der Ausrüstung und dem Schleifwerkzeug ab. Eine größere Schleiftiefe kann die Effizienz des Materialabtrags verbessern, erhöht aber auch die mechanische Belastung der Schnittstelle zwischen Schleifmittel und Werkstück.
Grobschliff und Oberflächenbearbeitung haben unterschiedliche Prioritäten. In dieser Phase muss der Prozess effizient Material entfernen und gleichzeitig den Wafer in einem akzeptablen Zustand für die nachfolgende Verarbeitung halten.
Der Versuch, beim Grobschleifen die endgültige Oberflächengüte zu erreichen, kann die Effizienz beeinträchtigen. Der bessere Ansatz besteht normalerweise darin, die grobe Stufe für den größten Materialabtrag zu verwenden und die feinere Dimensions- und Oberflächenkontrolle der nachfolgenden Stufe zu überlassen.
Diese Trennung der Ziele ist ein Grund dafür, dass Grob- und Feinmahlen als unterschiedliche Bearbeitungsstufen betrachtet werden und nicht als zwei Bezeichnungen für denselben Vorgang.
Das feine Waferschleifen wird eingesetzt, wenn der Wafer bereits näher an seine Zieldicke gebracht wurde und ein kontrollierterer Materialabtrag erforderlich ist.
Im Vergleich zum Grobschliff ist der Materialabtrag beim Feinschliff in der Regel geringer. Der Prozess legt größeres Augenmerk auf die endgültige Dicke, den Oberflächenzustand und die Konsistenz des verarbeiteten Wafers.
Durch das Feinschleifen wird immer noch Material entfernt, aber der Prozess konzentriert sich mehr auf die Kontrolle, wie viel Material entfernt wird und wie sich dies auf die Waferoberfläche auswirkt.
In dieser Phase müssen die Schleifbedingungen sorgfältig ausgewählt werden, da die verbleibende Materialzugabe relativ gering sein kann. Eine zu hohe Schleiftiefe, ungeeignete Vorschubbedingungen oder ein ungeeignetes Schleifmittel können dazu führen, dass das gewünschte Endmaß nur schwer erreicht wird.
Ziel ist es also nicht, möglichst schnell Material abzutragen, sondern durch kontrolliertes und wiederholbares Schleifen das gewünschte Ergebnis zu erzielen.
Wenn sich der Wafer seiner Zieldicke nähert, wird die Genauigkeit der Waferdicke immer wichtiger. Abweichungen auf dem Wafer können sich auf die Maßhaltigkeit auswirken und bei nachfolgenden Vorgängen zu Problemen führen.
Durch das Feinmahlen kann das verbleibende Material unter kontrollierteren Bedingungen entfernt werden. Die tatsächlichen Toleranzanforderungen hängen von der Waferspezifikation und der Anwendung ab, daher sollte nicht für jeden Halbleiterwafer ein universeller Dickenwert gelten.
Die Rauheit der Waferoberfläche ist ein weiterer wichtiger Aspekt beim Feinschleifen. Eine durch einen aggressiveren Materialabtrag erzeugte Oberfläche kann ausgeprägtere Schleifspuren und Oberflächentexturen aufweisen.
Beim Feinschleifen wird durch eine gezieltere Schleifwechselwirkung der Oberflächenzustand verbessert und näher an die Anforderungen der Weiterverarbeitung herangeführt.
Allerdings sollte das Feinschleifen nicht als garantierte Lösung für jede Art von Oberflächenfehler angesehen werden. Der Zustand der Scheibe, die Wahl des Schleifmittels, die Schleifparameter, die Kühlung und das Wafermaterial beeinflussen weiterhin das Endergebnis.
Der wichtigste Unterschied zwischen Grobmahlung und Feinmahlung liegt in der Bearbeitungspriorität. Beim Grobschleifen geht es in erster Linie um den effizienten Abtrag relativ großer Materialmengen, beim Feinschleifen geht es um den kontrollierten Abtrag und die daraus resultierende Maß- und Oberflächenqualität.
| Faktor | Grobschliff | Feinschliff |
|---|---|---|
| Primäres Ziel | Hoher Materialabtrag | Kontrollierter Materialabtrag |
| Schleiftiefe | Im Allgemeinen größer | Im Allgemeinen kleiner |
| Schleifkorn | Normalerweise gröber | Normalerweise feiner |
| Oberflächenbeschaffenheit | Relativ rau | Feiner |
| Dimensionskontrolle | Grundlegende Bühnensteuerung | Höhere Präzision |
| Bearbeitungspriorität | Effizienz | Oberflächen- und Maßqualität |
Einer der deutlichsten Unterschiede ist die Menge an Material, die bei jeder Stufe entfernt werden soll. Das Grobschleifen übernimmt den größten Teil der erforderlichen Dickenreduzierung. Beim Feinmahlen wird das verbleibende Material unter Bedingungen verarbeitet, die eine genauere Kontrolle ermöglichen.
Ein zweiter Unterschied besteht in der Bedeutung, die dem Oberflächenzustand beigemessen wird. Das endgültige Oberflächenfinish muss in der Regel nicht durch Grobschleifen erreicht werden, da ein anschließender Feinschliff die Oberfläche noch weiter verbessern kann. Beim Feinschleifen hingegen muss ein Gleichgewicht zwischen Materialabtrag und Oberflächenqualität hergestellt werden.
Ein dritter Unterschied betrifft die Auswahl des Schleifmittels. Gröbere Schleifbedingungen können geeignet sein, wenn ein effizienter Materialabtrag erforderlich ist, während feinere Schleifbedingungen häufig verwendet werden, wenn die Oberflächengüte wichtiger ist. Die eigentliche Schleifmittelspezifikation muss noch auf das Wafermaterial, das Schleifwerkzeug und die Ausrüstung abgestimmt werden.
Diese Unterschiede sollten als allgemeine Prozessprinzipien und nicht als absolute Regeln behandelt werden. Bei einer bestimmten Halbleiterwaferanwendung können je nach erforderlicher Dicke, Materialeigenschaften, Maschinenkonfiguration und Werkzeugspezifikation unterschiedliche Schleifbedingungen zum Einsatz kommen.
Das Schleifwerkzeug hat direkten Einfluss darauf, wie Material vom Wafer abgetragen wird. Aus diesem Grund ist die Werkzeugauswahl ein wichtiger Bestandteil bei der Unterscheidung von Grob- und Feinschliff.
Die Größe der Diamantkörnung beeinflusst das Schneidverhalten des Schleifwerkzeugs. Gröbere Schleifpartikel können einen effizienten Materialabtrag während einer Grobschleifphase unterstützen, wohingegen feinere Schleifbedingungen im Allgemeinen besser geeignet sind, wenn bei dem Prozess mehr Wert auf die Oberflächenbeschaffenheit gelegt wird.
Die richtige Körnung lässt sich nicht allein anhand der Größe auswählen. Auch das Wafermaterial und der erforderliche Schleifschritt müssen berücksichtigt werden. Silizium und SiC haben beispielsweise unterschiedliche Materialeigenschaften und erfordern möglicherweise unterschiedliche Werkzeug- und Prozessbedingungen.
Auch der Zustand der Arbeitsfläche beeinflusst die Schleifstabilität. Eine ordnungsgemäß funktionierende Wafer-Schleifscheibe sollte einen wirksamen Schleifkontakt mit dem Wafer aufrechterhalten.
Da sich die Schleifoberfläche durch Verschleiß verändert, kann sich auch das Schnittverhalten ändern. Erhöhtes Reiben oder verringerte Schneidleistung können die Schleifkraft, die Wärmeerzeugung und die Oberflächenkonsistenz beeinträchtigen.
Dies ist insbesondere beim Feinschleifen relevant, wo relativ kleine Änderungen im Schleifzustand einen spürbaren Einfluss auf die endgültige Oberfläche haben können.
Diamantschleifmittel eignen sich aufgrund ihrer Fähigkeit, harte und spröde Materialien zu bearbeiten, für eine Reihe von Halbleiterschleifanwendungen. Dennoch sollte eine Wafer-Schleifscheibe bzw. Schleifscheibe je nach Material, Schleifstufe, Ausstattung und Qualitätsanforderungen ausgewählt werden.
Die Schleifeigenschaften, die Arbeitsstruktur, die Wärmeableitung und das Spanabfuhrverhalten des Werkzeugs tragen alle zur Schleifstabilität bei.
Für Hersteller, die mit unterschiedlichen Halbleitermaterialien und Schleifanforderungen arbeiten, bieten die Halbleiterwafer- Bearbeitungslösungen von Meijie eine spezielle Produktkategorie für diese Art von Anwendung.
Die beiden Schleifstufen haben unterschiedliche Auswirkungen auf die Endoberfläche, da sie mit unterschiedlichen Prioritäten arbeiten.
Beim Grobschleifen kommt es vor allem auf einen effizienten Materialabtrag an. Die resultierende Oberfläche kann eine ausgeprägtere Schleifstruktur aufweisen, da der Prozess darauf ausgelegt ist, Material schneller abzutragen. Diese Oberfläche stellt nicht unbedingt den Endzustand dar, der für die Weiterverarbeitung erforderlich ist.
Das Feinschleifen bietet eine spätere Möglichkeit, die Qualität der Waferoberfläche zu kontrollieren. Durch einen kontrollierteren Materialabtrag und geeignete Schleifbedingungen kann die Oberfläche in einen feineren Zustand mit geringerer Rauheit und gleichmäßigeren Schleifspuren gebracht werden.
Auch die Qualität des Übergangs zwischen den beiden Phasen spielt eine Rolle. Wenn beim Grobschleifen übermäßige Schäden oder unregelmäßige Schleifspuren entstehen, muss beim Feinschleifen möglicherweise zusätzliches Material entfernt werden, um den gewünschten Oberflächenzustand zu erreichen.
Aus diesem Grund sollten die beiden Phasen als Teile einer Schleifstrategie und nicht als unabhängige Vorgänge betrachtet werden.
Eine ausführlichere Diskussion der Fehler, die beim Schleifen auftreten können, finden Sie unter Oberflächenschäden beim Waferschleifen .
In einer typischen mehrstufigen Schleifstrategie kann die grundlegende Beziehung wie folgt ausgedrückt werden:
Grobschliff → Feinschliff
Die grobe Stufe übernimmt den Großteil des Materialabtrags, während die feine Stufe das verbleibende Material kontrolliert und den endgültigen Oberflächen- und Maßzustand verbessert.
Die Hauptrollen lassen sich wie folgt zusammenfassen:
Die jeder Stufe zugewiesene Materialmenge sollte nicht für jede Anwendung durch einen festen Prozentsatz festgelegt werden. Ein Siliziumwafer, SiC-Wafer oder ein anderes Halbleitermaterial erfordert möglicherweise unterschiedliche Schleifstrategien.
Auch das Schleifwerkzeug beeinflusst die Bewältigung des Übergangs. Wenn das Grobschleifwerkzeug keinen stabilen Materialabtrag ermöglicht, muss möglicherweise die Feinschleifstufe größere Oberflächenschwankungen ausgleichen. Umgekehrt kann ein geeigneter Grobschliffzustand eine gleichmäßigere Ausgangsoberfläche für den Feinschliff bieten.
Die beiden Phasen funktionieren daher am besten, wenn ihre Ziele gemeinsam geplant werden. Die Grobstufe sollte den Wafer in einem Zustand hinterlassen, der von der Feinstufe effizient und zuverlässig verarbeitet werden kann.
Es gibt keinen einheitlichen Satz von Schleifparametern, der auf jeden Halbleiterwafer angewendet werden kann. Die Bedingungen für jede Stufe sollten entsprechend dem Werkstück und dem gewünschten Ergebnis festgelegt werden.
Zu den Hauptfaktoren gehören:
Das Schleifen von Siliziumwafern und das Schleifen von SiC-Wafern erfordern möglicherweise unterschiedliche Ansätze, da die Materialien unterschiedliche Härte und Schleifverhalten aufweisen. SiC ist aufgrund seiner hohen Härte und Sprödigkeit besonders anspruchsvoll, was sich auf die Auswahl des Schleifmittels und die mechanische Belastung beim Materialabtrag auswirken kann.
Die Ausgangsdicke und die Zieldicke sind gleichermaßen wichtig. Ein Wafer, der eine erhebliche Dickenreduzierung erfordert, stellt andere Anforderungen an die Grobschleifstufe als ein Wafer, der nur einen begrenzten Materialabtrag erfordert.
Auch die endgültige Oberflächenanforderung hat Einfluss auf den Feinschliff. Wenn der nachfolgende Prozess einen kontrollierten Oberflächenzustand erfordert, müssen die Schleifmittelspezifikation und die Schleifparameter diese Anforderung unterstützen.
Auch die Ausrüstung sollte berücksichtigt werden. Schleifgeschwindigkeit, Vorschubsystem, Werkzeugmontage, Kühlung und andere Maschineneigenschaften können die Leistung einer ausgewählten Schleifscheibe beeinflussen. Ein Schleifwerkzeug sollte daher als Teil des gesamten Prozesses und nicht als isolierte Komponente bewertet werden.
Der Hauptunterschied besteht in ihrem Verarbeitungsziel. Beim Grobschleifen liegt der Schwerpunkt auf der effizienten Entfernung einer relativ großen Menge an Wafermaterial, während beim Feinschleifen der kontrollierte Materialabtrag, die Dickengenauigkeit und die Oberflächenqualität im Vordergrund stehen.
Nicht unbedingt. Ob ein separater Feinschleifschritt erforderlich ist, hängt von der Waferspezifikation, der Zieldicke, den Oberflächenanforderungen, der Ausrüstung und den nachfolgenden Verarbeitungsschritten ab. Wenn strengere Anforderungen an die Oberfläche oder Abmessung bestehen, kann das Feinschleifen nach dem Entfernen groben Materials für zusätzliche Kontrolle sorgen.
Beim Feinschleifen werden im Allgemeinen abrasive Bedingungen verwendet, die sich besser für einen kontrollierten Materialabtrag und eine verbesserte Oberflächengüte eignen. Die geeignete Diamantkörnung hängt jedoch vom Wafermaterial, dem Schleifwerkzeug, der Ausrüstung und den spezifischen Verarbeitungsanforderungen ab.
Dies hängt von der Schleifscheibenspezifikation und den Prozessanforderungen ab. Ein Werkzeug, das für eine effiziente Materialentfernung ausgelegt ist, bietet möglicherweise nicht die gleiche Leistung oder Oberflächenkontrolle, die beim Feinschleifen erforderlich ist. Bei der Werkzeugauswahl sollten daher die Schleifstufe, das Wafermaterial und der Zustand der Zieloberfläche berücksichtigt werden.
Grobschleifen und Feinschleifen erfüllen unterschiedliche, aber zusammenhängende Aufgaben bei der Verarbeitung von Halbleiterwafern. Das Grobschleifen ist in erster Linie für den effizienten Materialabtrag und die Dickenreduzierung verantwortlich, während das Feinschleifen für einen kontrollierteren Abtrag sorgt, wenn der Wafer seine erforderliche Dicke und Oberflächenbeschaffenheit erreicht.
Der Unterschied zwischen den beiden Stufen beschränkt sich nicht nur auf die Schleifkörnung. Schleiftiefe, Vorschubgeschwindigkeit, Scheibenzustand, Wafermaterial, Ausrüstung und Oberflächenanforderungen haben alle Einfluss darauf, wie jeder Schritt durchgeführt werden sollte.
Durch eine geeignete Wafer-Schleifscheibe bzw. Wafer-Schleifscheibe in Kombination mit entsprechend kontrollierten Schleifbedingungen können die beiden Stufen effektiver zusammenarbeiten. Das Ziel ist nicht nur ein schnelleres Schleifen, sondern ein stabiler Prozess, der den erforderlichen Materialabtrag, die Maßhaltigkeit und die Oberflächenqualität der Wafer erreicht.