Sep 11,2026
Was verursacht Oberflächenschäden beim Waferschleifen?
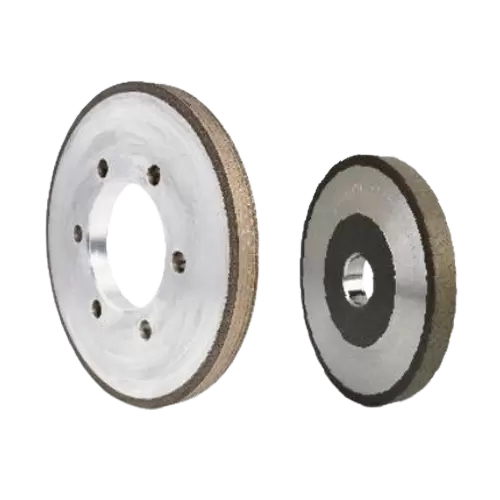
Eine Schleifscheibe wird nicht allein durch ihr Schleifmittel definiert. In einer Diamantschleifscheibe übernehmen Diamantpartikel die Schneidwirkung, während die Scheibenbindung diese Partikel in der Arbeitsschicht hält und bestimmt, wie sie beim Schleifen festgehalten und freigesetzt werden. Dieser Zusammenhang hat direkte Auswirkungen auf das Schnittverhalten, den Verschleiß, die Profilstabilität und die Lebensdauer des Rades.
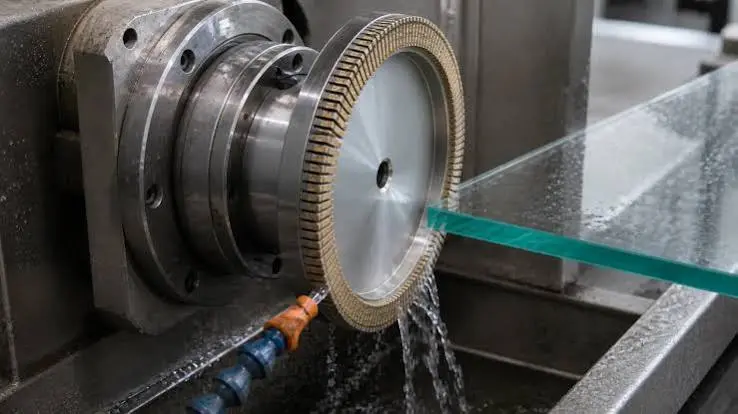
Bei der Glasverarbeitung verdient die Auswahl der Bindung besondere Aufmerksamkeit, da Glas hart und spröde ist und das Kantenschleifen einen kontrollierten Materialabtrag und nicht nur aggressives Schneiden erfordert. Eine geeignete Glasschleifscheibenbindung muss ein angemessenes Gleichgewicht zwischen Schleifmittelrückhalt und der Freilegung frischer Schneidkanten gewährleisten. Die richtige Balance hängt vom Glas, dem Schleifvorgang, der Scheibenspezifikation, der Ausrüstung und den Produktionsbedingungen ab.
Die Schleifscheibenbindung ist das Material bzw. Bindungssystem, das die Schleifkörner zusammenhält und das Strukturgerüst der Schleifschicht bildet. Bei einer Diamantscheibe bestimmt die Bindung, wie fest einzelne Diamantkörner gehalten werden und wie sich die Arbeitsfläche beim Schleifen entwickelt.
Diamant selbst sorgt für die Schneidfähigkeit. Allerdings kann ein Diamantkorn, das vollständig in der Bindung verbleibt, nicht effektiv zum Materialabtrag beitragen. Mit fortschreitendem Schleifen werden die Schleifkörner abgenutzt oder brechen, während die Bindung nach und nach neue Teile der Schleifschicht freilegt oder Körner freisetzt, die nicht mehr wirksam sind.
Dadurch wird die Bindung zu einem aktiven Teil des Mahlwerks und nicht zu einem passiven Trägermaterial. Seine Eigenschaften beeinflussen die Schleifmittelaufnahme, die Schneidwirkung, das Verschleißverhalten und die Stabilität des Radprofils.
Für Leser, die eine umfassendere Erklärung des Scheibenaufbaus und der Schleifwirkung benötigen, bietet die Diamantschleifscheibe zusätzliche Hintergrundinformationen darüber, wie diese Komponenten zusammenarbeiten.
Die Bedeutung des Verbundes wird deutlicher, wenn man die Anforderungen der Glasverarbeitung berücksichtigt. Glas hat im Vergleich zu vielen duktilen technischen Materialien eine hohe Härte, aber eine geringe Bruchzähigkeit. Beim Schleifen muss daher Material abgetragen und gleichzeitig ein unkontrollierter Bruch an der Kante begrenzt werden.
Eine Diamantscheibenbindung beeinflusst die mechanischen Bedingungen, unter denen Schleifkörner mit dem Glas in Kontakt kommen. Wenn die Schleifkörner zu schnell freigesetzt werden, kann es zu einem schnellen Verschleiß der Scheibe kommen. Wenn sie zu stark zurückgehalten werden, können abgenutzte Körner in der Arbeitsschicht verbleiben und die effektive Schneidwirkung beeinträchtigen.
Das praktische Ziel besteht nicht in einer maximalen Schleifmittelrückhaltung oder einer maximalen Schleifmittelabgabe. Es ist ein angemessenes Gleichgewicht zwischen beiden.
Bindungseigenschaften beeinflussen die Verfügbarkeit effektiver Schneidkanten auf der Radoberfläche. Durch eine geeignete Bindung können verschlissene Schleifkörner in angemessener Menge durch neue Schneidspitzen ersetzt werden. Dies trägt zu einer stabilen Schneidwirkung über die gesamte Lebensdauer der Scheibe bei.
Die Schleifeffizienz kann jedoch nicht allein auf die Bindung zurückgeführt werden. Die Größe der Diamantkörnung, die Konzentration, die Scheibengeometrie, die Geschwindigkeit, die Vorschubgeschwindigkeit, die Schleiftiefe, die Kühlmittelbedingungen und die Glaseigenschaften haben ebenfalls Einfluss auf den Materialabtrag und den Schleifwiderstand.
Die Lebensdauer der Schleifscheibe hängt eng mit der Schleifmittelrückhaltung zusammen. Eine Bindung mit unzureichender Retention kann dazu führen, dass nützliche Diamantkörner die Arbeitsschicht verlassen, bevor ihr Schneidpotenzial vollständig ausgenutzt wurde. Dies kann den Strahlmittelverbrauch erhöhen und das effektive Wartungsintervall verkürzen.
Eine übermäßige Aufbewahrung stellt ein anderes Problem dar. Wenn abgenutzte Körner eingebettet bleiben, ohne dass frische Schneidkanten ausreichend freiliegen, wird die Scheibe möglicherweise weniger aggressiv und erfordert eine höhere Schleifkraft.
Folglich bedeutet eine längere theoretische Lebensdauer der Scheibe nicht automatisch eine bessere Leistung. Bei der industriellen Glasverarbeitung lässt sich die Lebensdauer der Schleifscheiben besser im Verhältnis zur Schleifqualität, Profilstabilität, Produktionsleistung und Austauschhäufigkeit bewerten.
Beim Kantenschleifen und Formschleifen ist die Profilerhaltung besonders wichtig. Das Radprofil bestimmt die Geometrie der Kontaktfläche und trägt somit zur endgültigen Form der bearbeiteten Kante bei.
Bei ungleichmäßigem Abrasivverschleiß oder zu schnellem Materialverlust der Bindung kann sich das angestrebte Profil verändern. Solche Änderungen können sich auf die Maßhaltigkeit auswirken und einen häufigeren Radwechsel oder eine häufigere Prozessanpassung erforderlich machen.
Auch die Bindungsauswahl kann Einfluss auf die Schleifstabilität und indirekt auf die Kantenqualität haben. Eine schlecht abgestimmte Scheibe kann zu übermäßigem Schleifwiderstand, instabilem Schnitt oder beschleunigtem Verschleiß führen. Diese Bedingungen können das Risiko ungleichmäßiger Kanten oder anderer Verarbeitungsfehler erhöhen.
Es ist jedoch wichtig, die Haftung nicht als eigenständige Ursache für jeden Glasschleiffehler zu betrachten. Absplitterungen und Oberflächenschäden können auch durch ungeeignete Korngröße, übermäßige Schleifbelastung, schlechte Maschinenausrichtung, unzureichende Kühlung oder Eigenschaften des Glases selbst verursacht werden.
In Diamant- und Superschleifscheiben werden mehrere Bindungssysteme verwendet. Ihr Verhalten unterscheidet sich, da die Bindung bestimmt, wie Schleifkörner gehalten und freigesetzt werden.
Kunstharzgebundene Schleifscheiben verwenden ein Bindungssystem auf organischer Harzbasis. Ihre Leistung ist mit einem relativ reaktionsschnellen Schleifmitteleinwirkungs- und Schneidverhalten verbunden, was Harzsysteme für Anwendungen relevant macht, bei denen kontrollierte Schleifwirkung und Oberflächenbeschaffenheit wichtig sind.
Die tatsächliche Leistung hängt von der Formulierung, der Schleifmittelspezifikation, dem Scheibendesign und den Betriebsbedingungen ab. Daher sollte die Kunstharzbindung nicht nur deshalb gewählt werden, weil eine bestimmte Anwendung ein feines Finish erfordert.
Metallgebundene Schleifscheiben verwenden ein metallisches Bindungssystem, um das Schleifmittel festzuhalten. Metallbindungen sind im Allgemeinen mit einer starken Abriebfestigkeit und einer guten Beständigkeit gegenüber mechanischem Verschleiß verbunden.
Für Anwendungen mit anspruchsvollen Schleifbedingungen oder der Notwendigkeit einer stabilen Scheibengeometrie können diese Eigenschaften wertvoll sein. Der Kompromiss besteht darin, dass eine starke Schleifmittelrückhaltung immer noch gegen die Notwendigkeit abgewogen werden muss, während des Betriebs wirksame Schneidkanten freizulegen.
Keramische Bindungen nutzen eine anorganische Bindungsstruktur auf Keramikbasis. Ihre kontrollierte Struktur kann spezifische Kombinationen aus Schneidleistung, Steifigkeit und thermischem Verhalten ermöglichen.
Die Eignung einer keramischen Bindung hängt stark vom Raddesign und den Anwendungsanforderungen ab. Es sollte nicht als allgemein überlegene Alternative zu Harz- oder Metallbindungssystemen angesehen werden.
| Anleihetyp | Allgemeine Charakteristik | Hauptüberlegung |
|---|---|---|
| Harzbindung | Relativ reaktionsschnelle Schleifwirkung | Anforderungen an Schnittverhalten und Finish |
| Metallbindung | Starke Schleifmittelaufnahme und Verschleißfestigkeit | Laufradlebensdauer und Profilstabilität |
| Verglaste Bindung | Starre anorganische Bindungsstruktur | Anwendungsspezifische Schleifanforderungen |
Der obige Vergleich beschreibt eher allgemeine Merkmale als feste Leistungsrankings. Das tatsächliche Schleifverhalten hängt von der gesamten Scheibenspezifikation und der Betriebsumgebung ab.
Der Zusammenhang zwischen Bindung und Leistung kann anhand der Schleifmittelrückhaltung, des Selbstschärfeverhaltens, der Profilstabilität und der Schleifqualität untersucht werden.
Die Schleifretention beschreibt, wie effektiv die Bindung Diamantkörner in der Arbeitsschicht hält. Während des Schleifens muss die Bindung nützliche Körner bei mechanischer Belastung zurückhalten und gleichzeitig wirkungslose oder übermäßig abgenutzte Körner mit angemessener Geschwindigkeit aus der Oberfläche entfernen lassen.
Dieses Gleichgewicht beeinflusst den Verschleiß der Diamantschleifscheibe. Eine Bindung, die die Körner zu schnell ablöst, kann zu einem schnellen Scheibenverbrauch führen. Eine Bindung, die sie übermäßig festhält, kann die Freilegung neuer Schnittpunkte verhindern.
Aus diesem Grund sollten Bindungshärte oder -festigkeit nicht isoliert interpretiert werden. Das passende Bindungsverhalten wird durch das Zusammenspiel von Schleifmittel, Bindung, Glas und Schleifbedingungen bestimmt.
Effektives Schleifen erfordert eine kontinuierliche Versorgung mit aktiven Schneidspitzen. Da einzelne Diamantkörner abgenutzt sind, müssen neue Schleifkanten verfügbar werden.
Dieser Prozess wird manchmal als selbstschärfendes Verhalten beschrieben. Eine Scheibe, die frische Schnittkanten in angemessener Menge freilegt, kann eine stabilere Schnittleistung gewährleisten. Wenn das Schleifmittel zu langsam abgegeben wird, kann der Schleifwiderstand zunehmen. Bei zu schnellem Lösen kann der Radverbrauch zu hoch werden.
Dieses Gleichgewicht ist einer der Gründe, warum die Auswahl einer Schleifscheibenbindung nur auf der Grundlage der erwarteten Lebensdauer zu schlechten Ergebnissen führen kann.
Für eine präzise Kantenbearbeitung muss das Rad über einen wesentlichen Teil seiner Lebensdauer seine vorgesehene Geometrie beibehalten. Die Bindungseigenschaften tragen zu dieser Stabilität bei, indem sie die Schleifmittelretention und die Geschwindigkeit, mit der sich die Arbeitsschicht ändert, steuern.
Die Profilerhaltung ist besonders wichtig für Vorgänge wie Kantenschleifen, Anfasen und Formschleifen. Ein Rad, das schnell sein Profil verliert, muss möglicherweise häufig nachgestellt werden, auch wenn noch abrasives Material verfügbar ist.
Die Oberflächenbeschaffenheit wird durch mehrere interagierende Variablen beeinflusst, darunter Korngröße, Schleifmittelqualität, Scheibengeometrie, Bindungseigenschaften und Betriebsparameter.
Eine Bindung, die eine angemessene Schleifwirkung bietet, kann stabile Schleifbedingungen unterstützen. Allerdings wäre es unzutreffend, die Oberflächenbeschaffenheit ausschließlich der Bindung zuzuschreiben. Die gleiche Bindung kann zu unterschiedlichen Ergebnissen führen, wenn sie mit unterschiedlichen Körnungen, Glasdicken, Radgeschwindigkeiten oder Vorschubgeschwindigkeiten verwendet wird.
Bindung und Diamantkörnung sollten zusammen betrachtet werden, da sie unterschiedliche, aber verwandte Aspekte des Schleifverhaltens beeinflussen. Die Körnung beschreibt die Größe der Schleifpartikel, während die Bindung bestimmt, wie diese Partikel zurückgehalten und freigesetzt werden.
Gröbere Schleifkörner und feinere Schleifkörner haben unterschiedliche Schneideigenschaften und werden entsprechend der erforderlichen Abtragsleistung und Oberflächenqualität ausgewählt. Die Bindung muss dann dem gewählten Schleifmittel unter den vorgesehenen Schleifbedingungen einen geeigneten Halt bieten.
Wenn Sie beispielsweise eine Körnung ausschließlich nach der gewünschten Oberflächenbeschaffenheit auswählen, ohne das Bindungsverhalten zu berücksichtigen, kann dies zu einer unvollständigen Radspezifikation führen. Ebenso führt die Auswahl einer Bindung ohne Berücksichtigung der Schleifmittelgröße und der Schleifbelastung möglicherweise nicht zu stabilen Ergebnissen.
Eine ausführliche Beschreibung der Schleifmittelauswahl finden Sie in der Diamantkörnung für Glasschleifanwendungen.
Für das Schleifen von Glas in allen Anwendungsbereichen gibt es nicht die beste Bindung. Die Auswahl der Anleihen sollte mit den tatsächlichen Verarbeitungsanforderungen beginnen und nicht nur mit der Anleihekategorie.
Wichtige Faktoren sind:
Das Glas selbst ist ein wesentlicher Bestandteil des Auswahlprozesses. PV-Glas, Geräteglas, Automobilglas und andere verarbeitete Glasprodukte können unterschiedliche Dickenbereiche, Kantengeometrien und Produktionsanforderungen umfassen.
Die Glasdicke beeinflusst auch die Menge des abgetragenen Materials und die mechanische Belastung des Rades. Daher sollte eine Radspezifikation, die für eine Glasdicke gut funktioniert, nicht automatisch auf eine andere Anwendung übertragen werden.
Der beabsichtigte Arbeitsgang bestimmt das Gleichgewicht zwischen Schnittleistung, Oberflächenqualität und Profilerhaltung.
Eine Scheibe, die für den aggressiven Materialabtrag verwendet wird, erfordert möglicherweise andere Schleif- und Bindungseigenschaften als eine Scheibe, die für die kontrollierte Endbearbeitung oder Präzisionskantenbearbeitung vorgesehen ist. Das gleiche Prinzip gilt für Profil- und Fasenbearbeitungen, bei denen die Beibehaltung der Geometrie eine wichtige Rolle spielt.
Das Rad arbeitet als Teil eines Gesamtsystems. Spindeldrehzahl, Vorschubgeschwindigkeit, Schleiftiefe, Maschinensteifigkeit, Kühlmittelzufuhr und Werkstückhaltebedingungen können sich alle auf die tatsächliche Leistung der Verbindung auswirken.
Eine Radspezifikation sollte daher unter den Bedingungen bewertet werden, unter denen sie tatsächlich verwendet wird. Labor- oder Einzelvergleiche stellen nicht unbedingt die Produktionsleistung dar.
Auch Produktionsziele beeinflussen die Auswahl. Eine Großserienlinie kann großen Wert auf vorhersehbaren Scheibenverschleiß, eine stabile Kantenqualität und eine geringere Austauschhäufigkeit legen. Eine Präzisionsanwendung kann der Profilerhaltung und der Maßhaltigkeit mehr Gewicht verleihen.
Die richtige Entscheidung basiert daher auf der erforderlichen Ausgewogenheit der Leistungsmerkmale und nicht auf einer einzelnen Spezifikation wie der Radlebensdauer.
Eine ungeeignete Bindung kann manchmal durch Veränderungen im Schleifverhalten erkannt werden, diese Symptome sollten jedoch sorgfältig interpretiert werden, da mehrere Prozessvariablen ähnliche Auswirkungen haben können.
Mögliche Warnzeichen sind:
Diese Symptome beweisen nicht, dass die Bindung die Ursache ist. Bevor die Scheibenspezifikation geändert wird, sollte der Bediener auch die Maschinenausrichtung, die Scheibenmontage, die Körnung, die Schleifparameter, die Kühlmittelzufuhr und den Glaszustand überprüfen.
Dieser diagnostische Ansatz ist wichtig, da eine Änderung der Bindung ohne Behebung eines zugrunde liegenden mechanischen oder prozesstechnischen Problems dazu führen kann, dass sich das Problem einfach von einem Symptom auf ein anderes verschiebt.
Glasverarbeitungsanwendungen unterscheiden sich erheblich in ihren Betriebsanforderungen. Bei der Produktion von PV-Glas wird möglicherweise großer Wert auf einen hohen Durchsatz und eine gleichmäßige Kantenbearbeitung gelegt. Für Anwendungen im Haushaltsgeräteglas sind unter Umständen stabile Maßhaltigkeit und Oberflächenqualität erforderlich. Die Bearbeitung von Automobilglas kann spezifische Gerätekonfigurationen, Kantenprofile und kundenspezifische Anforderungen umfassen.
Aus diesem Grund sollte eine Glasschleifscheibe nach ihrer Anwendung spezifiziert und nicht nur aus einer allgemeinen Bindungskategorie ausgewählt werden.
Die Appliance-Glasschleifscheibe von Meijie verwendet beispielsweise Diamantschleifmittel mit einem Bindungssystem aus einer Bronzelegierung und ist für CNC-Bearbeitungszentren und Glaskantenmaschinen konzipiert. Das Produktdesign berücksichtigt auch Aspekte wie Profilerhaltung, dynamisches Auswuchten und Verarbeitungsstabilität.
Ein solcher anwendungsorientierter Ansatz eignet sich besser für die industrielle Beschaffung, da die relevante Frage nicht nur darin besteht, welche Bindung „am besten“ ist, sondern welche Kombination aus Schleifmittel, Bindung, Scheibengeometrie und Betriebsbedingungen die erforderliche Produktionsleistung erreichen kann.
Die Scheibenbindung ist ein wesentlicher Bestandteil einer Diamantschleifscheibe, da sie die Schleifmittelrückhaltung steuert und die Entwicklung der Arbeitsfläche beim Schleifen beeinflusst. Seine Auswirkungen erstrecken sich auf das Schnittverhalten, die Lebensdauer der Scheibe, die Profilerhaltung und die Schleifstabilität.
Bei der Glasverarbeitung sollte die Auswahl der Bindung zusammen mit Glastyp, Dicke, Schleifvorgang, Korngröße, Maschinenbedingungen, Kühlung und Produktionsanforderungen berücksichtigt werden. Weder maximale Schleifmittelrückhaltung noch maximale Schneidfähigkeit sind allgemein wünschenswert; Die nützliche Spezifikation ist diejenige, die unter tatsächlichen Verarbeitungsbedingungen ein angemessenes Gleichgewicht bietet.
Eine technisch einwandfreie Glasschleifscheibe beginnt daher bereits bei der Anwendung. Wenn die Bindung und das Schleifsystem auf den Prozess abgestimmt sind, verfügen Hersteller über eine stärkere Grundlage für die Aufrechterhaltung einer gleichbleibenden Kantenqualität, vorhersehbaren Scheibenverschleiß und einer stabilen Produktionsleistung.