Aug 27,2026
Wofür werden CNC-Diamantschleifscheiben verwendet?
Für Halbleiterkeramikkomponenten sind oft mehr als einfache ebene Flächen oder Bohrlöcher erforderlich. Um Komponentenzeichnungen, Montageanforderungen oder Gerätekonstruktionsspezifikationen zu erfüllen, können Nuten, gekrümmte Kanten, vertiefte Merkmale und andere bearbeitete Profile erforderlich sein. Die Herstellung dieser Merkmale in harter, spröder Keramik erfordert eine sorgfältige Kontrolle der Werkzeuggeometrie, des Bearbeitungspfads und des Materialentfernungsprozesses.
Bei der Bearbeitung von Halbleiter-Keramiknuten und Keramikprofilen werden üblicherweise Diamantschleifwerkzeuge eingesetzt, da diese Werkzeuge für die Bearbeitung harter Materialien konzipiert sind. Die geeignete Methode hängt jedoch von der zu erzeugenden Struktur, dem Keramikmaterial, den erforderlichen Abmessungen und den Fähigkeiten der Maschine ab. Ein zum Nuträumen geeignetes Werkzeug ist möglicherweise nicht für jedes gebogene Profil oder jedes schmale Merkmal die beste Wahl.
Wenn Hersteller verstehen, wie Bearbeitungsmethoden, Werkzeugauswahl und Inspektion zusammenwirken, können sie einen Prozess entwickeln, der die Anforderungen jeder Komponente erfüllt, ohne sich für jede Anwendung auf einen einzigen Parametersatz verlassen zu müssen.
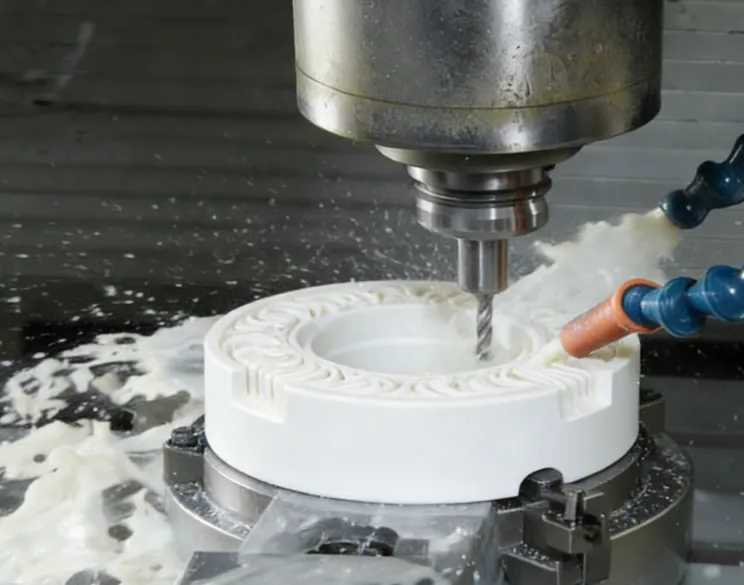
Nuten und Profile dienen unterschiedlichen geometrischen Zwecken, daher sind ihre Bearbeitungsanforderungen nicht identisch. Eine Nut wird im Allgemeinen durch ihre Breite, Tiefe, Querschnittsform und Position auf dem Bauteil definiert. Ein bearbeitetes Profil kann dagegen gekrümmte Kanten, Bögen, Übergänge oder eine komplexere Außenkontur umfassen. Einige Komponenten erfordern beide Funktionen, weshalb der Werkzeugzugriff und die Maßkontrolle besonders wichtig sind.
Die Schwierigkeit steigt, wenn diese Merkmale in keramischen Materialien erzeugt werden. Keramiken wie Aluminiumoxid, Zirkonoxid, Siliziumkarbid und Siliziumnitrid werden in Halbleitergeräten verwendet, ihr Bearbeitungsverhalten variiert jedoch je nach Material und Sorte. Ihre Härte kann den Materialabtrag anspruchsvoll machen, während ihre Sprödigkeit dazu führt, dass lokale Spannungen während der Bearbeitung zu Kantenausbrüchen oder Oberflächenschäden führen können.
Die Nutbearbeitung in Keramikbauteilen bringt auch praktische Einschränkungen im Zusammenhang mit dem Werkzeugzugang mit sich. Eine schmale Nut erfordert möglicherweise ein Werkzeug mit einem kleinen Arbeitsdurchmesser, während eine tiefere Nut möglicherweise eine ausreichende effektive Länge erfordert, um den Zielbereich zu erreichen. Wenn die Werkzeuggeometrie nicht mit dem Merkmal übereinstimmt, kann der Prozess zu einer falschen Nutform führen oder es schwierig machen, konsistente Abmessungen entlang des gesamten Bearbeitungspfads beizubehalten.
Die Profilbearbeitung bringt zusätzliche Überlegungen mit sich. Das Werkzeug muss der vorgesehenen Kontur folgen und dabei die erforderliche Geometrie beibehalten. Abrupte Richtungsänderungen, eingeschränkter Zugang oder inkonsistenter Materialabtrag können die fertige Form beeinträchtigen. Die Maschine, die Werkstückaufspannanordnung, die Werkzeugkonfiguration und der programmierte Pfad haben alle Einfluss auf das Ergebnis.
Diese Herausforderungen sollten anhand der Komponentenzeichnung bewertet und nicht als ein einziges allgemeines Problem behandelt werden. Vor der Auswahl der Bearbeitungsmethode sollten Nutbreite und -tiefe, Profilgeometrie, Kantenzustand und Maßtoleranzen ermittelt werden.
Das Diamantschleifen für Keramikbauteile ist ein wichtiger Bearbeitungsansatz, wenn harte Keramikmaterialien geformt oder bearbeitet werden müssen. Diamantschleifmittel eignen sich für anspruchsvolle Materialabtragsanwendungen, die Werkzeugkonfiguration und die Betriebsbedingungen müssen jedoch zum Werkstück und dem zu bearbeitenden Merkmal passen.
Die Wahl der Bearbeitungsoperation hängt von der erforderlichen Geometrie ab. Eine Nut kann durch einen geeigneten Schleif- oder Räumvorgang erzeugt werden, während eine gekrümmte Kante oder Außenkontur eine andere Werkzeugform und kontrollierte Werkzeugbewegung erfordern kann. Plattformfräsen und andere spezielle Schleifvorgänge können auch für bestimmte Halbleiterkeramikkomponenten relevant sein.
Computer-numerische Steuerungsgeräte (CNC) können dabei helfen, ein Werkzeug entlang einer programmierten Bahn zu führen. Bei einem Profil muss der Pfad der vorgesehenen Kontur entsprechen. Bei einer Nut muss der Prozess deren Position, Breite, Tiefe und Querschnitt steuern. Die CNC-Steuerung macht eine geeignete Werkzeugauswahl oder Prozessüberprüfung nicht überflüssig; Das Endergebnis hängt immer noch von der Maschinenleistung, dem Werkzeugzustand, der Werkstückhalterung und den Bearbeitungsparametern ab.
Besonders wichtig sind die physikalischen Abmessungen des Werkzeugs. Ein zu großes Werkzeug erreicht möglicherweise nicht ein schmales Merkmal oder reproduziert nicht die beabsichtigte Geometrie. Ein Werkzeug mit unzureichender effektiver Länge erreicht möglicherweise nicht die erforderliche Tiefe. Umgekehrt ist die Wahl eines Werkzeugs nur aufgrund seiner geringen Größe keine Garantie für ein geeignetes Ergebnis, da auch Steifigkeit, Zugänglichkeit und der beabsichtigte Betrieb berücksichtigt werden müssen.
Der Halbleiter-Keramik-Schleifkopf von Meijie ist für die Bearbeitung von Keramikmaterialien wie Aluminiumoxid, Zirkonoxid, Siliziumkarbid und Siliziumnitrid geeignet. Zu den spezifizierten Anwendungen gehören Plattformfräsen, Bogenkantenschleifen, Gewindeschleifen, Innenlochschleifen und Nuträumen. Diese Anwendungen machen es zu einer relevanten Bewertungsoption bei der Planung bestimmter Keramikbearbeitungsvorgänge.
Zu den aufgeführten Parametern des Produkts gehören ein Schaftdurchmesser von 10 mm, eine effektive Länge von 25–60 mm, Körnungen von 60# bis 400#, eine Gerätedrehzahl von 9.000–28.000 U/min, eine Vorschubgeschwindigkeit von 100–1.500 mm/min und eine Schleiftiefe von 0,005–0,05 mm. Hierbei handelt es sich um Produktspezifikationen, nicht um ein Universalrezept für die Nut- oder Profilbearbeitung. Für die vorgesehene Funktion, Maschine und das vorgesehene Material müssen die geeigneten Konfigurations- und Betriebsbedingungen bestätigt werden.
Beim Vergleich von Methoden sind die wichtigsten Überlegungen:
Merkmalsgeometrie: Der Nutquerschnitt, die Tiefe, die Profilform und die Maßanforderungen.
Werkzeugzugänglichkeit: Ob das Werkzeug den Zielbereich mit ausreichender effektiver Länge und geeigneter Geometrie erreichen kann.
Maschinenfähigkeit: Die verfügbare Bewegungssteuerung, Werkstückspannung, Spindelreichweite und Prozessstabilität.
Die ausgewählte Methode sollte auf diesen Faktoren basieren. Ein Bearbeitungsvorgang, der für eine flache Nut gut funktioniert, ist für eine tiefe Nut oder ein Profil mit enger Krümmung möglicherweise nicht geeignet.
Die Maßkontrolle beginnt mit der Umsetzung der Bauteilzeichnung in messbare Bearbeitungsanforderungen. Bei einer Nut können dies Breite, Tiefe, Lage und Querschnittsgeometrie sein. Für ein Profil können die relevanten Anforderungen Konturabmessungen, Radien, Übergänge und die Beziehung zwischen dem bearbeiteten Merkmal und angrenzenden Oberflächen umfassen.
Die Werkzeuggeometrie ist einer der ersten zu überprüfenden Faktoren. Der Werkzeugdurchmesser und die Arbeitsform beeinflussen das erzeugbare Merkmal, während die effektive Länge bestimmt, wie weit das Werkzeug in das Werkstück hineinragen kann. Auch der Schaft und die Spannanordnung müssen mit der Ausrüstung kompatibel sein. Diese Abmessungen sollten vor der Bearbeitung überprüft und nicht durch Versuch und Irrtum korrigiert werden, nachdem ein ungeeignetes Werkzeug installiert wurde.
Der programmierte Werkzeugweg ist ein weiterer Schlüsselfaktor. Bei einem Profil muss das Werkzeug möglicherweise einer kontinuierlichen Kurve oder einer Reihe verbundener Bewegungen folgen. Fehler in der programmierten Bahn, der Koordinateneinrichtung oder der Werkstückpositionierung können zu Abweichungen von der Sollkontur führen. Bei Nuten muss der Pfad die richtige Position und Richtung beibehalten und gleichzeitig den Materialabtrag entlang des Features kontrollieren.
Bearbeitungsparameter beeinflussen den Abtragsprozess und den Zustand der fertigen Oberfläche. Spindeldrehzahl, Vorschubgeschwindigkeit und Schleiftiefe sollten gemeinsam berücksichtigt werden, wobei die Anpassungen auf dem Keramikmaterial, den Werkzeugspezifikationen, der Ausrüstung und der Merkmalsgeometrie basieren. Eine Erhöhung der Vorschubgeschwindigkeit oder Schleiftiefe ohne Validierung des resultierenden Prozesses kann sich auf die Oberflächenqualität oder Maßhaltigkeit auswirken. Ebenso garantiert der Betrieb mit einer bestimmten Geschwindigkeit nicht, dass bei verschiedenen Werkzeugen und Maschinen das gleiche Ergebnis erzielt wird.
Die folgende Tabelle fasst die wichtigsten Kontrollen zusammen und zeigt, was überprüft werden sollte.
| Kontrollfaktor | Möglicher Einfluss | Verifizierungsschwerpunkt |
|---|---|---|
| Werkzeuggeometrie | Nutform, Feature-Zugang und erreichbare Abmessungen | Durchmesser, Arbeitsform, effektive Länge |
| CNC-Werkzeugweg | Konturgenauigkeit und Konsistenz | Pfaddefinition, Positionierung, lokaler Überschnitt |
| Schleifparameter | Materialabtrag und Oberflächenzustand | Geschwindigkeit, Vorschub, Schleiftiefe |
| Spannen und Einrichten | Merkmalsposition und Wiederholbarkeit | Spannen, Ausrichten, Werkstückpositionierung |
| Inspektion | Konformität mit den Zeichnungsanforderungen | Nutbreite, Tiefe, Profilabmessungen |
Die Inspektion sollte auf der tatsächlichen Zeichnung und den Abnahmekriterien basieren. Dabei kann es sich je nach Merkmal um eine Maßvermessung, eine Profilprüfung oder eine Prüfung der bearbeiteten Kanten und Flächen handeln. Eine Komponente kann eine nominelle Nuttiefe erreichen und dennoch unzulässige Kantenschäden aufweisen, daher sollten Maßprüfungen und Prüfungen der Oberflächenqualität nicht als austauschbar betrachtet werden.
Die Prozesskonsistenz hängt auch vom Zustand des Werkzeugs ab. Änderungen im Werkzeugverschleiß können sich im Laufe der Zeit auf das Bearbeitungsverhalten und die erzeugten Abmessungen auswirken. Die Festlegung einer angemessenen Inspektionshäufigkeit und die Überprüfung der Ergebnisse wiederholter Teile können dabei helfen, Änderungen zu erkennen, bevor sie zu einer größeren Charge fehlerhafter Komponenten führen.
Das Ziel besteht nicht darin, die aggressivsten Bearbeitungsparameter anzuwenden, sondern die erforderliche Geometrie und Oberflächenbeschaffenheit im Rahmen der Möglichkeiten der Ausrüstung und des Werkzeugs zu erreichen.
Kantenausbrüche sind eines der Probleme bei der Bearbeitung von Keramiknuten. Da keramische Materialien spröde sind, können lokale Spannungen beim Materialabtrag den Rand einer Nut oder den Rand eines bearbeiteten Profils beschädigen. Das Ausmaß des Schadens hängt vom Material, der Merkmalsgeometrie, dem Werkzeugzustand und dem Bearbeitungsprozess ab. Eine abgebrochene Kante sollte daher im Kontext untersucht werden und nicht automatisch einem Betriebsparameter zugeordnet werden.
Maßabweichungen sind ein weiteres mögliches Problem. Eine Nut kann zu breit, zu tief oder falsch positioniert sein, während ein Profil möglicherweise nicht der beabsichtigten Kontur folgt. Mögliche Einflussfaktoren sind Werkzeuggeometrie, Werkstückausrichtung, Maschinenzustand, Werkzeugverschleiß und Programmierfehler. Wenn Sie die Vorschubgeschwindigkeit wiederholt ändern, ohne diese anderen Faktoren zu überprüfen, kann die eigentliche Ursache möglicherweise nicht behoben werden.
Auch beim Schleifen kann es zu Oberflächenschäden kommen. Das Aussehen und die Schwere des Schadens hängen vom Material und den Bearbeitungsbedingungen ab. Bei der Inspektion sollte festgestellt werden, ob das Problem auf die sichtbare Kante beschränkt ist oder auch die bearbeitete Oberfläche betrifft. Wenn für die Komponente definierte Oberflächen- oder Abmessungsanforderungen gelten, sollten bei der Bewertung diese Kriterien und nicht nur eine allgemeine visuelle Beurteilung herangezogen werden.
Ein strukturierter Fehlerbehebungsprozess hilft dabei, mögliche Ursachen zu unterscheiden:
Überprüfen Sie das Werkzeug: Überprüfen Sie es auf Verschleiß, Schäden und eine Abweichung zwischen der Werkzeuggeometrie und dem erforderlichen Merkmal.
Überprüfen Sie die Einrichtung und den Prozess: Bestätigen Sie die Werkstückpositionierung, den Werkzeugweg und die ausgewählten Bearbeitungsparameter.
Überprüfen Sie das Ergebnis: Messen Sie kritische Abmessungen und prüfen Sie den Kanten- und Oberflächenzustand anhand der Bauteilanforderungen.
Veränderungen sollten systematisch evaluiert werden. Werden mehrere Variablen gleichzeitig verändert, lässt sich nur schwer feststellen, welche Veränderung das Ergebnis verbessert oder verschlechtert hat. Bei Bedarf kann ein kontrollierter Versuch mit einem repräsentativen Werkstück dabei helfen, vor der vollständigen Produktion festzustellen, ob die Werkzeugkonfiguration und die Bearbeitungsbedingungen geeignet sind.
Werkzeugauswahl und Prozesssteuerung hängen zusammen, ersetzen einander jedoch nicht. Ein geeignetes Werkzeug kann eine Fehlpositionierung oder einen ungeeigneten Werkzeugweg nicht ausgleichen. Ebenso kann ein gut programmierter Pfad eine grundlegende Diskrepanz zwischen der Werkzeuggeometrie und dem zu erzeugenden Merkmal nicht beheben.
Die Werkzeugauswahl sollte mit der Geometrie des Features beginnen und nicht nur mit dem Produktnamen. Bei einer Nut helfen die erforderliche Breite, Tiefe, Querschnitt und Position dabei, die Werkzeugabmessungen und die Arbeitsform zu bestimmen. Bei einem Profil müssen die Kontur, die Eckengeometrie und die Zugänglichkeit der Zieloberfläche berücksichtigt werden. Es sollte nicht davon ausgegangen werden, dass für jedes Merkmal einer Komponente dasselbe Werkzeug geeignet ist.
Wichtig sind auch das Keramikmaterial und der gewünschte Endzustand. Aluminiumoxid, Zirkonoxid, Siliziumkarbid und Siliziumnitrid sollten nicht automatisch als austauschbare Bearbeitungsmaterialien behandelt werden. Die Materialqualität, die Bauteilgeometrie und die festgelegten Qualitätsanforderungen können die Wahl des Werkzeugs und die Betriebsbedingungen beeinflussen. Die geeignete Körnung und die Schleifparameter sollten daher anhand der tatsächlichen Anwendung bestätigt werden.
Die Werkzeugabmessungen müssen zur Maschine und zur Bearbeitungsaufgabe passen. Zu den relevanten Kontrollen gehören der Werkzeugdurchmesser, der Schaftdurchmesser, die wirksame Länge, die Spannanordnung und der zulässige Arbeitsbereich. Bei tiefen oder schmalen Merkmalen können Reichweite und Zugang entscheidend sein. Bei komplexeren Profilen muss das Werkzeug in der Lage sein, der erforderlichen Kontur zu folgen, ohne die angrenzenden Oberflächen zu beeinträchtigen.
Auch der Bearbeitungsvorgang selbst muss berücksichtigt werden. Bohren, Lochschleifen, Reiben, Nuträumen und Profilschleifen sind unterschiedliche Vorgänge, auch wenn sie ähnliche Werkzeuge oder Werkstückmaterialien erfordern. Es reicht nicht aus, sich für ein Produkt zu entscheiden, weil es als Keramik-Schleifkopf beschrieben wird. Seine dokumentierten Anwendungen und Abmessungen sollten überprüft werden.
Der Schleifkopf von Meijie für die Lochbearbeitung in Halbleiterkeramik ist beispielsweise für Tieflochbohren, Lochschleifen, Lochreiben und Nuträumen ausgelegt. Der angegebene Kopfdurchmesser beträgt 0,5–5 mm, der Schaftdurchmesser 6 mm, die effektive Länge 2–20 mm, die Körnung 100#–600# und die Schleiftiefe 0,005–0,02 mm. Auf der Produktseite sind weder Drehzahl noch Vorschub angegeben, sodass auf diese Werte nicht geschlossen werden kann.
Es kann sich lohnen, dieses Produkt für geeignete Bearbeitungen mit kleinen Merkmalen oder Löchern zu prüfen, seine Spezifikationen belegen jedoch nicht, dass es für jede Nut oder jedes komplexe Profil geeignet ist. Der beabsichtigte Betrieb, die erforderlichen Abmessungen und die Maschineneinrichtung müssen noch überprüft werden.
Eine praktische Überprüfung der Werkzeugauswahl sollte Folgendes umfassen:
| Auswahlfaktor | Fragen zur Bestätigung |
|---|---|
| Feature-Geometrie | Welche Nutmaße bzw. Profilform sind erforderlich? |
| Werkzeugabmessungen | Passen Durchmesser, Schaft und Nutzlänge? |
| Material und Qualität | Welche Keramik wird bearbeitet und welche Qualitätskriterien gelten? |
| Maschinenkompatibilität | Sind die Spannmethode und die Betriebsbedingungen mit der Ausrüstung kompatibel? |
| Prozessvalidierung | Kann die vorgeschlagene Konfiguration die Zeichnungsanforderungen in einem repräsentativen Versuch erfüllen? |
Ein Test und eine anschließende Inspektion liefern den Nachweis, dass das vorgeschlagene Werkzeug und Verfahren geeignet sind. Wenn eine Komponente über mehrere unterschiedliche Funktionen verfügt, sollte jeder Vorgang anhand seiner eigenen Anforderungen bewertet werden, anstatt davon auszugehen, dass eine Werkzeugkonfiguration für alle das beste Ergebnis liefert.
Die Bearbeitung von Halbleiter-Keramiknuten und die Bearbeitung von Keramikprofilen erfordern einen koordinierten Ansatz hinsichtlich Werkzeuggeometrie, Bearbeitungspfaden, Betriebsparametern und Inspektion. Der richtige Prozess hängt von den Abmessungen und der Form des Merkmals, dem Keramikmaterial und den Fähigkeiten der Maschine ab. Diamantschleifköpfe können verschiedene Arten der Keramikbearbeitung unterstützen, ihre dokumentierten Anwendungen und Spezifikationen sollten jedoch als Leitfaden für die Auswahl dienen.
Für Hersteller besteht die praktische Priorität darin, das Werkzeug an die erforderliche Funktion anzupassen, die Bearbeitungsbedingungen zu validieren und sowohl die Abmessungen als auch den Oberflächenzustand zu prüfen. Dieser Ansatz bietet eine zuverlässigere Grundlage für die Herstellung von Nuten und Profilen, die den Zeichnungsanforderungen der Komponenten entsprechen.