Sep 18,2026
Warum ist das Schleifen von SiC-Wafern schwieriger?
Halbleitergeräte verlassen sich bei Anwendungen, die Härte, chemische Beständigkeit, thermische Stabilität und Maßhaltigkeit erfordern, auf Keramikkomponenten. Materialien wie Aluminiumoxid, Zirkonoxid, Yttriumoxid, Siliziumkarbid und Siliziumnitrid werden in Komponenten wie Keramikfensterabdeckungen, Fokusringen, Düsen, Gasverteilungskomponenten, Pumpenringen und Keramikbasen verwendet.
Die Bearbeitung dieser Komponenten ist nicht einfach. Ihre Härte und ihr sprödes Verhalten erschweren die herkömmliche Materialentfernung, insbesondere wenn das Bauteil dünne Kanten, kleine Löcher, Rillen, Gewinde oder gebogene Profile aufweist. Diamantschleifwerkzeuge ermöglichen einen kontrollierten Schleifschnitt für diese Anwendungen und helfen Herstellern dabei, die erforderliche Geometrie, Maßgenauigkeit und Oberflächenbeschaffenheit zu erreichen.
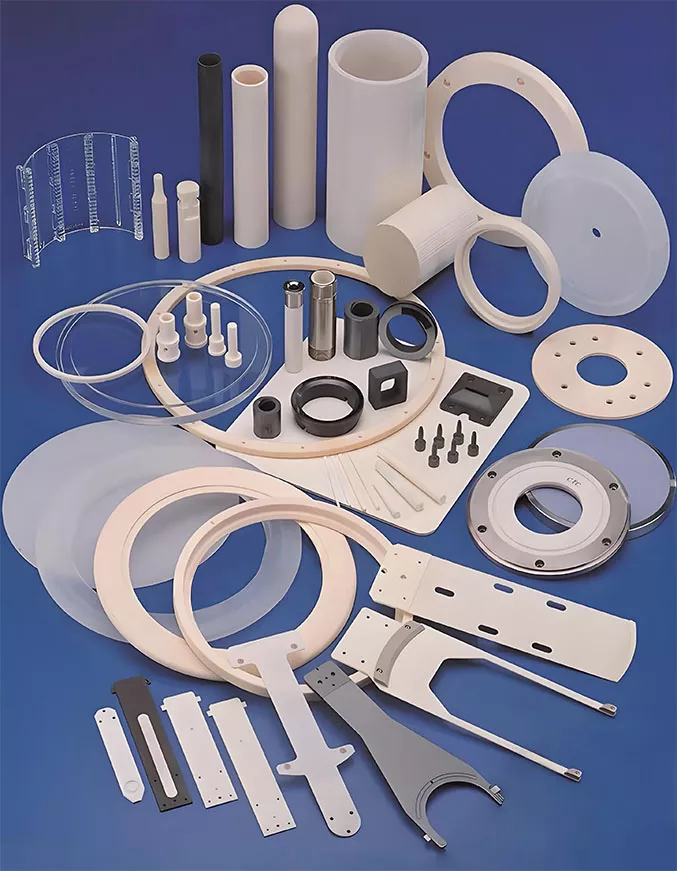
Für Halbleiterkeramikbauteile gelten häufig relativ anspruchsvolle Bearbeitungsanforderungen. Das Material kann hart genug sein, um einen schnellen Werkzeugverschleiß zu verursachen, während seine Sprödigkeit das Risiko von Absplitterungen oder Rissen bei übermäßiger Krafteinwirkung erhöhen kann.
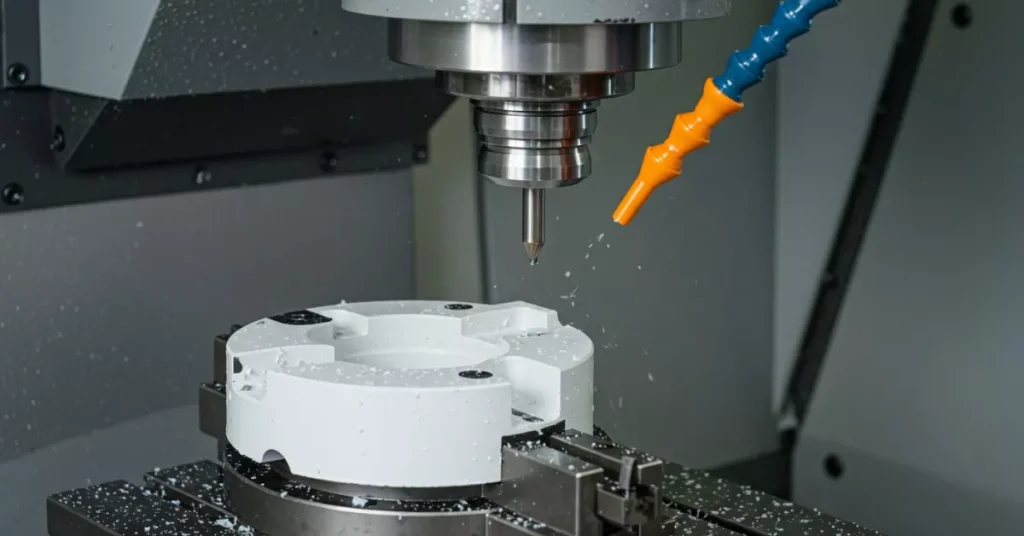
Schleifen kommt daher dort zum Einsatz, wo ein kontrollierter Materialabtrag wichtiger ist als nur das Erreichen einer hohen Abtragsleistung. Ein geeignetes Schleifwerkzeug kann nach und nach Material von der Keramik abtragen und dabei die vom Bauteil geforderte Geometrie beibehalten.
Diamant ist aufgrund seiner hohen Härte und Schneidfähigkeit für diese Art der Bearbeitung besonders relevant. Bei harten Keramikmaterialien muss das Schleifmittel wirksam am Werkstück anliegen und gleichzeitig eine stabile Schneidwirkung gewährleisten.
Auch das Werkzeug selbst ist wichtig. Der Schleifmitteltyp allein bestimmt nicht die Bearbeitungsleistung. Korngröße, Werkzeuggeometrie, Arbeitsstruktur, Drehzahl, Vorschubgeschwindigkeit, Schleiftiefe und Gerätekompatibilität beeinflussen alle das Ergebnis.
Bei Halbleiterkomponenten ist dies besonders wichtig, da viele Teile funktionelle Oberflächen oder geometrische Merkmale aufweisen, die übermäßige Absplitterungen oder Maßabweichungen nicht tolerieren. Das Ziel ist in der Regel eine kontrollierte Kombination aus Materialabtrag, Oberflächenqualität und Maßhaltigkeit.
Der Einsatz von Diamantschleifwerkzeugen variiert je nach Geometrie und Funktion des Keramikbauteils. Einige Teile erfordern ein Oberflächen- oder Kantenschleifen, während andere präzise Löcher, Nuten, Gewinde oder gebogene Profile benötigen.
| Halbleiter-Keramikkomponente | Typische Verarbeitungsanforderung |
|---|---|
| Fensterabdeckungen aus Keramik und Kuppeln aus Aluminiumoxid | Oberflächen-, Kanten-, Bogen- und Dimensionskontrolle |
| Keramische Fokusringe | Innere und äußere Geometrie, Kantenqualität und Oberflächenkontrolle |
| Aluminiumnitrid-Düsen | Präzise Lochbearbeitung und Maßkontrolle |
| Komponenten für die Gasverteilung | Loch- und Nutbearbeitung |
| Pumpenringe und Keramiksockel | Innenloch-, Nut-, Oberflächen- und Maßbearbeitung |
Keramische Fensterabdeckungen und Aluminiumoxidkuppeln können gekrümmte Oberflächen, Kanten und andere geometrische Merkmale aufweisen, die eine kontrollierte Bearbeitung erfordern. Die Herausforderung besteht nicht nur darin, überschüssiges Material zu entfernen, sondern auch das gewünschte Profil ohne unnötige Kantenschäden beizubehalten.
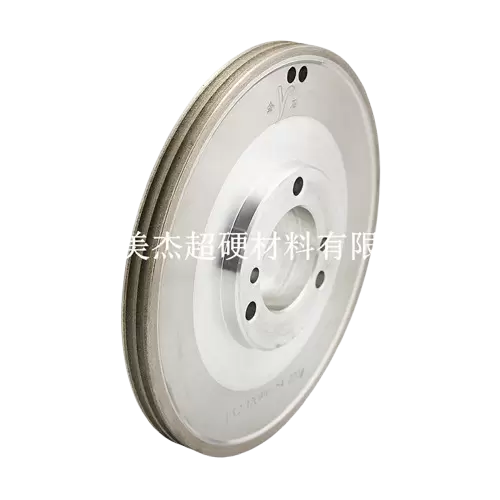
Ein Diamantschleifkopf kann für Arbeiten wie Plattformfräsen, Bogenkantenschleifen oder andere profilbezogene Arbeiten verwendet werden. Die passende Werkzeugspezifikation hängt von der Bauteilgeometrie und den erforderlichen Maß- und Oberflächeneigenschaften ab.
Für diese Teile ist ein stabiler Schnitt wichtig, da lokale Ausbrüche entlang einer Kante oder gekrümmten Oberfläche die endgültige Bauteilgeometrie beeinträchtigen können. Die Schleifbedingungen sollten daher entsprechend dem Keramikmaterial und dem zu bearbeitenden Merkmal ausgewählt werden.
Keramische Fokusringe sind eine weitere Anwendung, bei der Geometrie und Konsistenz eine Rolle spielen. Der Ring erfordert möglicherweise eine kontrollierte Bearbeitung seiner Oberflächen, Kanten oder inneren Merkmale.
Da die Komponente durch ihre kreisförmige Geometrie definiert wird, ist die Maßhaltigkeit rund um den Ring wichtig. Ungleichmäßiger Materialabtrag kann die endgültige Form und den Oberflächenzustand beeinträchtigen.
Schleifwerkzeuge für Fokusringe sollten daher auf die erforderliche Bearbeitung abgestimmt und nicht nur nach dem Material ausgewählt werden. Die Werkzeuggeometrie und die Schleifeigenschaften müssen die spezifische zu bearbeitende Oberfläche oder Kante unterstützen.
Aluminiumnitrid-Komponenten können Präzisionslöcher und andere kleine geometrische Merkmale enthalten. Diese Anwendungen stellen unterschiedliche Anforderungen an das Schleifwerkzeug, da das Bearbeitungsziel nicht nur den Materialabtrag, sondern auch Lochgröße, Position, Geometrie und Kantenqualität umfasst.
Für diese Art von Arbeiten ist die Keramiklochbearbeitung besonders wichtig. Je nach Bauteil und Ausstattung kann ein geeigneter Schleifkopf zum Lochschleifen, Lochreiben, Tiefbohren oder ähnlichen Arbeiten eingesetzt werden.
Kleine Löcher erfordern eine sorgfältige Kontrolle, da übermäßiger Kraftaufwand oder ein ungeeignetes Werkzeug zu Absplitterungen am Locheingang oder -ausgang führen kann. Werkzeugdurchmesser, effektive Länge, Schleifkörnung und Betriebsbedingungen sollten daher gemeinsam berücksichtigt werden.
Pumpenringe, Keramikbasen und ähnliche Komponenten können Kombinationen aus Innenlöchern, Nuten, Plattformen oder anderen maschinell bearbeiteten Merkmalen enthalten. Ein einzelnes Bauteil kann daher mehrere Schleifvorgänge erfordern.
Der Bearbeitungsansatz sollte der Geometrie des Bauteils folgen. Oberflächenbereiche erfordern möglicherweise ein Plattformschleifen, während interne Merkmale möglicherweise eine Lochbearbeitung oder andere spezielle Vorgänge erfordern.
Dies ist einer der Gründe, warum bei der Halbleiterkeramikverarbeitung häufig unterschiedliche Schleifwerkzeuge für unterschiedliche Merkmale verwendet werden, anstatt für jeden Arbeitsgang ein Allzweckwerkzeug einzusetzen.
Unterschiedliche Bauteilgeometrien erfordern unterschiedliche Schleifoperationen. Die Wahl wird in erster Linie durch das herzustellende Merkmal und die Maßanforderungen dieses Merkmals bestimmt.
Plattformfräsen wird verwendet, wenn eine Keramikkomponente eine kontrollierte flache oder Plattformoberfläche erfordert. Zu den wichtigsten Überlegungen gehören Materialabtrag, Oberflächenbeschaffenheit, Ebenheit und Maßhaltigkeit.
Da keramische Materialien spröde sein können, muss die Schleifwirkung während des gesamten Vorgangs stabil bleiben. Zu hohe Schleifkräfte können zu Kantenausbrüchen oder anderen Oberflächenfehlern führen, insbesondere wenn das Bauteil dünne Abschnitte aufweist.
Das Bogenkantenschleifen wird für gekrümmte Kanten oder Profile eingesetzt. Keramische Fensterabdeckungen, Kuppeln und andere Formteile erfordern möglicherweise diese Art der Bearbeitung.
Das Schleifwerkzeug muss der beabsichtigten Geometrie folgen und gleichzeitig Material entlang der Kante gleichmäßig abtragen. Werkzeuggeometrie und Bearbeitungsbedingungen haben daher direkten Einfluss auf Profilgenauigkeit und Kantenqualität.
Einige Keramikkomponenten erfordern Gewinde oder andere definierte geometrische Merkmale. Beim Gewindeschleifen steht die Herstellung des erforderlichen Gewindeprofils unter Kontrolle der Maßhaltigkeit im Mittelpunkt.
Da die Merkmalsgeometrie relativ spezifisch ist, sollten das Werkzeug und die Bearbeitungsbedingungen entsprechend der Gewindekonstruktion, dem Keramikmaterial und der Ausrüstung ausgewählt werden.
Die Lochbearbeitung stellt andere Anforderungen als das Flachschleifen. Das Werkzeug muss in das Keramikmaterial eindringen und dabei Lochdurchmesser, Tiefe, Geometrie und Kantenqualität kontrollieren.
Abhängig von der Anwendung können die Vorgänge Tiefbohren, Lochschleifen, Lochreiben und Nuträumen umfassen. Schleifköpfe mit kleinem Durchmesser sind besonders relevant, wenn das Bauteil Präzisionslöcher enthält.
Das Werkzeug muss außerdem mit der verfügbaren Ausrüstung kompatibel sein. Ein hinsichtlich der Schleifleistung geeigneter Schleifkopf kann dennoch ungeeignet sein, wenn Durchmesser, Schaft oder effektive Länge nicht zum Bearbeitungsaufbau passen.
Der Wert eines Diamantschleifwerkzeugs liegt nicht nur in seiner Fähigkeit, harte Keramikmaterialien zu schneiden. Bei Halbleiterbauteilen bemisst sich der Nutzen daran, wie gut es das gewünschte Bearbeitungsergebnis unterstützt.
Zu den wichtigsten Überlegungen gehören:
Bei anspruchsvollen Keramikanwendungen sind diese Faktoren eng miteinander verbunden. Ein erhöhter Materialabtrag ohne Berücksichtigung der Schleifkraft kann sich beispielsweise auf die Oberflächenqualität auswirken. Ebenso kann die Auswahl eines sehr feinen Schleifmittels ohne Berücksichtigung der erforderlichen Abtragsleistung die Bearbeitungseffizienz beeinträchtigen.
Das Werkzeug sollte daher anhand der gesamten Anwendung und nicht anhand eines Leistungsmerkmals bewertet werden.
Die Werkzeugauswahl sollte mit der Komponente und nicht mit dem Werkzeugkatalog beginnen. Der Lieferant muss verstehen, welches Material verarbeitet wird, welches Merkmal bearbeitet werden muss und welche Maß- und Oberflächenanforderungen gelten.
Das keramische Material ist die erste Überlegung. Aluminiumoxid, Zirkonoxid, Yttriumoxid, Siliziumkarbid, Siliziumnitrid und Aluminiumnitrid können unterschiedliche Bearbeitungseigenschaften aufweisen. Härte und Sprödigkeit beeinflussen die Wahl des Schleifmittels, die Schnittkraft und den Werkzeugverschleiß.
Die nächste Überlegung betrifft den Bearbeitungsvorgang. Plattformfräsen, Bogenkantenschleifen, Gewindeschleifen, Innenlochschleifen und Lochreiben stellen nicht die gleichen Anforderungen an das Werkzeug.
Auch die Bauteilgeometrie ist wichtig. Eine große flache Oberfläche, eine gebogene Kante und ein Loch mit kleinem Durchmesser erfordern unterschiedliche Werkzeuggeometrien und Betriebsbedingungen.
| Anwendung | Hauptüberlegung | Werkzeugrichtung |
|---|---|---|
| Plattform- oder Flächenschleifen | Oberflächen- und Dimensionskontrolle | Schleifkopf |
| Bogenkantenschleifen | Kantengeometrie und Profilgenauigkeit | Schleifkopf |
| Gewinde- oder Nutbearbeitung | Feature-Geometrie und Dimensionskontrolle | Anwendungsspezifischer Schleifkopf |
| Bearbeitung von Keramiklöchern | Lochdurchmesser, Tiefe und Kantenqualität | Schleifkopf für die Lochbearbeitung |
Für die allgemeine Bearbeitung von Keramikbauteilen sollte ein Schleifkopf für Halbleiterkeramikbauteile auf das zu bearbeitende Material und die zu bearbeitenden Merkmale abgestimmt sein. Die Produktreihe GRINDING HEAD ist für Anwendungen mit keramischen Materialien wie Aluminiumoxid, Zirkonoxid, Yttriumoxid, Siliziumkarbid und Siliziumnitrid relevant.
Für Präzisionslöcher sind die Werkzeuganforderungen spezifischer. Ein Schleifkopf für die Lochbearbeitung kann für Operationen wie Lochschleifen, Lochreiben, Tieflochbohren und Nutenbearbeitung in Betracht gezogen werden, sofern seine Spezifikation mit der Komponente und der Ausrüstung übereinstimmt.
Wichtig ist, dass das Werkzeug nicht nur deshalb ausgewählt werden sollte, weil es für die Keramikbearbeitung vermarktet wird. Material, Merkmalsgeometrie, Werkzeugabmessungen, Schleifkörnung, Drehzahl, Vorschubgeschwindigkeit und Geräteanforderungen müssen alle berücksichtigt werden.
Sobald ein geeignetes Werkzeug ausgewählt wurde, bestimmen die Verarbeitungsbedingungen immer noch das Endergebnis. Derselbe Schleifkopf kann sich unterschiedlich verhalten, wenn sich Schleiftiefe, Vorschubgeschwindigkeit oder Drehzahl ändern.
Zu den wichtigsten zu überwachenden Faktoren gehören:
Die Auswahl der Körnung sollte dem Bearbeitungsstadium und der erforderlichen Oberflächenbeschaffenheit entsprechen. Für den Materialabtrag kann ein aggressiverer Schleifzustand geeignet sein, während ein feinerer Schleifzustand bevorzugt sein kann, wenn die Oberflächenqualität wichtiger ist.
Auch Schleifgeschwindigkeit und Vorschubgeschwindigkeit sollten gemeinsam betrachtet werden. Eine Erhöhung der Vorschubgeschwindigkeit ohne Anpassung der anderen Bedingungen kann die Schleifkraft erhöhen und die Kantenqualität beeinträchtigen. Ebenso kann eine zu hohe Schleiftiefe sowohl das Werkzeug als auch die Keramikkomponente zusätzlich belasten.
Der Zustand des Werkzeugs ist ein weiterer praktischer Gesichtspunkt. Wenn ein Schleifwerkzeug verschleißt, kann sich sein Schneidverhalten ändern. Die Überwachung des Werkzeugs und die Aufrechterhaltung geeigneter Verarbeitungsbedingungen können dazu beitragen, Abweichungen zwischen Komponenten zu reduzieren.
Bei Präzisionskeramikteilen ist die Prozesskontrolle daher ebenso wichtig wie die anfängliche Werkzeugauswahl.
Die Bohrungsbearbeitung verdient eine gesonderte Betrachtung, da der verfügbare Arbeitsraum begrenzt ist und die geometrischen Anforderungen streng sein können.
Ein Lochbearbeitungswerkzeug muss in das Werkstück eindringen und gleichzeitig eine ausreichende Schneidwirkung um das Loch herum aufrechterhalten. Werkzeugdurchmesser, Schaftdurchmesser, effektive Länge, Körnung und Rotationsbedingungen wirken sich alle auf den Bearbeitungsprozess aus.
Beispielsweise erfordern sehr kleine Löcher ein Werkzeug mit passendem Durchmesser und ausreichender Steifigkeit für die Anwendung. Übermäßige Werkzeugablenkung oder instabiler Schnitt können die Lochgeometrie beeinträchtigen und das Risiko von Kantenausbrüchen erhöhen.
Auch die Lochtiefe spielt eine Rolle. Ein tieferes Loch erfordert möglicherweise eine andere effektive Länge und einen anderen Bearbeitungsansatz als ein flaches Loch. Das Werkzeug muss den erforderlichen Bereich erreichen, ohne die Stabilität zu beeinträchtigen.
Dabei sollte auch das keramische Material berücksichtigt werden. Aluminiumnitrid, Aluminiumoxid, Zirkonoxid, Siliziumkarbid und andere Keramiken reagieren nicht unbedingt gleich auf die gleichen Bearbeitungsbedingungen.
Aus diesem Grund sollten Schleifköpfe für die Lochbearbeitung auf der Grundlage des kompletten Lochbedarfs und nicht nur auf der Grundlage des Durchmessers ausgewählt werden.
Ein praktisches Auswahlgespräch mit einem Schleifwerkzeuglieferanten sollte genügend Informationen liefern, um die Werkzeugspezifikation mit der tatsächlichen Anwendung zu verbinden.
Zu den nützlichsten Informationen gehören das Keramikmaterial, die Bauteilgeometrie, der Bearbeitungsvorgang, die Ausrüstung und die Qualitätsanforderungen. Wenn es sich bei der Anwendung um Löcher handelt, sind auch der Lochdurchmesser, die Tiefe und die erforderliche Geometrie wichtig.
Hersteller sollten außerdem zwischen den Anforderungen des aktuellen Betriebs und der endgültigen Komponentenanforderung unterscheiden. Möglicherweise wird ein Werkzeug für den Materialabtrag in einer frühen Bearbeitungsphase ausgewählt, während möglicherweise ein weiterer Arbeitsgang erforderlich ist, um die endgültige Oberfläche oder den endgültigen Maßzustand zu erreichen.
Bei neuen Anwendungen sollte sich das Testen auf messbare Ergebnisse konzentrieren und sich nicht nur auf die nominale Werkzeugspezifikation verlassen. Materialabtragsrate, Maßgenauigkeit, Oberflächenzustand, Kantenqualität, Werkzeugverschleiß und Prozessstabilität bieten eine nützlichere Grundlage für die Leistungsbewertung.
Dieser Ansatz erleichtert auch die Erkennung, ob ein Standard-Schleifwerkzeug ausreicht oder ob die Anwendung eine spezifischere Werkzeugkonfiguration erfordert.
Diamantschleifwerkzeuge können für verschiedene harte Keramikmaterialien verwendet werden, die in Halbleitergeräten verwendet werden, darunter Aluminiumoxid, Zirkonoxid, Yttriumoxid, Siliziumkarbid, Siliziumnitrid und Aluminiumnitrid. Die passende Werkzeugspezifikation hängt vom Material und Bearbeitungsvorgang ab.
Komponenten wie Keramikfensterabdeckungen, Aluminiumoxidkuppeln, Keramikfokusringe, Aluminiumnitriddüsen, Gasverteilungskomponenten, Pumpenringe und Keramikbasen können Schleifen oder Lochbearbeitung erfordern. Die genaue Funktionsweise hängt von der Bauteilgeometrie und den funktionalen Anforderungen ab.
Schleifköpfe für die Lochbearbeitung können für Vorgänge wie Tieflochbohren, Lochschleifen, Lochreiben und Nuträumen verwendet werden. Werkzeugdurchmesser, effektive Länge, Körnung und Gerätekompatibilität sollten auf die erforderliche Lochgeometrie und das Keramikmaterial abgestimmt sein.
Diamant verfügt über eine hohe Härte und starke Schneidfähigkeit und eignet sich daher für die abrasive Bearbeitung harter Keramikmaterialien. Bei Halbleiteranwendungen besteht das Ziel nicht nur darin, Material zu entfernen, sondern auch darin, einen kontrollierten Schnitt, Maßhaltigkeit und eine akzeptable Oberflächen- und Kantenqualität aufrechtzuerhalten.
Bei Halbleiterkeramikkomponenten kann eine präzise Bearbeitung von Oberflächen, Kanten, Kurven, Gewinden, Rillen und Löchern erforderlich sein. Ihre Härte und ihr sprödes Verhalten machen die Werkzeugauswahl und Prozesskontrolle wichtig, insbesondere wenn Maßgenauigkeit und Kantenqualität erforderlich sind.
Diamantschleifwerkzeuge stellen für diese Anwendungen eine praktische Lösung dar, allerdings sollte das Werkzeug entsprechend dem Keramikmaterial, dem Bearbeitungsvorgang, der Bauteilgeometrie, der Ausrüstung und der erforderlichen Qualität ausgewählt werden. Ein Schleifkopf, der beispielsweise für das Plattform- oder Bogenkantenschleifen geeignet ist, sollte nicht automatisch als geeignet für die Präzisionslochbearbeitung angesehen werden.
Eine klare Beziehung zwischen Material, Anwendung, Werkzeugspezifikation und Verarbeitungsbedingungen bietet die zuverlässigste Grundlage für ein stabiles Schleifen von Halbleiterkeramikkomponenten.