

Aug 13,2026
Warum splittert Glas beim Schleifen? Ursachen und Lösungen
Das Schleifen von SiC-Wafern ist anspruchsvoller als das herkömmliche Schleifen von Siliziumwafern, da Siliziumkarbid eine extrem hohe Härte mit sprödem Materialverhalten verbindet. Diese Eigenschaften erschweren die Materialentfernung und erhöhen die Notwendigkeit einer sorgfältigen Kontrolle der Schleifkraft, der Schleifwirkung, der Hitze und der Oberflächenbeschädigung. Für Halbleiterhersteller besteht die Herausforderung nicht nur darin, Material von einem SiC-Wafer zu entfernen, sondern dies unter Beibehaltung der erforderlichen Dicke, Oberflächenqualität und Prozessstabilität zu tun.
Auch das Schleifwerkzeug hat direkten Einfluss auf das Ergebnis. Diamantschleifscheiben und Diamantschleifscheiben werden häufig für harte Halbleitermaterialien in Betracht gezogen, da Diamantschleifmittel die erforderliche Schneidfähigkeit für schwer zu bearbeitende Materialien bieten. Die Werkzeugauswahl allein entscheidet jedoch nicht über die Schleifleistung. Korngröße, Scheibenstruktur, Schleiftiefe, Vorschubgeschwindigkeit, Geschwindigkeit, Scheibenzustand und Kühlbedingungen müssen alle mit den Eigenschaften des SiC-Wafers und der Verarbeitungsstufe übereinstimmen.
Der Hauptgrund dafür, dass das Schleifen von Siliziumkarbid-Wafern schwieriger ist, ist das Material selbst. SiC hat eine viel höhere Härte als Silizium und ist dadurch resistent gegen herkömmlichen Materialabtrag. Die Schleifkörner müssen eine ausreichende Schneidwirkung erzeugen, um Material effizient abzutragen, während der Schleifprozess eine übermäßige mechanische Belastung des Wafers vermeiden muss.
Siliziumkarbid ist außerdem ein sprödes Material. Eine hohe Härte bietet eine ausgezeichnete Beständigkeit gegen Verformung und Verschleiß, bedeutet aber auch, dass das Material nicht so auf Schleifen reagiert wie ein weicheres Material. Wenn die Schleifbedingungen nicht richtig kontrolliert werden, kann der Materialabtrag eher durch unerwünschte Brüche als durch kontrolliertes Schneiden erfolgen.
| Schleiffaktor | Siliziumwafer | SiC-Wafer |
|---|---|---|
| Materialhärte | Untere | Höher |
| Materialabtrag | Relativ einfacher | Anspruchsvoller |
| Schleifbedarf | Kontrolliertes Schneiden | Hohe Schneidfähigkeit |
| Schadensbegrenzung | Wichtig | Besonders kritisch |
| Prozesskontrolle | Wichtig | Anspruchsvoller |
Der Unterschied bedeutet nicht, dass das Schleifen von SiC einfach einen aggressiveren Prozess erfordert. Eine Erhöhung der Schleifkraft oder des Materialabtrags ohne Berücksichtigung der Oberflächenintegrität kann zu zusätzlichen Problemen führen. Das praktische Ziel besteht darin, eine stabile Kombination aus Schleifeigenschaften und Prozessparametern zu finden, die einen effizienten Abtrag ohne Beeinträchtigung der Waferoberfläche ermöglicht.
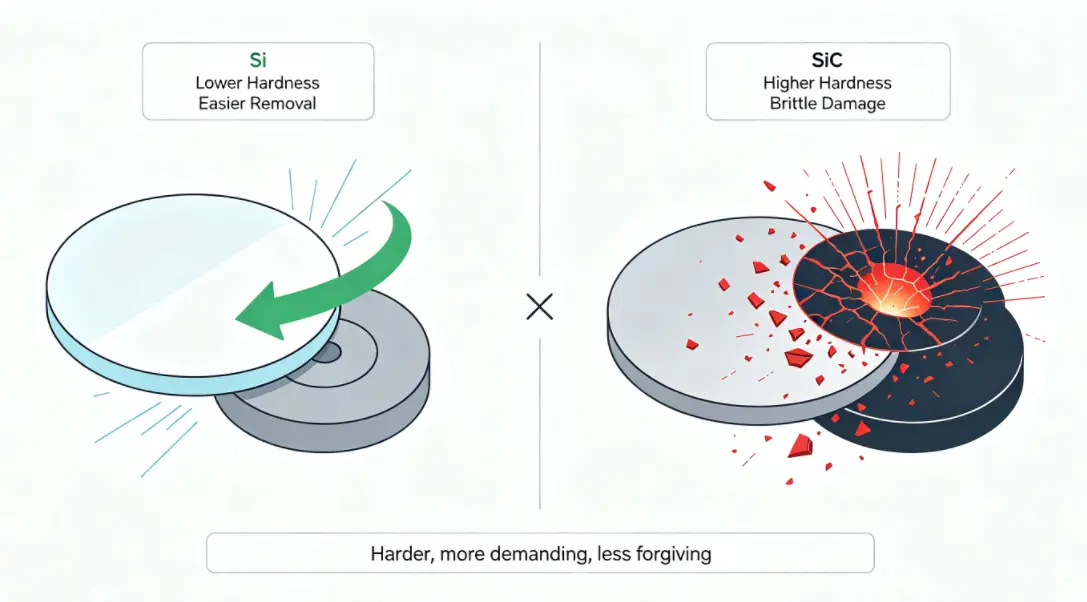
Hohe Härte ist eine der entscheidenden Herausforderungen beim Schleifen von SiC. Beim Schleifen müssen Schleifkörner in die Waferoberfläche eindringen und Material abtragen. Da SiC einer Verformung stark widersteht, erfordert die Schneidwirkung ein Schleifmittel mit ausreichender Härte und Schärfe.
Dies ist einer der Gründe, warum Diamantschleifmittel bei Halbleiterschleifanwendungen wichtig sind. Diamant bietet die für die Bearbeitung harter Materialien erforderliche Schneidleistung und kann für unterschiedliche Schleifanforderungen konfiguriert werden. Die Schleifhärte ist jedoch nur ein Teil des Prozesses. Die Schleifkörnung, die Scheibenstruktur, die Schleifgeschwindigkeit und die aufgebrachte Belastung beeinflussen auch, wie effektiv das Werkzeug SiC entfernt.
Die Effizienz des Materialabtrags muss zusammen mit dem Werkzeugverschleiß berücksichtigt werden. Ein Schleifwerkzeug, das unter bestimmten Bedingungen effektiv Material entfernt, kann sich anders verhalten, wenn sich die Schleifkörner abnutzen oder sich die Prozessbedingungen ändern. Die Aufrechterhaltung einer stabilen Schneidwirkung ist daher wichtig für das gleichmäßige Schleifen von SiC-Wafern.
Ein weiterer Gesichtspunkt ist die Menge an Material, die entfernt werden muss. Ein Prozess, der sich auf eine signifikante Dickenreduzierung konzentriert, stellt andere Anforderungen als ein Prozess, der sich auf die endgültige Oberflächenverbesserung konzentriert. Durch die Abstimmung des Schleifwerkzeugs auf die vorgesehene Bearbeitungsstufe können unnötige mechanische Belastungen und ein ineffizienter Werkzeugeinsatz vermieden werden.
Die zweite große Herausforderung ist die Sprödigkeit von SiC. Die Härte allein erklärt die Schleifschwierigkeiten nicht. Das Material muss außerdem so verarbeitet werden, dass unerwünschte Brüche und Beschädigungen begrenzt werden.
Beim Schleifen interagieren Schleifkörner unter mechanischer Belastung mit der Waferoberfläche. Wenn die Schleifkraft zu hoch ist oder die Schleifwirkung schlecht auf das Material abgestimmt ist, kann es zu Kratzern, Absplitterungen, Rissen oder Beschädigungen im Untergrund kommen. Diese Defekte können wichtig werden, wenn der Wafer strenge Anforderungen an die Oberflächenqualität erfüllen muss.
Aus diesem Grund sollte die Beschädigung der SiC-Waferoberfläche bei der Bewertung der Schleifleistung berücksichtigt werden. Eine hohe Materialabtragsrate bedeutet nicht unbedingt einen erfolgreichen Prozess, wenn die resultierende Oberfläche eine übermäßige nachträgliche Korrektur erfordert.
Die Ursachen und die Vermeidung schleifbedingter Fehler können je nach Material, Werkzeugzustand und Prozesseinstellungen variieren. Für eine umfassendere Diskussion der Faktoren, die zu Schleifschäden führen, können Hersteller Oberflächenschäden beim Waferschleifen als Teil des gesamten Waferschleifprozesses betrachten.
Der entscheidende Punkt bei SiC besteht darin, dass seine spröden Eigenschaften weniger Spielraum für unkontrollierte Schleifbedingungen lassen. Die Oberflächenqualität muss von Anfang an bei der Werkzeug- und Parameterauswahl berücksichtigt werden und darf nicht als Endkontrollproblem behandelt werden.
Beim Schleifen kommt es zu einem ständigen Kontakt zwischen Schleifkörnern und der Waferoberfläche, wodurch mechanische Wechselwirkungen und Wärme entstehen. Beim SiC-Schleifen ist die Aufrechterhaltung stabiler Bedingungen besonders wichtig, da sowohl das Material als auch das Werkzeug anspruchsvollen Bearbeitungsbedingungen unterliegen.
Hitze kann die Schleifstabilität beeinträchtigen, wenn sie nicht ausreichend bewältigt wird. Kühlung und Spanabfuhr tragen dazu bei, die Schleifschnittstelle aufrechtzuerhalten und zu verhindern, dass angesammelter Schmutz das Schleifschneiden beeinträchtigt. Der genaue Kühlansatz hängt von der Ausrüstung und der Anwendung ab, das Prinzip bleibt jedoch dasselbe: Die Mahlzone muss während der gesamten Bearbeitung stabil bleiben.
Werkzeugverschleiß ist ein weiteres Problem. Da sich die Schleifkörner während des Gebrauchs verändern, kann sich auch das Schneidverhalten ändern. Ein Werkzeug, das anfänglich konsistente Ergebnisse liefert, erfordert möglicherweise unterschiedliche Prozessbedingungen, wenn sich seine Arbeitsfläche ändert. Die Überwachung der Schleifleistung ist daher wichtig, um die Waferkonsistenz über wiederholte Produktionszyklen aufrechtzuerhalten.
Diese Faktoren zeigen, warum das Schleifen von SiC-Wafern nicht durch die Fokussierung auf einen einzigen Parameter optimiert werden kann. Materialeigenschaften, Schleifverhalten, Maschinenbedingungen, Wärmemanagement und Werkzeugzustand interagieren während des gesamten Prozesses.
Die Materialeigenschaften von SiC stellen besondere Anforderungen an Schleifwerkzeuge. Das Werkzeug muss eine ausreichende Schneidfähigkeit bieten und gleichzeitig einen stabilen Materialabtrag und eine akzeptable Oberflächenqualität unterstützen.
Diamantschleifscheiben und Diamantschleifscheiben sind geeignete Werkzeugkategorien für das Schleifen von Halbleiterwafern, da Diamantschleifmittel in der Lage sind, harte Materialien zu bearbeiten. Die richtige Konfiguration hängt jedoch von der tatsächlichen Anwendung und nicht nur vom Wort „Diamant“ ab.
Bei der Auswahl eines Schleifwerkzeugs sollten mehrere Faktoren berücksichtigt werden:
Ebenso wichtig ist die Verarbeitungsphase. Beim Grobschleifen geht es im Allgemeinen um einen effizienten Materialabtrag und eine Dickenreduzierung, während beim Feinschleifen ein kontrollierterer Abtrag und eine stärkere Beachtung der Oberflächenqualität erforderlich sind. Die gleichen Werkzeugeigenschaften liefern nicht unbedingt in jeder Phase die gleichen Ergebnisse.
Für Hersteller, die Schleiflösungen für SiC und andere Halbleitermaterialien bewerten, bieten die Halbleiter-Wafer- Bearbeitungslösungen von Meijie eine relevante Referenz für Halbleiter-Schleifanwendungen.
Die Werkzeugauswahl sollte letztendlich auf der Beziehung zwischen Wafermaterial, Zieldicke, Abtragsanforderungen, Anforderungen an die Oberflächenqualität und Gerätebedingungen basieren. Wenn Sie ein Werkzeug nur anhand der Körnung oder der Scheibenspezifikation auswählen, können wichtige Faktoren außer Acht gelassen werden, die sich auf die tatsächliche Schleifleistung auswirken.
Die Werkzeugauswahl legt die grundlegenden Schnittbedingungen fest, aber die SiC-Schleifparameter bestimmen, wie das Werkzeug während der Bearbeitung mit dem Wafer interagiert. Da SiC hart und spröde ist, müssen die Parameter sorgfältig aufeinander abgestimmt werden und dürfen nicht direkt aus der Siliziumwaferverarbeitung übernommen werden.
Die Schleiftiefe bestimmt, wie viel Material bei jedem Schleifvorgang abgetragen wird. Eine größere Tiefe kann die Abtragseffizienz erhöhen, was beim Grobschleifen nützlich sein kann. Mit zunehmender Tiefe erhöht sich jedoch auch die mechanische Belastung der Schleifschnittstelle.
Wenn die Schleiftiefe für das ausgewählte Werkzeug und den Wafer zu groß ist, kann die Schleifkraft zunehmen und Oberflächenschäden können schwieriger zu kontrollieren sein. Beim Feinschleifen ist im Allgemeinen eine kontrolliertere Abtragstiefe angebracht, da Dickengenauigkeit und Oberflächenzustand immer wichtiger werden.
Die richtige Tiefe hängt daher vom Bearbeitungsstadium, der anfänglichen Waferdicke, der Zieldicke, den Werkzeugeigenschaften und dem Materialverhalten ab.
Der Schleifvorschub beeinflusst, wie schnell sich das Werkzeug relativ zum Wafer bewegt, und verändert daher die Kontaktbedingungen während des Materialabtrags. Eine höhere Vorschubgeschwindigkeit kann die Produktivität verbessern, aber auch die Belastung der Schleifschnittstelle erhöhen.
Bei SiC muss die Vorschubgeschwindigkeit mit den Scheibeneigenschaften und der Schleiftiefe kompatibel sein. Wenn der Prozess zu aggressiv wird, kann die daraus resultierende Erhöhung der Schleifkraft die Oberflächenqualität beeinträchtigen. Andererseits können übermäßig konservative Bedingungen die Produktivität verringern, ohne dass eine nennenswerte Qualitätsverbesserung erzielt wird.
Daher sollte die Vorschubgeschwindigkeit zusammen mit der Schleiftiefe und dem Scheibenzustand bewertet werden und nicht als unabhängige Einstellung behandelt werden.
Die Schleifgeschwindigkeit beeinflusst die Wechselwirkung zwischen Schleifkörnern und der Waferoberfläche. Geschwindigkeitsänderungen können das Schnittverhalten, die Wärmeentwicklung und die Konsistenz des Materialabtrags beeinflussen.
Die geeignete Geschwindigkeit hängt von der Schleifausrüstung, der Werkzeugstruktur, den Schleifeigenschaften und den Anforderungen an den SiC-Wafer ab. Eine stabile Geschwindigkeit ist besonders wichtig, wenn konsistente Oberflächenergebnisse über mehrere Wafer hinweg erforderlich sind.
Eine Erhöhung der Geschwindigkeit allein zur Verbesserung der Produktivität ist nicht unbedingt ein effektiver Ansatz, wenn die daraus resultierenden thermischen oder mechanischen Bedingungen instabiler werden. Die Prozesseffizienz muss mit den Anforderungen an die Oberflächenqualität vereinbar bleiben.
Die Größe der Diamantkörnung steht in direktem Zusammenhang mit dem Schleifverhalten. Eine gröbere Körnung geht im Allgemeinen mit einem aggressiveren Materialabtrag einher, während eine feinere Körnung einen kontrollierteren Abtrag ermöglicht und in Betracht gezogen werden kann, wenn die Oberflächenqualität eine größere Priorität hat.
Dies bedeutet nicht, dass eine feinere Körnung für SiC immer besser ist. Die geeignete Schleifmittelgröße hängt von der Schleifstufe und der Menge des abzutragenden Materials ab. Ein Grobschleifvorgang und ein Feinschleifvorgang verfolgen unterschiedliche Ziele und erfordern daher unterschiedliche Werkzeugeigenschaften.
Für eine detaillierte Erklärung der Rolle des Grob- und Feinschleifens bei der Halbleiterwaferbearbeitung können Hersteller auf Grob- und Feinschleifen verweisen .
| Parameter | Haupteinfluss | Kontrollziel |
|---|---|---|
| Schleiftiefe | Materialabtrag und Schleifkraft | Abtragseffizienz und Oberflächenintegrität in Einklang bringen |
| Vorschubgeschwindigkeit | Schnittlast und Verarbeitungseffizienz | Sorgen Sie für einen stabilen Materialabtrag |
| Schleifgeschwindigkeit | Abrasive Wechselwirkung und Hitze | Sorgen Sie für gleichbleibende Schleifbedingungen |
| Größe der Diamantkörnung | Abtragsverhalten und Oberflächenbeschaffenheit | Passen Sie die Verarbeitungsstufe an |
Der wichtige Punkt ist, dass kein einzelner Parameter die endgültige Waferqualität bestimmt. Schleiftiefe, Vorschubgeschwindigkeit, Schleifgeschwindigkeit und Diamantkörnung müssen als kombinierte Bedingungen betrachtet werden.
Die Verbesserung der Schleifqualität von SiC-Wafern beginnt mit der Kontrolle der Beziehung zwischen Material, Werkzeug und Prozess. Das Ziel besteht nicht darin, die Schleifintensität zu maximieren, sondern den erforderlichen Materialabtrag bei gleichzeitiger Wahrung der Oberflächenintegrität und Prozessstabilität zu erreichen.
Es sollten mehrere praktische Kontrollpunkte berücksichtigt werden:
Parameteränderungen sollten systematisch vorgenommen werden. Wenn mehrere Einstellungen gleichzeitig geändert werden, ist es schwierig zu erkennen, welcher Faktor zu einer Verbesserung oder Verschlechterung des Schleifergebnisses geführt hat.
Auch die Oberflächeninspektion ist wichtig. Messungen der Waferdicke, Oberflächenrauheit, Kratzer, Absplitterungen und anderer Defekte können nützliche Informationen darüber liefern, ob die aktuellen Schleifbedingungen angemessen sind.
Das gleiche Prinzip gilt für die Werkzeugverwaltung. Wenn sich die Schleifscheibe während des Gebrauchs allmählich verändert, können sich auch die Prozessergebnisse ändern. Eine regelmäßige Überwachung kann Herstellern helfen, werkzeugbedingte Abweichungen zu erkennen, bevor sie zu einem wiederholten Problem der Waferqualität werden.
Letztendlich erfordert die Verarbeitung von SiC-Wafern ein Gleichgewicht zwischen Abtragseffizienz und Oberflächenkontrolle. Ein stabiler Prozess ist ein Prozess, bei dem das Schleifwerkzeug und die Parameter während des gesamten erforderlichen Produktionszyklus für das Material geeignet bleiben.
Bevor Hersteller ein Schleifwerkzeug auswählen oder Prozessbedingungen festlegen, sollten sie die tatsächlichen Anforderungen des SiC-Wafers definieren. Die Anfangs- und Zieldicke, der erforderliche Materialabtrag, die Erwartungen an die Oberflächenqualität, die Schleifstufe und die verfügbare Ausrüstung wirken sich alle auf die geeignete Einrichtung aus.
Das Material selbst sollte der Ausgangspunkt bleiben. Da SiC deutlich härter ist und sich beim Schleifen anders verhält als Silizium, sollten die Prozessbedingungen auf seine spezifischen Eigenschaften abgestimmt werden und nicht direkt von einem anderen Wafermaterial übernommen werden.
Anschließend muss das Schleifwerkzeug auf diese Anforderungen abgestimmt werden. Diamant-Schleifscheiben oder Diamant-Schleifscheiben können die für harte Materialien erforderliche Schleifleistung bieten, allerdings müssen Korngröße, Struktur und Betriebsbedingungen berücksichtigt werden.
Eine nützliche Möglichkeit zur Bewertung des Prozesses besteht darin, vier miteinander verbundene Faktoren zu betrachten: Materialabtrag, Oberflächenqualität, Dickenkontrolle und Verarbeitungsstabilität. Wenn sich ein Faktor verbessert, während sich ein anderer verschlechtert, muss der Prozess möglicherweise weiter angepasst werden, anstatt nur einen Parameter zu erhöhen oder zu verringern.
SiC weist eine deutlich höhere Härte auf und weist ein sprödes Materialverhalten auf. Diese Eigenschaften machen den Materialabtrag anspruchsvoller und erhöhen den Bedarf an kontrollierter Schleifkraft und geeigneten Schleifbedingungen.
Diamant verfügt über eine hohe Schleifhärte und Schneidfähigkeit und eignet sich daher für die Bearbeitung harter Materialien wie SiC. Die spezifische Scheiben- oder Scheibenkonfiguration muss immer noch zum Schleifschritt und den Bearbeitungsanforderungen passen.
Die Parameter sollten nicht direkt zwischen den beiden Materialien übertragen werden. SiC hat unterschiedliche Härte und Schleifverhalten, daher müssen Schleiftiefe, Vorschubgeschwindigkeit, Geschwindigkeit, Korngröße und andere Bedingungen entsprechend der spezifischen Anwendung bewertet werden.
Oberflächenschäden können mit übermäßiger Schleifkraft, ungeeigneten Schleifbedingungen, Werkzeugverschleiß und ungeeigneten Prozessparametern verbunden sein. Hitze und Spanabfuhrbedingungen können sich auch auf die Schleifstabilität und die Oberflächenqualität auswirken.
Das Schleifen von SiC-Wafern ist anspruchsvoller als das Schleifen von Siliziumwafern, da SiC eine hohe Härte mit sprödem Materialverhalten kombiniert. Diese Eigenschaften machen den Materialabtrag anspruchsvoller und erhöhen gleichzeitig die Bedeutung der Kontrolle von Schleifkraft, Oberflächenschäden, Hitze und Werkzeugverschleiß.
Ein geeignetes Diamant-Schleifwerkzeug bietet die für hartes SiC-Material erforderliche Schneidleistung, die Werkzeugauswahl muss jedoch mit der Schleiftiefe, der Vorschubgeschwindigkeit, der Geschwindigkeit, der Körnung und dem Scheibenzustand zusammenarbeiten. Das Endziel ist nicht einfach eine höhere Abtragseffizienz, sondern ein stabiles Gleichgewicht zwischen Materialabtrag, Oberflächenqualität, Dickenkontrolle und Verarbeitungsstabilität.
Für Hersteller, die mit SiC-Wafern arbeiten, bietet das Verständnis dieser Beziehungen eine praktischere Grundlage für die Auswahl von Schleifwerkzeugen und die Festlegung geeigneter Verarbeitungsbedingungen. Konsistente Ergebnisse hängen von der Abstimmung des Werkzeugs und der Parameter auf das Material und die spezifischen Anforderungen jeder Schleifstufe ab.

