Oct 10,2026
Wie werden Nuten und Profile in Halbleiterkeramikbauteile eingearbeitet?
Die Wahl der richtigen Diamantkörnung für das Glasschleifen ist ein wichtiger Faktor beim Ausgleich von Schleifeffizienz, Kantenqualität, Materialabtrag und Scheibenlebensdauer. Eine Körnung, die sich gut für den aggressiven Materialabtrag eignet, ist möglicherweise nicht die beste Option, wenn der Prozess eine glattere Glaskante oder eine strengere Maßkontrolle erfordert.
Die Wahl hängt nicht nur vom Glas selbst ab. Die Glasdicke, der erforderliche Materialabtrag, die Schleifgeschwindigkeit, die Kantenqualität, die Maschinenkonfiguration, das Scheibenprofil und die Verarbeitungsbedingungen können alle die richtige Körnung der Glasschleifscheibe beeinflussen.
Aus diesem Grund gibt es keine universelle Körnung, die für jede Glasschleifanwendung am besten geeignet ist. Ein praktischer Auswahlprozess beginnt mit den Produktionsanforderungen und passt dann die Diamantkörnung an die tatsächlichen Schleifbedingungen an. Der folgende Leitfaden erklärt, wie sich unterschiedliche Körnungen auf die Schleifleistung auswirken und wie Hersteller bei der Auswahl der Körnung für die Bearbeitung von PV- und Geräteglas vorgehen können .
Die Größe der Diamantkörnung bezieht sich auf den Größenbereich der Diamantschleifpartikel, die in einer Schleifscheibe verwendet werden. Zu den gängigen Spezifikationen für Glasschleifscheiben gehören 80#, 150#, 200#, 300# und 400#. Die Kornspezifikation ist einer der Faktoren, die bestimmen, wie das Schleifmittel beim Schleifen mit dem Glas interagiert.
Im Allgemeinen sorgt eine gröbere Diamantkörnung für eine aggressivere Schneidwirkung und kann nützlich sein, wenn ein relativ hoher Materialabtrag erforderlich ist. Eine feinere Körnung sorgt für eine stärkere Betonung kontrollierter Schleif- und Endbearbeitungseigenschaften. Allerdings sollte die Körnungszahl nicht als unabhängiger Indikator für die Gesamtleistung des Rades betrachtet werden.
Die gleiche Körnung kann sich je nach Scheibenbindung, Diamantkonzentration, Profil, Maschinenparametern, Glaseigenschaften und Schleifbedingungen unterschiedlich verhalten. Daher sollte die Diamantkörnung zum Glasschleifen immer als Teil der vollständigen Scheibenspezifikation und nicht als einzelner Parameter betrachtet werden.
Die Zahlen kennzeichnen unterschiedliche Schleifpartikelgrößenbereiche. Innerhalb einer Schleifscheibenspezifikation stellt die Wahl zwischen 80#, 150#, 200# und 400# eher eine Änderung der Schleifeigenschaften als eine einfache Qualitätsbewertung dar.
Beispielsweise sollten ein 80#-Rad und ein 400#-Rad nicht als dasselbe Werkzeug mit unterschiedlichen Leistungsniveaus betrachtet werden. Sie sollen unterschiedliche Schleifeigenschaften bieten und können für unterschiedliche Verarbeitungsbedingungen geeignet sein.
Eine nützliche Möglichkeit, den Bereich zu verstehen, besteht darin, das gewünschte Gleichgewicht zu berücksichtigen:
Gröbere Körnung → stärkere Betonung des Materialabtrags und der Schleifaggressivität
Feinere Körnung → stärkerer Schwerpunkt auf kontrolliertem Schleifen und Finish
Dies bedeutet nicht, dass jede Produktionslinie automatisch auf grobe Körnung umstellen sollte, um die Effizienz zu steigern, oder auf feine Körnung, um die Qualität zu steigern. Die richtige Wahl hängt davon ab, was mit dem Schleifvorgang erreicht werden soll.
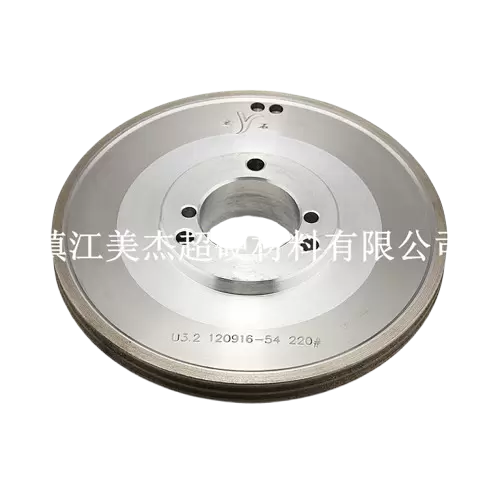
Der Hauptgrund für die Korngröße ist, dass sie die Wechselwirkung zwischen dem Schleifmittel und der Glasoberfläche verändert. Dieses Zusammenspiel beeinflusst den Materialabtrag, das Schleifverhalten, die Kantenqualität und den Verschleiß der Scheibe im Betrieb.
Für Hersteller, die eine Glasschleifscheiben-Körnung auswählen, sollten diese Effekte zusammen betrachtet und nicht separat bewertet werden.
Wenn der Schleifprozess einen erheblichen Materialabtrag erfordert, kann eine gröbere Diamantkörnung für eine aggressivere Schleifwirkung sorgen. Größere Schleifpartikel können das Glas aktiver angreifen und bei geeigneten Betriebsbedingungen einen effizienten Materialabtrag unterstützen.
Dies kann insbesondere bei Prozessen relevant sein, bei denen es zu starkem Schleifen oder höheren Produktionsanforderungen kommt. Bei solchen Anwendungen hängt die Schleifeffizienz oft eng mit der Vorschubgeschwindigkeit, der Schleiftiefe, der Schleifscheibenschärfe und der Maschinenstabilität zusammen.
Die Korngröße allein bestimmt jedoch nicht die Materialabtragsrate. Ein gröberes Rad, das unter ungeeigneten Bedingungen betrieben wird, bietet möglicherweise nicht die erwartete Produktivitätsverbesserung. Zu hoher Schleifdruck, eine ungeeignete Vorschubgeschwindigkeit, schlechte Kühlung oder eine ungeeignete Scheibenspezifikation können den Prozess negativ beeinflussen.
Aus diesem Grund sollte die Schleifeffizienz als Ergebnis des gesamten Schleifsystems betrachtet werden.
Die praktische Frage lautet nicht einfach:
„Welche Körnung ist die gröbste?“
Es ist:
„Welche Körnung sorgt für ausreichend Materialabtrag bei gleichzeitiger Beibehaltung der geforderten Kantenqualität und Prozessstabilität?“
Dieser Unterschied ist wichtig bei der Auswahl einer Diamantschleifscheibe für Glas.
Auch die Körnung kann die Eigenschaften der fertigen Glaskante beeinflussen.
Wenn bei einer Anwendung mehr Wert auf eine kontrollierte Endbearbeitung gelegt wird, kann eine feinere Körnung in Betracht gezogen werden, da die Schleifwirkung im Allgemeinen besser für endbearbeitungsorientierte Schleifbedingungen geeignet ist. Dies kann relevant sein, wenn die endgültige Kante ein kontrolliertes Aussehen, Maßhaltigkeit oder reduzierte Oberflächenunregelmäßigkeiten erfordert.
Allerdings sollte Feinkorn nicht automatisch als Lösung für jedes Glaskantenproblem interpretiert werden. Die Qualität der Glaskanten hängt von mehreren Faktoren ab, darunter dem Scheibenzustand, der Schleiftiefe, der Vorschubgeschwindigkeit, der Maschinenvibration, der Kühlung und dem Zustand des Glases selbst.
Eine Scheibe mit einer ungeeigneten Spezifikation kann auch bei Auswahl einer feinen Körnung zu schlechten Ergebnissen führen.
Dies ist besonders wichtig für Hersteller, bei denen Kantenfehler auftreten. Der Wechsel von einer groben Körnung zu einer feinen Körnung kann das Schleifverhalten verändern, erspart aber nicht die Notwendigkeit, das gesamte Bearbeitungssystem zu untersuchen.
Die Körnung hängt auch davon ab, wie sich eine Schleifscheibe beim Verschleiß verhält, sie sollte jedoch nicht als einziges Maß für die Lebensdauer einer Diamantschleifscheibe verwendet werden.
Die tatsächliche Lebensdauer hängt vom Schleifmittel, der Bindung, der Diamantkonzentration, den Glaseigenschaften, dem Schleifdruck, der Vorschubgeschwindigkeit, dem Maschinenzustand und anderen Betriebsfaktoren ab.
Eine Scheibe, die eine gute Schneidleistung bietet, aber schnell verschleißt, muss möglicherweise häufig ausgetauscht werden. Umgekehrt kann eine Scheibe mit geeignetem Schleifverhältnis und stabiler Schleifmittelaufnahme längere Produktionsintervalle unterstützen.
Daher sollten Hersteller bei der Bewertung des Glasschleifscheibenverschleißes die Gesamtproduktionsleistung und nicht nur die Körnungszahl berücksichtigen.
Wichtige Indikatoren sind:
Eine Körnung, die sich in der tatsächlichen Produktion gut bewährt, kann daher einen größeren Wert bieten als eine Körnung, die allein deshalb ausgewählt wird, weil sie auf dem Papier aggressiver oder feiner erscheint.
Es gibt keine allgemeingültige Antwort darauf, ob grobe oder feine Diamantkörnung besser zum Glasschleifen geeignet ist. Jeder hat eine andere Rolle und die geeignete Wahl hängt vom Verarbeitungsziel ab.
Der entscheidende Unterschied besteht darin, ob der Betrieb mehr Wert auf Materialabtrag und Produktivität oder auf kontrollierte Schleif- und Endqualität legt.
Grobe Diamantkörnung kann geeignet sein, wenn der Prozess einen relativ hohen Materialabtrag erfordert. Es kann für schwerere Schleifvorgänge in Betracht gezogen werden, bei denen das primäre Ziel darin besteht, Material effizient zu entfernen, anstatt den endgültigen Endzustand in einem einzigen Arbeitsgang zu erreichen.
Mögliche Vorteile sind:
Allerdings muss die grobe Körnung auf die richtigen Schleifparameter abgestimmt werden. Bei zu hoher Schleiftiefe oder Vorschubgeschwindigkeit kann es zu unerwünschten Spannungen an der Glaskante kommen.
Daher sollte die grobe Körnung zum Glasschleifen entsprechend dem tatsächlichen Abtragsbedarf ausgewählt werden und nicht einfach das größte verfügbare Schleifmittel auswählen.
Feine Diamantkörnung kann in Betracht gezogen werden, wenn der Prozess größeren Wert auf kontrollierte Schleif- und Oberflächeneigenschaften legt.
Mögliche Anwendungen umfassen Operationen, bei denen:
Eine feinere Körnung kann unter diesen Bedingungen nützlich sein, muss aber dennoch mit einer geeigneten Bindung, Scheibenspezifikation, Maschineneinstellung und Schleifprozess kombiniert werden.
Das Ziel besteht nicht darin, die bestmögliche Körnung zu wählen. Das Ziel besteht vielmehr darin, eine Körnung auszuwählen, die die erforderliche Endbearbeitungsleistung bietet, ohne die Schleifeffizienz unnötig zu verringern.
Ein häufiger Fehler besteht darin, nach der besten Körnung für das Glasschleifen zu suchen und diese auf jede Produktionslinie anzuwenden.
Tatsächlich kann die gleiche Glasart unter sehr unterschiedlichen Bedingungen verarbeitet werden. Zwei Hersteller verwenden möglicherweise die gleiche Glasdicke, haben jedoch unterschiedliche Maschinen, Vorschübe, Schleiftiefen, Scheibenprofile und Anforderungen an die Kantenqualität.
Folglich kann es sein, dass eine Körnung, die in einer Produktionsumgebung gut funktioniert, in einer anderen nicht das gleiche Ergebnis liefert.
Der bessere Ansatz besteht darin, zunächst das gewünschte Schleifergebnis zu ermitteln und dann die Körnung entsprechend dem Prozess auszuwählen.
Bei der Auswahl einer geeigneten Glasschleifscheibe geht es um mehr als nur um die Betrachtung der Körnungszahlen. Mehrere Produktionsvariablen müssen gemeinsam betrachtet werden.
Die Glasdicke ist ein wichtiger Ausgangspunkt, da sie die Verarbeitungsbedingungen und die Menge an Material beeinflusst, die möglicherweise entfernt werden muss.
Die von Meijie abgedeckten Produkte umfassen Glasbearbeitungsanwendungen im Bereich von 2 bis 18 mm, was zeigt, dass unterschiedliche Dicken in die gleiche allgemeine Produktpalette von Schleifscheiben fallen können.
Allerdings sollte die Glasdicke nicht als direkte Formel für die Auswahl des Korns verwendet werden.
Es wäre beispielsweise zu einfach zu folgern, dass dickeres Glas immer eine grobe Körnung und dünnes Glas immer eine feine Körnung erfordert. Materialabtrag, Kantengeometrie, Schleiftiefe, Vorschubgeschwindigkeit und das gewünschte Finish können die richtige Auswahl beeinflussen.
Daher sollte die Größe der Diamantkörnung für unterschiedliche Glasdicken im Kontext des gesamten Prozesses bewertet werden.
Die Menge an Material, die entfernt werden muss, hängt oft direkter von der Auswahl der Körnung ab als nur von der Glasdicke.
Für einen Prozess mit erheblichem Materialabtrag gelten andere Anforderungen als für einen leichten Endbearbeitungsvorgang. Wenn der Produktionsprozess ein aggressives Schleifen erfordert, kann eine gröbere Körnung in Betracht gezogen werden. Wenn nur eine kontrollierte Endbearbeitung erforderlich ist, ist möglicherweise eine feinere Körnung besser geeignet.
Daher sollte zunächst die Mahlstufe ermittelt werden:
Je nach Stufe kann dann die erforderliche Körnung ermittelt werden.
Ein weiterer wichtiger Aspekt ist die Kantenqualität.
Wenn das Endprodukt eine kontrollierte, gleichmäßige Kante erfordert, muss die Schleifscheibe entsprechend der erforderlichen Oberflächenbeschaffenheit und Maßtoleranz ausgewählt werden. Eine Körnung, die einen ausreichenden Materialabtrag ermöglicht, aber zu einem unzumutbaren Kantenzustand führt, ist keine effektive Wahl.
Gleichzeitig sind Glassplitter beim Schleifen nicht allein auf die Korngröße zurückzuführen. Scheibenverschleiß, Vorschubgeschwindigkeit, Schleiftiefe, Vibration, Kühlung und Maschinenstabilität können alle zum Abplatzen beitragen.
Dies bedeutet, dass die Kornauswahl Teil einer umfassenderen Fehlerkontrollstrategie sein sollte und nicht als einzige Lösung für Kantenprobleme angesehen werden sollte.
Schleifgeschwindigkeit und Vorschubgeschwindigkeit beeinflussen, wie aggressiv die Scheibe mit dem Glas interagiert.
Produktionslinien mit hohem Volumen erfordern möglicherweise höhere Vorschubgeschwindigkeiten, weshalb Scheibenschärfe, Verschleißfestigkeit und Prozessstabilität besonders wichtig sind. Langsamere Präzisionsbearbeitungen legen möglicherweise mehr Wert auf kontrollierten Materialabtrag und Kantenqualität.
Ein Wechsel der Körnung ohne Überprüfung der Betriebsparameter kann daher zu inkonsistenten Ergebnissen führen.
Bei der Auswahl einer geeigneten Diamantschleifscheibe sollten die Körnung und die tatsächlichen Betriebsbedingungen der Maschine berücksichtigt werden.
Die Schleifmaschine bestimmt viele der physikalischen Anforderungen an die Scheibe.
Außendurchmesser, Innendurchmesser, Montagekonfiguration, Scheibenprofil, Spindelbedingungen und Schleifkopfkonfiguration müssen alle berücksichtigt werden.
Dies ist besonders wichtig, da eine geeignete Körnung eine inkompatible Radspezifikation nicht ausgleichen kann.
Für Produktionsanwendungen sollte der Hersteller daher Folgendes überprüfen:
Die endgültige Schleifscheibe sollte sowohl zum Schleifmittelbedarf als auch zur Ausrüstung passen.
Unterschiedliche Glasanwendungen können unterschiedliche Verarbeitungsprioritäten haben. PV-Glas, Geräteglas und Autoglas verwenden möglicherweise alle Diamantschleifscheiben, ihre Produktionsanforderungen sind jedoch nicht identisch.
Die Auswahl der Körnung sollte daher mit dem eigentlichen Verarbeitungsziel für jede Anwendung beginnen.
Bei der Bearbeitung von Photovoltaik-Glas stehen häufig Produktionseffizienz, stabile Kantenqualität und langfristige Schleifleistung im Vordergrund. Bei der Verarbeitung großer Stückzahlen können Radverschleiß und Austauschhäufigkeit zu wichtigen Faktoren werden.
Für diese Anwendung ist die PV-Glasschleifscheibe mit Diamantkörnungen von 80# bis 400# erhältlich. Das Produkt kann Photovoltaikglas mit Dicken von 2 bis 18 mm bearbeiten und unterstützt verschiedene Scheibenprofile für Kantenschleifanforderungen.
Das verfügbare Sortiment bietet Flexibilität, anstatt eine universelle Körnung vorzuschreiben. Hersteller können bei der Bestimmung der geeigneten Spezifikation den erforderlichen Materialabtrag, die Kantenqualität, die Schleifgeschwindigkeit, die Glasdicke und die Maschinenbedingungen berücksichtigen.
Das Produkt ist auch mit gängigen PV-Glasverarbeitungsgeräten wie Bottero, KLW, Yihai, Demai und Faborman kompatibel, was die Bedeutung der Abstimmung der Scheibe auf die Produktionsausrüstung sowie den Schleifmittelbedarf unterstreicht.
Bei der Herstellung von PV-Glas mit hohem Durchsatz sollte die Auswahl der Körnung letztendlich ein Gleichgewicht zwischen Schleifeffizienz, Kantenqualität und Scheibenlebensdauer unterstützen.
Die Bearbeitung von Haushaltsgeräteglas kann CNC-Bearbeitungszentren und verschiedene Arten von Glaskantengeräten umfassen. Je nach Prozess benötigen Hersteller möglicherweise eine Kombination aus Materialabtragseffizienz, Dimensionsstabilität, Profilerhaltung und Kantenbearbeitung.
Die Appliance-Glasschleifscheibe ist in Diamantkörnungen von 80# bis 400# erhältlich. Dieses Sortiment unterstützt unterschiedliche Bearbeitungsanforderungen, darunter Anwendungen mit schwerem Schleifen und Tiefschnitt- und Kriechgangbearbeitungen sowie Prozesse, bei denen größeres Augenmerk auf die Oberflächenqualität gelegt wird.
Das Produkt nutzt außerdem Vakuum-Heißpresssintern bei 800–1000 °C und professionelles dynamisches Auswuchten, um einen stabilen Betrieb zu unterstützen.
Bei Geräteglas sollte daher die passende Körnung nicht nur nach der Glaskategorie, sondern nach dem konkreten Mahlgrad und dem gewünschten Ergebnis ausgewählt werden.
Bei Autoglas kommt noch ein weiterer wichtiger Gesichtspunkt hinzu: die Kantengeometrie.
Während die Körnungsgröße das Schleifverhalten beeinflusst, bestimmt das Scheibenprofil auch, wie das Schleifmittel die Glaskante berührt und formt. Die Bearbeitung von Automobilglas kann V-förmige, runde Kanten-, Leiterkanten- und flache Kantenkonfigurationen umfassen.
Folglich müssen Hersteller, die sich für eine Schleifscheibe für Autoglas entscheiden, sowohl Schleifspezifikationen als auch Profilanforderungen berücksichtigen.
Dies ist eine wichtige Erinnerung daran, dass die Körnung nur ein Teil der Scheibenauswahl ist. Bei Anwendungen mit komplexer Kantengeometrie können Profilerhaltung und Gerätekompatibilität gleichermaßen wichtig sein.
Ein systematischer Ansatz kann die Auswahl einer Diamantschleifscheibe zuverlässiger machen als die Auswahl einer Körnung auf der Grundlage eines einzelnen Parameters.
Identifizieren Sie zunächst die Art des zu verarbeitenden Glases.
Für PV-Glas, Geräteglas und Automobilglas können unterschiedliche Produktionsanforderungen gelten. Die Kenntnis der Anwendung legt den anfänglichen Verarbeitungskontext fest.
Bestimmen Sie die tatsächliche Glasdicke und ob mehrere Dicken auf derselben Produktionslinie verarbeitet werden.
Die Dicke beeinflusst die Schleifbedingungen, sollte jedoch zusammen mit der abzutragenden Materialmenge und der erforderlichen Kantengeometrie berücksichtigt werden.
Bestimmen Sie, wie viel Material von der Glaskante entfernt werden muss.
Für schweres Schleifen und leichtes Endbearbeiten sollte nicht automatisch die gleiche Körnungsspezifikation verwendet werden. Ein Produktionsprozess mit erheblichem Materialabtrag erfordert möglicherweise eine aggressivere Schleifmittelspezifikation, während ein Endbearbeitungsvorgang möglicherweise eine stärkere Kontrolle erfordert.
Establish the acceptable edge condition before selecting the grit.
Consider:
The required finish helps determine whether the process should prioritize aggressive material removal or more controlled grinding.
Review the machine before finalizing the wheel.
Grinding speed, feed rate, wheel dimensions, spindle configuration, and cooling conditions can all influence wheel performance.
This step is especially important when replacing an existing wheel with a different grit.
After defining the processing requirements, select a suitable grit range and evaluate it under actual production conditions.
The final decision should be based on measurable results such as:
Actual production testing is often more meaningful than choosing a grit solely from a general-purpose recommendation.
Several common assumptions can make grit selection less effective.
These mistakes often occur when manufacturers treat glass grinding wheel grit size as an isolated specification instead of one part of the complete processing system.
No. A finer grit may influence the grinding behavior and can be suitable for applications where controlled edge quality is important, but it cannot guarantee that glass chipping will disappear.
Chipping can result from several interacting factors, including excessive grinding depth, unsuitable feed rate, worn abrasive, machine vibration, poor cooling, incorrect wheel profile, or unstable processing conditions.
This is why changing grit should not be the only response when a production line experiences edge defects.
A better approach is to evaluate the entire grinding process. If the wheel is worn, the grinding parameters are too aggressive, or the machine is generating excessive vibration, changing from a coarse grit to a fine grit may not address the underlying cause.
For manufacturers troubleshooting glass chipping during grinding, grit selection should therefore be considered alongside wheel condition and process parameters.
Die ideale Schleifscheibenspezifikation ist normalerweise diejenige, die ein akzeptables Gleichgewicht zwischen mehreren konkurrierenden Anforderungen bietet, anstatt einen einzelnen Leistungsindikator zu maximieren.
Produktionsumgebungen mit hohem Volumen erfordern im Allgemeinen einen stabilen Materialabtrag und eine vorhersehbare Scheibenleistung.
Unter diesen Bedingungen sollten Hersteller Folgendes berücksichtigen:
Materialabtrag + Vorschubgeschwindigkeit + Scheibenschärfe + Verschleißfestigkeit
Eine aggressivere Körnung kann angebracht sein, wenn ein erheblicher Materialabtrag erforderlich ist, die gesamte Scheibe und der Prozess jedoch dennoch eine akzeptable Kantenqualität aufweisen müssen.
Bei präzisionsorientierten Anwendungen kann ein größerer Schwerpunkt auf Kantenbeschaffenheit, Dimensionsstabilität und Profilgenauigkeit gelegt werden.
Hier sollten Hersteller Folgendes berücksichtigen:
Kantenqualität + Schleifstabilität + Körnung + Scheibenprofil
Die feinste verfügbare Körnung ist nicht automatisch die richtige Antwort. Das Rad muss weiterhin eine ausreichende Produktivität bieten und unter tatsächlichen Betriebsbedingungen stabil bleiben.
Die Laufradkosten sollten nicht nur anhand des Kaufpreises bewertet werden.
Eine Schleifscheibe mit höheren Anschaffungskosten kann insgesamt eine bessere Wirtschaftlichkeit bieten, wenn sie Folgendes bietet:
Aus diesem Grund sollten bei der Bewertung der Gesamtbearbeitungskosten die Lebensdauer der Diamantschleifscheibe und die Schleifeffizienz gemeinsam berücksichtigt werden.
Die richtige Diamantkörnung für das Glasschleifen wird durch das Verhältnis zwischen dem Glas, dem Schleifobjekt, der Maschine und dem gewünschten Endergebnis bestimmt. Es gibt keine universelle Körnung, die für jede Anwendung die beste Leistung liefert.
Eine gröbere Körnung kann in Betracht gezogen werden, wenn Materialabtrag und Schleifeffizienz wichtig sind, während eine feinere Körnung für kontrollierte Endbearbeitungsanforderungen besser geeignet sein kann. Allerdings müssen auch Glasdicke, Vorschubgeschwindigkeit, Schleiftiefe, Scheibenprofil, Bindung, Maschinenkonfiguration und Anforderungen an die Kantenqualität bewertet werden.
Bei PV-Glas sollte die Kornauswahl die Anforderungen einer Massenproduktion, einer stabilen Kantenqualität und einer Scheibenlebensdauer erfüllen. Bei Geräteglas kann das Gleichgewicht zwischen Materialabtrag, Dimensionsstabilität und Finish besonders wichtig sein. Bei anderen Anwendungen, wie z. B. Autoglas, ist möglicherweise die gleiche Beachtung des Radprofils und der Kantengeometrie erforderlich.
Der zuverlässigste Ansatz besteht daher darin, zunächst die Verarbeitungsanforderungen zu definieren, einen geeigneten Körnungsbereich auszuwählen und das Rad unter tatsächlichen Produktionsbedingungen zu validieren. Dieser Ansatz ermöglicht es Herstellern, Schleifeffizienz, Kantenqualität und Scheibenlebensdauer in Einklang zu bringen, anstatt eine Körnung auf der Grundlage einer einzigen Spezifikation auszuwählen.