Sep 18,2026
Wie Diamantschleifwerkzeuge für Halbleiterkeramikkomponenten verwendet werden
Die CNC-Glaskantenbearbeitung stellt höhere Anforderungen an Schleifwerkzeuge als herkömmliche Glasschleifvorgänge. Bearbeitungszentren können präzise Bewegungen, wiederholbare Positionierungen und kontrollierte Bearbeitungswege bieten. Diese Vorteile können jedoch nur dann in konsistente Endbearbeitungskanten umgewandelt werden, wenn die Schleifscheibe während des gesamten Vorgangs zuverlässig arbeitet. Schleifscheibenschärfe, Verschleißfestigkeit, Dimensionsstabilität, Absplitterungskontrolle und Kompatibilität mit der Maschine beeinflussen alle das Endergebnis.
Für Hersteller, die Displayglas, Architekturglas, Industrieglas oder andere Präzisionsglaskomponenten verarbeiten, muss die Auswahl der Schleifscheibe daher als Teil des gesamten Bearbeitungssystems betrachtet werden. Eine Scheibe, die auf einer bestimmten Maschine oder Glasspezifikation gut funktioniert, liefert bei einer anderen Spindelkonfiguration, Vorschubgeschwindigkeit, Glasdicke oder einem anderen Kantenprofil möglicherweise nicht das gleiche Ergebnis.
In diesem Artikel werden die wichtigsten Schleifscheibenanforderungen für die CNC-Glaskantenbearbeitung untersucht , einschließlich Scheibenleistung, physikalische Spezifikationen, Gerätekompatibilität, Betriebsbedingungen und anwendungsspezifische Auswahl. Ziel ist es, eine praktische technische Referenz für Hersteller bereitzustellen, die Schleifscheiben für CNC-Bearbeitungszentren bewerten.
Die CNC-Glaskantenbearbeitung kombiniert kontrollierte Maschinenbewegung mit abrasivem Materialabtrag. Im Gegensatz zu einer einfachen geradlinigen Schleifoperation kann ein Bearbeitungszentrum mehrere Operationen an demselben Werkstück durchführen, darunter Kantenschleifen, Profilieren, Anfasen, Konturbearbeitung und andere Präzisionsoperationen. Die Schleifscheibe muss daher ein vorhersehbares Schneidverhalten beibehalten und dabei der programmierten Bahn folgen.
Maßhaltigkeit ist eine der Hauptanforderungen. Die fertige Kante muss möglicherweise einem definierten Profil, einer definierten Breite, einem definierten Radius oder einer geometrischen Toleranz entsprechen. Jede Änderung des Scheibendurchmessers, Profils oder Schnittverhaltens während der Produktion kann sich auf die tatsächliche Abtragstiefe auswirken. Bei der Fertigung großer Stückzahlen kann selbst eine kleine Variation, die sich über Hunderte oder Tausende von Werkstücken wiederholt, zu inakzeptablen Maßunterschieden führen.
Ebenso wichtig ist die Kantenintegrität. Glas reagiert sehr empfindlich auf lokale Schleifkräfte, Stöße, Vibrationen und übermäßige Hitze. Schlecht abgestimmte Schleifwerkzeuge können zu übermäßigem Absplittern der Glaskanten, Mikrofehlern oder sogar zum vollständigen Bruch führen. Diese Mängel können besonders schwerwiegend werden, wenn das verarbeitete Glas für Anwendungen verwendet wird, bei denen Aussehen, Montagegenauigkeit oder nachfolgende Beschichtungs- und Klebeprozesse wichtig sind.
Auch die Verarbeitungsgeschwindigkeit muss berücksichtigt werden. CNC-Bearbeitungszentren werden häufig aufgrund ihrer Fähigkeit ausgewählt, effiziente und wiederholbare Produktionszyklen aufrechtzuerhalten. Eine Schleifscheibe mit unzureichender Schärfe erfordert möglicherweise geringere Vorschübe oder mehrere Durchgänge, um den erforderlichen Kantenzustand zu erreichen. Umgekehrt kann ein Schleifwerkzeug, das Material aggressiv abträgt, ihm aber an Stabilität mangelt, zu Absplitterungen und Maßabweichungen führen.
Aus diesem Grund muss eine geeignete Schleifscheibe mehrere Leistungsanforderungen in Einklang bringen, anstatt eine einzelne Eigenschaft zu maximieren. Schärfe, Verschleißfestigkeit, geringes Abplatzen, Dimensionsstabilität und stabiler Betrieb bei der erforderlichen Spindeldrehzahl sollten gemeinsam bewertet werden.
Die Leistung einer Schleifscheibe hat direkten Einfluss auf die Wechselwirkung zwischen dem Schleifwerkzeug und der Glasoberfläche. Bei CNC-Anwendungen hängen die wichtigsten Eigenschaften eng mit der Schnittleistung, der Kantenqualität und der Prozesskonstanz zusammen.
| Anforderungen an die Schleifscheibe | Bedeutung in der CNC-Glasbearbeitung |
|---|---|
| Schärfe | Unterstützt einen effizienten Materialabtrag und trägt zur Aufrechterhaltung einer stabilen Schnittkraft bei |
| Verschleißfestigkeit | Erhält die Radleistung während längerer Produktionszyklen |
| Geringe Absplitterung | Trägt dazu bei, die Kantenintegrität aufrechtzuerhalten und Glasbruch zu reduzieren |
| Dimensionsstabilität | Unterstützt konsistente Kantenabmessungen und Profile |
| Wärmeableitung | Begrenzt den Wärmestau beim kontinuierlichen Schleifen |
| Spanentfernung | Hält die Schleifzone frei und unterstützt einen stabilen Schnitt |
| Dynamisches Gleichgewicht | Reduziert Vibrationen bei Hochgeschwindigkeitsbetrieb |
Die Schärfe der Schleifscheibe bestimmt, wie effektiv die Schleifkörner in die Glasoberfläche eingreifen. Eine scharfe Scheibe kann Material mit kontrollierter Schneidwirkung entfernen, anstatt sich auf übermäßigen Schleifdruck zu verlassen. Dies ist für die CNC-Bearbeitung wichtig, da ein stabiler Materialabtrag es dem programmierten Bearbeitungspfad ermöglicht, vorhersehbarere Ergebnisse zu erzielen.
Diamant wird aufgrund seiner hohen Härte und Schneidfähigkeit häufig zum Glasschleifen verwendet. Die Schleifmittelkonzentration, die Korneigenschaften und das Bindungssystem wirken sich auch darauf aus, wie sich die Schneidoberfläche beim Gebrauch der Scheibe verhält. Eine ordnungsgemäß konstruierte Scheibe sollte während ihres gesamten Betriebszyklus eine ausreichende Schneidfähigkeit behalten und nicht nach einer kurzen Betriebszeit zunehmend an Wirksamkeit verlieren.
Eine CNC-Maschine kann das gleiche Bearbeitungsprogramm mit hoher Positionsgenauigkeit wiederholen, die Schleifscheibe selbst ist jedoch ein Verschleißteil. Wenn das Rad verschleißt, können sich sein effektiver Durchmesser und sein Arbeitsprofil ändern. Wenn diese Änderung erheblich ist, kann die tatsächliche Schleiftiefe und Kantengeometrie allmählich von der beabsichtigten Spezifikation abweichen.
Die Verschleißfestigkeit hängt daher eng mit der Maßhaltigkeit zusammen. Ein Rad mit stabilem Verschleißverhalten kann seine Arbeitseigenschaften über einen längeren Produktionszeitraum beibehalten und so die Häufigkeit von Werkzeugwechseln oder -korrekturen reduzieren.
Eine lange Lebensdauer wirkt sich auch direkt auf die Betriebskosten aus. Häufiger Radwechsel erhöht den Verbrauch von Verbrauchsmaterialien und führt zu zusätzlichen Maschinenstillstandszeiten. Für die kontinuierliche Glasbearbeitung sollte der Wert einer Schleifscheibe daher sowohl anhand ihres Anschaffungspreises als auch ihrer Leistung über den gesamten Produktionszyklus beurteilt werden.
Die Schleifscheibe muss Glas effizient abtragen, ohne übermäßige mechanische Belastung an der Kante zu erzeugen. Geringe Abplatzungen sind besonders wichtig, wenn das fertige Bauteil strenge Anforderungen an Aussehen oder Abmessungen stellt.
Die Zerspanungsleistung hängt von mehreren Faktoren ab, darunter Schleifeigenschaften, Scheibenzustand, Schleiftiefe, Vorschubgeschwindigkeit, Kühlung und Maschinenstabilität. Durch die Wahl der Schleifscheibe allein kann nicht jede Quelle von Kantenfehlern beseitigt werden, ein entsprechend konstruiertes Schleifwerkzeug kann jedoch für eine besser kontrollierte Schleifschnittstelle sorgen.
Wichtig ist auch eine stabile Radgeometrie. Ändert sich das Arbeitsprofil durch Verschleiß schnell, kann sich der Kontaktzustand zwischen Rad und Glas während der Produktion ändern und möglicherweise sowohl die Kantengeometrie als auch die Oberflächenqualität beeinträchtigen.
Durch kontinuierliches Schleifen entsteht Wärme an der Kontaktzone. Wenn die Wärme nicht effektiv kontrolliert werden kann, kann es zu instabilen Bedingungen an der Schnittstelle zwischen Glas und Schleifmittel kommen. Ausreichende Kühlung und ungehinderte Spanabfuhr tragen dazu bei, den Schleifbereich sauberer zu halten und die Ansammlung von Hitze und Schleifrückständen zu reduzieren.
Die Radstruktur trägt auch zur Spanabfuhr bei. Eine geeignete Zahn- oder Schleifstruktur kann ausreichend Platz dafür bieten, dass Schleifpartikel den Kontaktbereich verlassen. Dies ist besonders relevant bei der Hochgeschwindigkeits- oder kontinuierlichen CNC-Glasbearbeitung, bei der die Schleifzone einem wiederholten Materialabtrag ausgesetzt ist.
Leistungsmerkmale sind nur ein Teil der Radauswahl. Die physikalischen Abmessungen und die Konfiguration der Schleifscheibe müssen der CNC-Maschine, dem Werkzeughalter, dem Werkstück und dem vorgesehenen Bearbeitungsvorgang entsprechen.
| Radspezifikation | Wichtigste Überlegungen zur Auswahl |
|---|---|
| Außendurchmesser | Muss dem Maschinenabstand und den erforderlichen Betriebsbedingungen entsprechen |
| Innendurchmesser oder Schaft | Muss mit der Spindel- oder Werkzeughalterkonfiguration übereinstimmen |
| Korngröße | Ausgewählt nach Materialabtrag und geforderter Kantenqualität |
| Radprofil | Muss der geforderten Kantengeometrie entsprechen |
| Schleiftyp | Beeinflusst Schnittverhalten und Verschleißeigenschaften |
| Bindungssystem | Beeinflusst die Schleifmittelbeständigkeit, die Schärfe und die Serviceleistung |
| Betriebsgeschwindigkeit | Muss mit der Radkonstruktion und der Maschinenfähigkeit kompatibel bleiben |
Der CNC-Schleifscheibendurchmesser beeinflusst sowohl die verfügbare Schleiffläche als auch die Betriebseigenschaften des Werkzeugs. Der gewählte Außendurchmesser muss zur Maschinenkonfiguration passen und gleichzeitig eine ausreichende Arbeitsfläche für die beabsichtigte Anwendung bieten.
Ebenso wichtig ist die Montageschnittstelle. Ein falscher Schaftdurchmesser, Innendurchmesser oder eine falsche Montagekonfiguration können eine ordnungsgemäße Installation verhindern oder zu Instabilität während des Betriebs führen. Vor dem Kauf eines Rades sollten Hersteller die Spezifikation der Maschinenspindel, die Abmessungen des Werkzeughalters und den verfügbaren Einbauraum überprüfen.
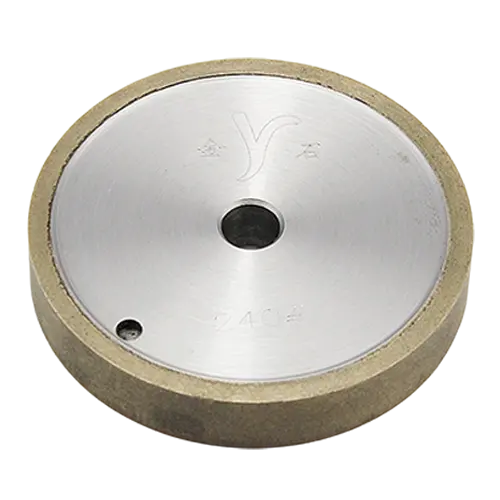
Beispielsweise kann eine CNC-Diamantscheibe, die für verschiedene Gerätekonfigurationen entwickelt wurde, mit einem Außendurchmesserbereich von 80–200 mm und Innendurchmessern von 12 mm oder 22 mm erhältlich sein. Diese Spezifikationen ermöglichen es dem Rad, verschiedene Maschinenkonfigurationen abzudecken und gleichzeitig dem Benutzer definierte Dimensionsoptionen für die Installation zu bieten.
Die Größe der Diamantkörnung beeinflusst das Gleichgewicht zwischen Materialabtrag und dem resultierenden Kantenzustand. Gröbere Schleifmittelqualitäten gehen im Allgemeinen mit einem aggressiveren Materialabtrag einher, während feinere Schleifmittelqualitäten in Betracht gezogen werden können, wenn größeres Augenmerk auf die Kantenbeschaffenheit und Präzision gelegt wird.
Allerdings sollte die Körnung nicht unabhängig gewählt werden. Glasdicke, Bearbeitungsstufe, erforderliche Abtragsmenge, Scheibendesign, Spindeldrehzahl und Vorschubgeschwindigkeit beeinflussen alle die geeignete Schleifmittelspezifikation.
Bei der CNC-Glaskantenbearbeitung geht es nicht nur darum, das feinste oder gröbste verfügbare Schleifmittel auszuwählen. Die ausgewählte Sorte muss den tatsächlichen Produktionsanforderungen entsprechen und mit dem gesamten Bearbeitungsprozess kompatibel bleiben.
CNC-Bearbeitungszentren können unterschiedliche Kantengeometrien bearbeiten, weshalb das Radprofil ein wichtiger Auswahlfaktor ist. Die Schleiffläche muss der vorgesehenen Kantenform entsprechen, damit die programmierte Werkzeugbahn ohne unnötige Nachbearbeitungen das gewünschte Profil erzeugt.
Die Rillenkonfiguration kann sich auch auf den Kontaktzustand und das Schleifverhalten auswirken. Je nach Anwendung können unterschiedliche Strukturen für effizientes Schleifen, Spanabfuhr oder spezifische Kantengeometrie erforderlich sein.
Dies ist besonders wichtig, wenn man das allgemeine CNC-Glasschleifen mit der speziellen Vierseitenbearbeitung vergleicht. Das Rad muss entsprechend der Maschinenstruktur und der tatsächlichen Kantenbearbeitungsmethode ausgewählt werden und nicht nur aufgrund seines Nenndurchmessers oder seiner Körnung.
Eine Schleifscheibe und ein CNC-Bearbeitungszentrum sollten als integriertes Bearbeitungssystem betrachtet werden. Selbst ein Hochleistungsrad kann zu instabilen Ergebnissen führen, wenn seine Abmessungen, seine Betriebsgeschwindigkeit oder seine Montageschnittstelle nicht zur Ausrüstung passen.
Die erste Überlegung ist die Kompatibilität mit CNC-Bearbeitungszentren. Hersteller sollten die Spindelkonfiguration, die Montageabmessungen, die maximale Betriebsgeschwindigkeit, die Anforderungen an den Werkzeughalter und die verfügbare Radgröße überprüfen, bevor sie ein Rad auswählen. Geräte verschiedener Hersteller können unterschiedliche Installationsstandards verwenden, sodass vor der Produktion eine Maßprüfung erforderlich ist.
Die Arbeitsgeschwindigkeit ist ein weiterer kritischer Faktor. Bei hohen Drehzahlen kann es durch Unwucht zu Vibrationen kommen, die die Kantenqualität und Maßhaltigkeit beeinträchtigen. Das dynamische Auswuchten ist daher besonders wichtig für Hochgeschwindigkeits-Glasschleifanwendungen. Vibrationen können die Schwankung der Schleifkraft verstärken und es für die Maschine schwieriger machen, einen gleichmäßigen Kontakt mit dem Glas aufrechtzuerhalten.
Auch das Verhältnis zwischen Radgröße und Spindeldrehzahl sollte sorgfältig beurteilt werden. Ein Rad muss für die vorgesehenen Drehbedingungen geeignet sein, während die CNC-Ausrüstung innerhalb des für die Radkonstruktion geeigneten Bereichs arbeiten muss. Das Ziel ist ein stabiles und kontrolliertes Schleifen und nicht nur die Maximierung der Spindelgeschwindigkeit.
Eine weitere Auswahlvariable ist die Werkstückdicke. Glas, das in verschiedenen Anwendungen verwendet wird, kann deutlich unterschiedliche Dicken aufweisen, und die Scheibe muss der erforderlichen Abtragsrate und den Kontaktbedingungen gerecht werden. Von einer Scheibe, die für dickeres Glas ausgelegt ist, sollte nicht automatisch angenommen werden, dass sie für dünnes Präzisionsglas geeignet ist.
Für Hersteller, die Schleifscheiben für Bearbeitungszentren vergleichen, sollte daher neben der Schleifleistung auch die Geräteschnittstelle berücksichtigt werden. Raddurchmesser, Montagemaße, Profil, Arbeitsgeschwindigkeit und Werkstückanforderungen müssen eine kompatible Kombination bilden.
Die Wahl der Scheibe bildet die Grundlage für ein stabiles Schleifen, die tatsächliche Bearbeitungsleistung hängt jedoch auch davon ab, wie die Scheibe bedient wird. Zu den wichtigsten CNC-Parametern gehören Spindeldrehzahl, Vorschubgeschwindigkeit, Schleiftiefe und Kühlbedingungen.
Diese Parameter sollten als kombiniertes System bewertet werden. Eine Erhöhung der Spindeldrehzahl allein garantiert keine höhere Produktivität. Wenn Schleifscheibe, Vorschubgeschwindigkeit, Kühlsystem und Maschinenkonfiguration nicht richtig aufeinander abgestimmt sind, kann eine höhere Betriebsgeschwindigkeit zu mehr Vibrationen, Wärmestau oder Kantenfehlern führen.
Auch bei der Bearbeitung von Präzisionsglas muss auf die Schleiftiefe geachtet werden. Eine größere Abtragstiefe kann die Produktivität bei der Grobbearbeitung verbessern, eine zu hohe Abtragstiefe kann jedoch zu einer Erhöhung der Schleifkraft und zu Absplitterungen führen. Wenn sowohl der Materialabtrag als auch die Kantenqualität wichtig sind, kann die Trennung von Roh- und Endbearbeitungsvorgängen eine bessere Kontrolle ermöglichen.
Für die CNC-Fertigung ist die Parameterstabilität im Allgemeinen wertvoller als gelegentliche Spitzenleistungen. Ein Mahlzustand, der über Produktionschargen hinweg konsistent wiederholt werden kann, ist einfacher zu steuern, zu überwachen und zu optimieren.
Eine geeignete CNC-Diamantscheibe sollte Schleifleistung mit Maß- und Gerätekompatibilität kombinieren. Die CNC-Diamantscheibe von Meijie wurde für CNC-Bearbeitungszentren und Glaskantenmaschinen verschiedener Marken entwickelt und verwendet hochreinen Diamanten als Kernschleif- und Bindungssysteme einschließlich Bronzelegierung.
Das Produkt ist darauf ausgelegt, Schärfe und Verschleißfestigkeit in Einklang zu bringen und so einen effizienten Materialabtrag zu unterstützen und gleichzeitig die Arbeitsform des Rades beizubehalten. Die angegebene Lebensdauer beträgt mehr als 20.000 Meter, und durch wiederholte Verwendung können die Häufigkeit des Radwechsels und die damit verbundenen Kosten für Verbrauchsmaterialien reduziert werden.
Das Rad ist mit Außendurchmessern von 80–200 mm, Innendurchmessern von 12 mm oder 22 mm und Körnungen von 80#–400# erhältlich. Es ist für Glasstärken von 2–18 mm ausgelegt und bietet einen breiten Betriebsbereich für unterschiedliche CNC-Glasbearbeitungsanforderungen.
Gerätespezifische Details und verfügbare Konfigurationen finden Sie auf der Produktseite der CNC-Diamantscheibe .
Die Vierseitenbearbeitung mit hoher Geschwindigkeit bringt zusätzliche Anforderungen in Bezug auf die Scheibenbalance, die Schleifstabilität und die Maschinenkompatibilität mit sich. Für diese Anwendungen kann eine Hochgeschwindigkeits-Vierseiten-Schleifscheibe in Betracht gezogen werden, wenn das Produktionssystem eine spezielle Vierseiten-Schleifausrüstung verwendet.
Dieser Scheibentyp verwendet Diamantschleifmittel in Kombination mit einem optimierten Bindungssystem und wird für den Hochgeschwindigkeitsbetrieb einer dynamischen Auswuchtbehandlung unterzogen. Sein Design konzentriert sich auf stabile Schleifkraft, Verschleißfestigkeit und reduzierten Glasbruch. Zu den verfügbaren Spezifikationen gehören ein Außendurchmesser von 160 mm, optionale Innendurchmesser von 12 mm, 22 mm und 50 mm sowie Körnungen von 180#–320#. Es unterstützt mehrere Glasdickenspezifikationen, einschließlich P10, P12, P20, P25 und P30.
Die Unterscheidung dieser Radtypen ist bei der Produktauswahl wichtig. Eine allgemeine CNC-Diamantscheibe ist für CNC-Bearbeitungszentren und Glaskantenmaschinen gedacht, während eine Hochgeschwindigkeits-Vierseiten-Schleifscheibe spezieller für Vierseiten-Schleifanwendungen geeignet ist. Die Auswahl sollte auf der tatsächlichen Maschinenkonfiguration und Verarbeitungsmethode basieren.
Die CNC-Glaskantenbearbeitung erfordert eine Schleifscheibe, die während des gesamten Produktionszyklus eine kontrollierte Schneidleistung aufrechterhalten kann. Schärfe, Verschleißfestigkeit, geringes Absplittern, Dimensionsstabilität, Wärmekontrolle und ein stabiler Hochgeschwindigkeitsbetrieb tragen alle zum endgültigen Bearbeitungsergebnis bei.
Die Scheibenauswahl sollte auch über die Schleifeigenschaften hinausgehen. Außendurchmesser, Montageabmessungen, Körnung, Radprofil, Betriebsgeschwindigkeit, Glasdicke und Maschinenkompatibilität müssen gemeinsam bewertet werden. Ein Rad, das die Maßanforderungen erfüllt, aber nicht zur Spindelgeschwindigkeit oder zum Kantenprofil passt, kann dennoch zu inkonsistenten Ergebnissen führen.
Für Hersteller, die CNC-Bearbeitungszentren einsetzen, beginnt der zuverlässigste Auswahlprozess mit den tatsächlichen Produktionsbedingungen: Maschinenkonfiguration, Glasspezifikation, Kantengeometrie, Anforderungen an den Materialabtrag, angestrebte Kantenqualität und erwartetes Produktionsvolumen. Die Kombination dieser Bedingungen mit einer entsprechend konstruierten Schleifscheibe bietet eine stärkere Grundlage für eine stabile Bearbeitung, eine längere Lebensdauer der Scheibe und eine vorhersehbare Fertigungsleistung.