Sep 04,2026
Vierseitige vs. herkömmliche Schleifscheiben für die Glasbearbeitung
Es ist zu erwarten, dass eine Glasschleifscheibe allmählich verschleißt, da während der Bearbeitung Diamantschleifmittel verbraucht werden. Bei einem stabilen Schleifvorgang sollte das Verschleißmuster einigermaßen konstant bleiben, damit die Scheibe ihr Arbeitsprofil beibehält und eine vorhersehbare Kantenqualität liefert. Wenn sich ein Bereich jedoch deutlich schneller abnutzt als ein anderer, kann das Problem über den normalen Verschleiß durch Verschleißteile hinausgehen.
Ungleichmäßiger Verschleiß an Glasschleifscheiben kann mit der Maschinenausrichtung, der Scheibeninstallation, dem Schleifdruck, der Vorschubgeschwindigkeit, der Scheibenspezifikation, den Kühlbedingungen oder den Eigenschaften des bearbeiteten Glases zusammenhängen. Die Herausforderung besteht darin, dass diese Faktoren interagieren können. Ein Rad scheint die Ursache des Problems zu sein, obwohl die eigentliche Ursache ein übermäßiger lokaler Druck oder eine instabile Maschinenkonfiguration ist.
Für Glasverarbeiter kann die frühzeitige Identifizierung der Ursache dazu beitragen, Profilverzerrungen, Kantenfehler, unnötigen Scheibenwechsel und Produktionsunterbrechungen zu vermeiden. In diesem Artikel werden die Hauptursachen für ungleichmäßigen Verschleiß, die Auswirkungen auf die Glasverarbeitung, praktische Möglichkeiten zur Identifizierung der Ursache und Maßnahmen untersucht, die dazu beitragen können, eine gleichmäßigere Scheibenleistung aufrechtzuerhalten.
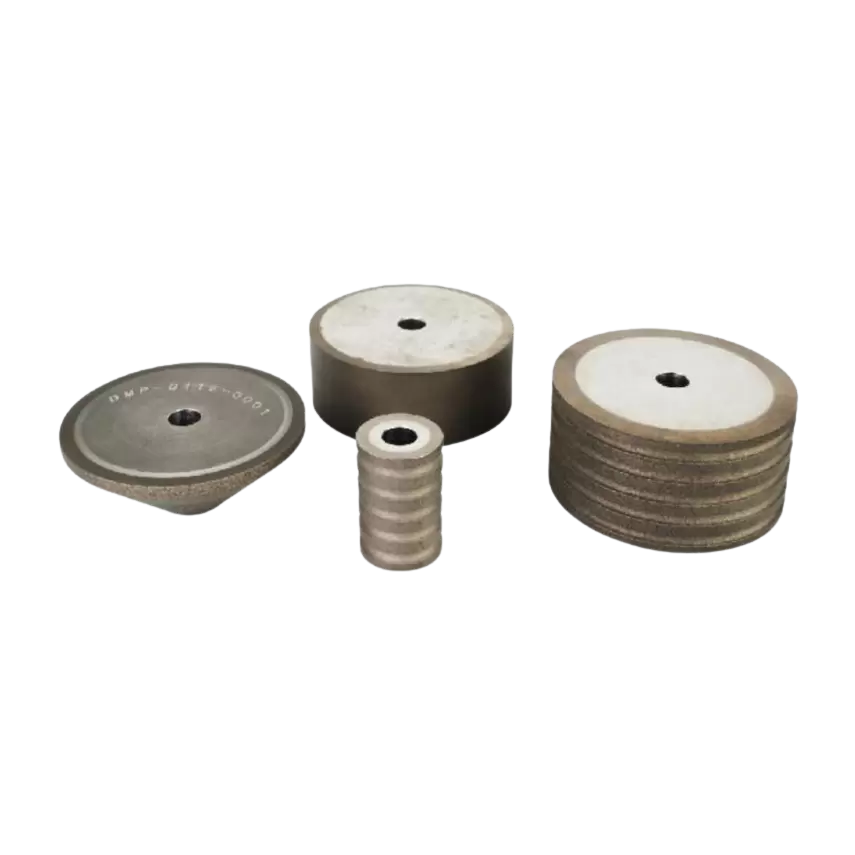
Normaler Verschleiß gehört zur Lebensdauer jeder Diamantschleifscheibe. Diamantpartikel werden nach und nach abgenutzt, brechen oder lösen sich aus der Bindung, während die Scheibe Material vom Glas entfernt. Unter stabilen Bedingungen sollte dieser Prozess relativ vorhersehbar bleiben.
Ungleichmäßige Abnutzung ist anders. Es entsteht, wenn sich bestimmte Bereiche oder Abschnitte des Rades deutlich schneller abnutzen als andere. Der Unterschied kann auf der Arbeitsfläche sichtbar sein oder sich erst durch Veränderungen im Schleifergebnis bemerkbar machen. Ein Rad kann noch brauchbar aussehen, obwohl sich sein Profil bereits verändert hat.
Zu den häufigsten Anzeichen gehören:
Die Bedeutung dieser Symptome hängt von der Anwendung ab. Eine kleine Änderung kann beim Grobschleifen nur begrenzte Auswirkungen haben, während dieselbe Änderung bei der Präzisionskantenbearbeitung schwerwiegende Folgen haben kann. Bei automatisierten Produktionslinien können selbst geringfügige Profiländerungen letztendlich die Konsistenz über eine große Anzahl von Glasscheiben hinweg beeinträchtigen.
Daher ist es sinnvoll, ein ungewöhnliches Verschleißmuster als Prozesssignal zu betrachten und nicht nur als Zeichen dafür, dass das Rad das Ende seiner Lebensdauer erreicht hat.
Es gibt selten eine universelle Ursache für den Verschleiß der Glasschleifscheibe. Die Scheibe, die Maschine, das Werkstück, die Schleifparameter und das Kühlsystem tragen alle zu den tatsächlichen Kontaktbedingungen bei. Wenn diese Bedingungen nicht ausgeglichen sind, kann es zu örtlichem Verschleiß kommen.
Der Schleifdruck ist einer der direktesten Einflussfaktoren auf den Schleifverschleiß. Wenn der Druck gleichmäßig über die vorgesehene Kontaktfläche verteilt wird, können Diamantschleifmittel Glas mit relativ stabiler Geschwindigkeit entfernen. Wenn sich der Druck auf einen Bereich konzentriert, trägt dieser Abschnitt der Scheibe einen größeren Anteil der Schleiflast.
Dies kann passieren, wenn das Rad das Glas nicht gleichmäßig berührt, wenn das Werkstück nicht richtig positioniert ist oder wenn die Maschine beim Vorschub ungleichmäßigen Druck ausübt. Ein kleiner Ausrichtungsfehler ist vielleicht zunächst nicht offensichtlich, aber wiederholter Kontakt unter den gleichen Bedingungen kann den Verschleiß in einem bestimmten Abschnitt beschleunigen.
Zu hoher Schleifdruck kann auch die Wärmeentwicklung und die Schleifbelastung erhöhen. Wenn der lokale Widerstand zunimmt, verschleißt der betroffene Bereich möglicherweise schneller als der Rest des Rads, wodurch sich das Radprofil allmählich verändert.
Auch bei falscher Montage kann ein korrekt hergestelltes Rad eine schlechte Leistung erbringen. Montagefehler, Unrundheit der Spindel, schlechte Ausrichtung oder eine instabile Halterung können den tatsächlichen Kontakt zwischen Rad und Glas verändern.
Wenn das Rad beispielsweise nicht richtig auf der Spindel sitzt, dreht sich die Arbeitsfläche möglicherweise nicht in einer stabilen Ebene. Selbst eine geringe Unrundheit kann zu wiederholten hohen und niedrigen Kontaktpunkten führen. Mit der Zeit können diese Schwankungen zu einem erkennbaren ungleichmäßigen Abnutzungsmuster führen.
Maschinenvibrationen verdienen ähnliche Aufmerksamkeit. Übermäßige Vibrationen können den lokalen Aufprall verstärken und die Schleifstabilität verringern. Es kann auch schwierig sein, ein Radproblem von einem Maschinenproblem zu unterscheiden, da beides zu inkonsistenten Kanten führen kann.
Aus diesem Grund sollte die Radprüfung nicht von der Geräteprüfung getrennt werden. Wenn kurz nach dem Einbau eines neuen Rads ungewöhnlicher Verschleiß auftritt, kann die Überprüfung der Montagegenauigkeit, des Zustands der Spindel, der Ausrichtung und des Rundlaufs sinnvoller sein, als das Rad sofort auszutauschen.
Schleifparameter bestimmen direkt, wie stark die mechanische und thermische Belastung der Scheibe ist. Vorschubgeschwindigkeit, Scheibengeschwindigkeit, Schleiftiefe und die pro Durchgang abgetragene Materialmenge haben Einfluss auf den Schleifverschleiß.
Eine hohe Vorschubgeschwindigkeit kann die Produktionsleistung steigern, aber wenn die Scheibe nicht für diese Arbeitsbelastung ausgelegt oder konditioniert ist, kann der Schleifwiderstand steigen. Eine zu hohe Schleiftiefe kann einen ähnlichen Effekt haben, da bei jedem Kontaktzyklus mehr Glas abgetragen wird.
Die Beziehung zwischen diesen Variablen ist wichtiger als jede einzelne Einstellung. Ein Parameter, der auf einer Maschine oder Glasspezifikation gut funktioniert, führt möglicherweise auf einer anderen Produktionslinie nicht zum gleichen Ergebnis.
Eine ausführlichere Diskussion dieser Beziehung finden Sie unter Wie sich Schleifparameter auf die Leistung von Glasschleifscheiben auswirken .
Auch die Schleifmittelspezifikation beeinflusst das Verschleißverhalten. Die Größe der Diamantkörnung beeinflusst die Schneidwirkung, die Oberflächenbeschaffenheit, den Schleifwiderstand und die Art und Weise, wie Schleifpartikel mit dem Glas interagieren.
Wenn die Körnung nicht zur Anwendung passt, kann es sein, dass die Scheibe einen übermäßigen Widerstand erfährt oder nicht das gewünschte Gleichgewicht zwischen Materialabtrag und Oberflächenqualität bietet. Raddurchmesser, Profil, Bindungseigenschaften und Montagemaße müssen ebenfalls mit der Maschine und dem Prozess übereinstimmen.
Dies bedeutet nicht, dass eine feinere oder gröbere Körnung grundsätzlich besser ist. Die richtige Spezifikation hängt von der Glasdicke, den Abtragsanforderungen, der gewünschten Kantenqualität, der Maschinenleistung und den Betriebsbedingungen ab.
Eine nützliche Referenz zu diesem Aspekt ist „ How to Choose Diamond Grit Size for Glass Grinding“ (So wählen Sie die Diamantkörnungsgröße für das Glasschleifen aus) , das detailliertere Informationen darüber liefert, wie die Körnungsauswahl mit den Glasschleifanforderungen zusammenhängt.
Hitze ist ein weiterer Faktor, der zu instabilem Verschleiß beitragen kann. Beim Glasschleifen entsteht an der Kontaktzone Wärme, insbesondere bei hoher Schleifbelastung. Eine effektive Kühlung hilft, diese thermische Belastung zu kontrollieren und den Prozess stabiler zu halten.
Das Problem ist nicht nur die Kühlmittelmenge. Auch die Verteilung ist wichtig. Wenn das Kühlmittel einen Teil der Kontaktzone besser erreicht als einen anderen, können die thermischen Bedingungen im gesamten Arbeitsbereich unterschiedlich sein. Verstopfte Düsen, falsche Düsenpositionierung, unzureichender Durchfluss oder verunreinigtes Kühlmittel können die Kühlwirkung beeinträchtigen.
Ein stabiles Kühlsystem trägt außerdem dazu bei, Schleifrückstände aus der Kontaktfläche zu entfernen. Wenn sich Ablagerungen ansammeln, kann der Schleifwiderstand zunehmen und die normale Schneidwirkung des Schleifmittels beeinträchtigen.
Die erste große Folge ungleichmäßiger Schleifscheibenabnutzung ist eine Veränderung des Arbeitsprofils der Schleifscheibe. Da ein Abschnitt schneller verschleißt, kann es sein, dass die ursprüngliche Geometrie nicht mehr erhalten bleibt. Dies verändert die Art und Weise, wie das Rad das Glas berührt, und kann zu zusätzlicher Instabilität führen.
Der Effekt ist häufig in der Kantenqualität sichtbar. Ein abgenutztes oder verzerrtes Profil kann zu einer inkonsistenten Kantengeometrie, raueren Oberflächen oder vermehrtem Absplittern führen. Bei Anwendungen, bei denen die Glaskante strenge Maßanforderungen erfüllen muss, kann selbst eine geringfügige Profiländerung zu einem Produktionsproblem werden.
Chipping ist besonders wichtig, da es mehr als eine Ursache haben kann. Scheibenverschleiß, Schleifparameter, Glaseigenschaften, Maschinenzustand und Kühlung können alle dazu beitragen. Wenn die Absplitterung gleichzeitig mit ungleichmäßigem Radverschleiß zunimmt, sollten die beiden Probleme gemeinsam untersucht werden. Eine ausführliche Referenz finden Sie in Warum splittert Glas beim Schleifen? Ursachen und Lösungen .
Ungleichmäßiger Verschleiß kann auch die Betriebskosten erhöhen. Möglicherweise muss eine Scheibe ausgetauscht werden, bevor ihre volle Schleifkapazität genutzt wurde, da ihr Profil oder ihre Schleifleistung nicht mehr akzeptabel sind. Häufiger Austausch verursacht Materialkosten sowie Maschinenstillstandszeiten, Rüstarbeiten und mögliche Produktionsunterbrechungen.
Bei der Verarbeitung von Glas in großen Mengen ist die Konstanz oft wichtiger als nur das Erreichen einer hohen anfänglichen Schleifgeschwindigkeit. Ein Rad, das über einen wesentlichen Teil seiner Lebensdauer eine stabile Leistung beibehält, kann einen vorhersehbareren Produktionsprozess ermöglichen.
Wenn ein ungewöhnliches Verschleißmuster auftritt, kann das Symptom möglicherweise durch einen sofortigen Austausch des Rads behoben werden, ohne dass die zugrunde liegende Ursache behoben wird. Ein effektiverer Ansatz besteht darin, den Prozess systematisch zu überprüfen.
Beginnen Sie mit dem Rad selbst. Überprüfen Sie das Arbeitsprofil, die abrasive Oberfläche, sichtbare Schäden und die Verschleißverteilung. Vergleichen Sie das aktuelle Profil mit der erwarteten Geometrie, wenn Dimensionsdatensätze verfügbar sind.
Sinnvoll ist auch der Vergleich eines neu eingebauten Rades mit dem verschlissenen Rad. Wenn derselbe Bereich an verschiedenen Rädern wiederholt übermäßigen Verschleiß aufweist, liegt die Ursache möglicherweise eher an der Maschineneinstellung oder den Prozessbedingungen als an einem einzelnen Raddefekt.
Der nächste Schritt ist die Inspektion der Ausrüstung. Radmontage, Spindelschlag, Ausrichtung, Stabilität der Vorrichtung und Maschinenvibrationen sollten alle berücksichtigt werden.
Beobachten Sie nach Möglichkeit, ob der abnormale Verschleiß einer bestimmten Kontaktposition entspricht. Ein wiederholtes Muster kann nützliche Beweise liefern. Beispielsweise kann örtlicher Verschleiß, der nach jedem Einbau im selben Abschnitt des Rades auftritt, auf ein anhaltendes mechanisches oder Ausrichtungsproblem hinweisen.
Vergleichen Sie die aktuellen Produktionseinstellungen mit früheren stabilen Einstellungen. Achten Sie besonders auf Vorschubgeschwindigkeit, Scheibengeschwindigkeit, Schleiftiefe und Änderungen im Produktionsdurchsatz.
Eine plötzliche Erhöhung der Vorschubgeschwindigkeit oder der Schleiftiefe kann die Belastung der Scheibe verändern. Wenn nach einer Prozessänderung ein ungleichmäßiger Verschleiß einsetzte, kann der Zeitpunkt selbst einen wichtigen Hinweis liefern.
Der Kühlmittelfluss und die Düsenpositionierung sollten neben dem Glas selbst überprüft werden. Änderungen der Glasdicke, der Produktionschargen, der Kantengeometrie oder der Qualität des eingehenden Materials können die Schleifbelastung verändern.
Folgende diagnostische Beziehung kann hilfreich sein:
| Beobachtetes Symptom | Mögliche Ursache | Hauptbereich zur Inspektion |
|---|---|---|
| Eine Seite nutzt sich schneller ab | Ungleichmäßiger Kontakt oder Druck | Achsvermessung und Montage |
| Profil ändert sich schnell | Zu hohe Schleifbelastung | Vorschubgeschwindigkeit und Schleiftiefe |
| Lokaler abrasiver Verschleiß | Ungleichmäßiger Kontakt oder ungleichmäßige Kühlung | Kontaktzone und Kühlmittelverteilung |
| Erhöhte Kantenausbrüche | Radzustand oder Prozessinstabilität | Scheibenspezifikation und Schleifparameter |
Das Ziel besteht nicht darin, eine einzelne Ursache sofort zu identifizieren. Es geht darum, einzugrenzen, welcher Teil des Prozesses die abnormale Belastung erzeugt.
Sobald die wahrscheinliche Ursache identifiziert wurde, sollten sich die Korrekturmaßnahmen auf die Wiederherstellung eines stabilen Kontakts und einer stabilen Lastverteilung konzentrieren.
Bei der Radauswahl sollten mehr als nur Durchmesser und Körnung berücksichtigt werden. Glastyp, Dicke, Kantengeometrie, erforderliche Oberfläche, Maschinenkonfiguration und Produktionsvolumen wirken sich alle auf die entsprechende Radspezifikation aus.
Eine für eine bestimmte Anwendung konzipierte Scheibe kann ein besseres Gleichgewicht zwischen Schneidfähigkeit, Profilerhaltung und Verschleißfestigkeit bieten. Dies ist besonders relevant, wenn unterschiedliche Glasprodukte auf derselben Produktionslinie verarbeitet werden.
Für wiederholbares Schleifen ist eine konsistente Installation unerlässlich. Die Montagefläche sollte sauber sein, das Rad sollte richtig sitzen und die Spindel und Halterung sollten in gutem Zustand bleiben.
Regelmäßige Kontrollen sind besonders wichtig, wenn eine Produktionslinie über einen längeren Zeitraum läuft. Mechanischer Verschleiß oder angesammelte Ablagerungen können die Ausrichtung allmählich beeinträchtigen, selbst wenn die ursprüngliche Maschineneinstellung korrekt war.
Sobald geeignete Parameter festgelegt sind, sollten unnötige Änderungen vermieden werden. Eine Erhöhung der Produktionsgeschwindigkeit ohne Berücksichtigung der resultierenden Schleiflast kann die Lebensdauer der Scheibe verkürzen und zu Instabilität führen.
Parameteranpassungen sollten zusammen mit Kantenqualität, Scheibenverschleiß, Vibration und Produktionsleistung bewertet werden. Eine etwas niedrigere Vorschubgeschwindigkeit kann manchmal zu einem besseren Gesamtergebnis führen, wenn dadurch die Stabilität der Scheibe deutlich verbessert und die Austauschhäufigkeit verringert wird.
Das Kühlmittel sollte gleichmäßig und kontinuierlich in die Schleifzone gelangen. Düsen sollten auf Verstopfung oder Verschiebung überprüft werden und das Kühlmittelsystem sollte entsprechend den Geräteanforderungen gewartet werden.
Eine stabile Kühlung ist besonders dann wichtig, wenn die Produktionsbedingungen das Rad stark belasten. Es kann dabei helfen, thermische Schwankungen zu kontrollieren und ein gleichmäßigeres Schleifverhalten aufrechtzuerhalten.
Nicht jedes ungleichmäßige Verschleißbild führt dazu, dass das Rad sofort ausgetauscht werden muss. Die Entscheidung sollte darauf basieren, ob das Rad noch die geforderte Verarbeitungsleistung erbringen kann.
Eine Scheibe muss möglicherweise ausgetauscht werden, wenn sich ihr Profil ausreichend verändert hat, um die Kantengeometrie zu beeinträchtigen, wenn Absplitterungen oder Oberflächenfehler zunehmen oder wenn Schleifwiderstand und Vibrationen schwer zu kontrollieren sind. Die Maßhaltigkeit ist ein weiterer praktischer Indikator, insbesondere für Präzisionsglasanwendungen.
Die tatsächliche Lebensdauer variiert auch je nach Glasmaterial, Dicke, Schleiftiefe, Scheibenspezifikation, Maschine und Betriebsbedingungen. Ein fester Kilometerwert kann nicht jede Anwendung genau abbilden.
Der wichtige Punkt ist, die Verwendung einer Scheibe zu vermeiden, nur weil sie noch sichtbares Schleifmaterial aufweist. Kann die Scheibe das geforderte Schliffprofil oder die erforderliche Kantenqualität nicht mehr halten, kann es sein, dass ihre praktische Lebensdauer bereits abgelaufen ist.
Das Scheibendesign hat einen direkten Einfluss darauf, wie konstant die Leistung einer Diamantschleifscheibe im Laufe der Zeit ist. Schleifqualität, Bindungseigenschaften, Scheibengeometrie, Profilerhaltung und Fertigungsgenauigkeit beeinflussen alle die Art und Weise, wie die Scheibe auf wiederholte Schleifbelastungen reagiert.
Bei der Glasbearbeitung ist die Balance zwischen Schärfe und Verschleißfestigkeit besonders wichtig. Ein Rad, das effektiv schneidet, aber zu schnell verschleißt, kann die Häufigkeit des Austauschs erhöhen. Eine Scheibe mit hoher Verschleißfestigkeit, aber unzureichender Schneidfähigkeit kann den Schleifwiderstand erhöhen und die Prozesseffizienz verringern.
Auch die Fertigungsqualität spielt eine Rolle. Genaue Abmessungen und eine ordnungsgemäße dynamische Auswuchtung können dazu beitragen, Vibrationen zu reduzieren und einen stabilen Betrieb zu unterstützen, insbesondere bei höheren Spindelgeschwindigkeiten. Das Ziel besteht nicht nur darin, eine Scheibe mit einer langen theoretischen Lebensdauer herzustellen, sondern auch darin, eine nützliche Schleifleistung über die gesamte Lebensdauer aufrechtzuerhalten.
Ein weiterer Gesichtspunkt ist das anwendungsspezifische Design. PV-Glas, Automobilglas und Geräteglas können unterschiedliche Dicken, Kantenanforderungen, Produktionsmengen und Gerätekonfigurationen haben. Eine Radspezifikation, die in einer Anwendung gut funktioniert, sollte nicht automatisch als optimal für eine andere Anwendung angesehen werden.
Beispielsweise umfasst Meijies Angebot an Glasverarbeitungsprodukten spezielle Lösungen für verschiedene Anwendungen, darunter PV-Glasschleifscheiben, Haushaltsgeräteglasschleifscheiben und Automobilglasschleifscheiben. Diese anwendungsspezifischen Designs bieten eine Grundlage für die Anpassung von Schleifwerkzeugen an unterschiedliche Glasverarbeitungsanforderungen, anstatt sich auf eine einzige universelle Spezifikation zu verlassen.
Ungleichmäßiger Verschleiß an Glasschleifscheiben ist normalerweise ein Zeichen dafür, dass die Schleifbedingungen nicht vollständig ausgeglichen sind. Die Ursache können mechanische Ausrichtung, Installation, Schleifdruck, Verarbeitungsparameter, Scheibenspezifikation, Kühlung oder Veränderungen am Glas selbst sein.
Die effektivste Reaktion ist eine strukturierte Inspektion statt eines sofortigen Radaustauschs. Die Überprüfung von Rad, Maschine, Parametern, Kühlsystem und Werkstückbedingungen kann Aufschluss darüber geben, wo die zusätzliche Belastung entsteht.
Bei Produktionslinien, bei denen sowohl Kantenqualität als auch Durchsatz eine Rolle spielen, sollte das Ziel ein vorhersehbarer Verschleiß und nicht nur eine maximale Scheibenlebensdauer sein. Eine richtig abgestimmte Glasschleifscheibe kann in Kombination mit stabilen Maschinenbedingungen und kontrollierten Schleifparametern dazu beitragen, eine gleichbleibende Kantenqualität aufrechtzuerhalten und gleichzeitig unnötige Kosten für Verbrauchsmaterialien und Ausfallzeiten zu reduzieren.