Aug 13,2026
So wählen Sie die richtige Diamantkörnung für das Glasschleifen aus
Maßgenauigkeit ist eine entscheidende Anforderung beim optischen Präzisionsschleifen, insbesondere wenn Komponenten enge Toleranzen einhalten oder komplexe Konturen beibehalten müssen. Auch wenn eine geschliffene Oberfläche glatt erscheint, kann das fertige Teil aufgrund von Positionierungsfehlern, Werkzeugverschleiß, inkonsistentem Materialabtrag oder Messunterschieden außerhalb seiner spezifizierten Abmessungen liegen. Diese Probleme können sich auf die Bauteilpassung, die anschließende Verarbeitung und die Ergebnisse der Endkontrolle auswirken.
Um eine gleichbleibende Genauigkeit zu erreichen, ist mehr als die Auswahl eines geeigneten Schleifwerkzeugs erforderlich. Werkstückpositionierung, Maschinenzustand, Werkzeuginstallation, Schleifparameter und Maßprüfung müssen als kontrollierter Prozess zusammenarbeiten. Wenn Maßabweichungen auftreten, ist die Identifizierung ihrer Ursache effektiver als die gleichzeitige Änderung mehrerer Bearbeitungsbedingungen. Ein systematischer Ansatz hilft Herstellern festzustellen, ob das Problem im Setup, im Schleifvorgang oder im Messverfahren liegt.
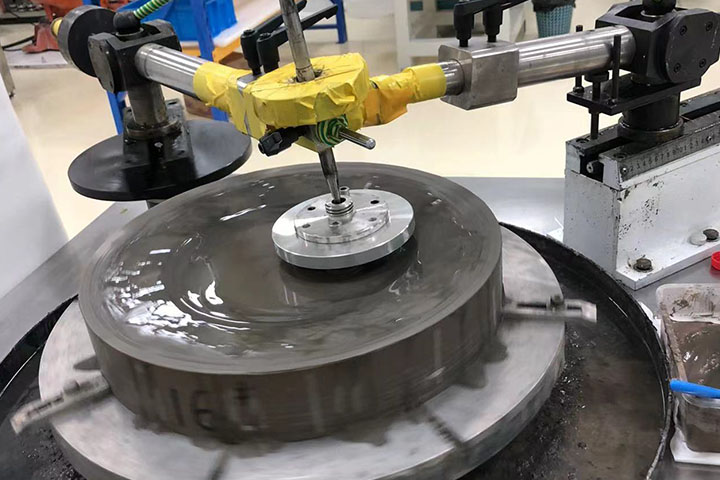
Die Maßgenauigkeit beim optischen Präzisionsschleifen beschreibt, wie genau das fertige Bauteil den in der technischen Zeichnung angegebenen Abmessungen entspricht. Abhängig vom Bauteil können diese Anforderungen Durchmesser, Dicke, Lochgröße, Kantengeometrie, Konturabmessungen oder die Position bestimmter Merkmale umfassen. Die gültige Toleranz definiert die zulässige Abweichung; Die erforderliche Genauigkeit sollte daher anhand der Zeichnung beurteilt werden und nicht anhand einer allgemeinen Annahme darüber, was Präzisionsschleifen ausmacht.
Die Maßgenauigkeit unterscheidet sich auch von der Oberflächenbeschaffenheit. Die Oberflächenrauheit beschreibt kleinräumige Abweichungen einer Oberfläche, während sich die Maßtoleranz auf den zulässigen Unterschied zwischen einem gemessenen Maß und seinem spezifizierten Wert bezieht. Bei der Profilgenauigkeit geht es darum, ob die fertige Form der erforderlichen Geometrie folgt. Ein Bauteil kann eine relativ glatte Oberfläche haben, aber dennoch einen falschen Durchmesser oder ein falsches Profil aufweisen. Umgekehrt kann es vorkommen, dass ein Maß innerhalb der Toleranz liegt, während die Oberflächenbeschaffenheit für die beabsichtigte Anwendung ungeeignet bleibt.
Mehrere Teile des Bearbeitungsprozesses beeinflussen das Endergebnis. Die Position des Werkstücks bestimmt, wie das Bauteil beim Schleifen referenziert wird. Maschinenbewegung und Spindelzustand beeinflussen die Beziehung zwischen Werkzeug und Werkstück. Werkzeuggeometrie, Installation und Verschleiß beeinflussen den Materialabtragsprozess, während Vorschubgeschwindigkeit, Schleiftiefe und Bearbeitungszugabe Einfluss darauf haben, wie viel Material entfernt wird. Messmethoden bestimmen, ob die Fertigmaße konsistent bewertet werden.
Diese Faktoren sind miteinander verbunden. Beispielsweise kann es sein, dass durch die Anpassung der Vorschubgeschwindigkeit ein Maßfehler, der durch einen falsch festgelegten Werkstückbezugspunkt verursacht wird, nicht korrigiert wird. Ebenso wenig löst der Austausch eines verschlissenen Schleifkopfes ein Problem, das durch eine inkonsistente Klemmung verursacht wird. Eine effektive Kontrolle des Präzisionsschleifprozesses beginnt mit dem Verständnis, wie der gesamte Aufbau zum Messergebnis beiträgt.
Maßfehler haben nicht immer eine einzige Ursache. Ein Teil, das wiederholt zu groß ist, kann auf einen falschen Setup-Versatz, eine ungeeignete Bearbeitungszugabe oder einen Fehler in der Messreferenz hinweisen. Abweichungen zwischen nominell identischen Komponenten können stattdessen auf eine inkonsistente Positionierung, einen sich ändernden Werkzeugzustand oder Schwankungen im Bearbeitungsprozess hinweisen. Das beobachtete Muster bietet einen Ausgangspunkt für Untersuchungen, es sind jedoch Messungen und Geräteprüfungen erforderlich, um die Ursache zu bestätigen.
Das Werkstück muss im Verhältnis zur Maschine und zum Schleifkopf gleichmäßig positioniert sein. Wenn seine Referenzfläche nicht richtig sitzt oder wenn die Spannanordnung während der Bearbeitung Bewegungen zulässt, kann das Werkzeug Material aus einer unbeabsichtigten Position entfernen. Dies kann zu Maßabweichungen führen, selbst wenn die programmierte Bahn und die nominalen Bearbeitungsparameter unverändert bleiben.
Auch die Klemmkraft spielt eine Rolle. Eine unzureichende Einspannung kann dazu führen, dass sich das Bauteil verschiebt, während eine unsachgemäße Klemmung ein empfindliches Werkstück verformen kann. Der Effekt hängt vom Material, der Geometrie, der Dicke, der Stützanordnung und den Bearbeitungskräften ab. Bei optischen Komponenten mit gekrümmten Oberflächen oder dünnen Abschnitten sollte die Halterung einen stabilen Halt bieten, ohne vermeidbare Verzerrungen hervorzurufen.
Maschinenbewegung, Spindelzustand und Werkzeuginstallation beeinflussen die Beziehung zwischen Schleifkopf und Werkstück. Abnormales Spindelverhalten, Verschmutzung an einer Montageschnittstelle, falscher Sitz oder übermäßiger Werkzeugrundlauf können die Konsistenz des Materialabtrags beeinträchtigen. Auch der Verschleiß relevanter Maschinenkomponenten kann zu Abweichungen führen, die sich bei wiederholter Produktion deutlicher bemerkbar machen.
Der Werkzeugzustand sollte zusammen mit dem Maschinenzustand beurteilt werden. Ein Schleifkopf, der ungleichmäßig abgenutzt ist oder nicht mehr konstant funktioniert, kann zu anderen Ergebnissen führen als bei der ersten Installation des Werkzeugs. Allerdings ist nicht jede Maßabweichung ein Hinweis auf Werkzeugverschleiß. Bei der Inspektion sollte festgestellt werden, ob das Werkzeug, die Montageanordnung oder die Maschine tatsächlich zum Problem beiträgt.
Änderungen der Vorschubgeschwindigkeit, der Schleiftiefe, des Materialaufmaßes oder anderer Betriebsbedingungen können die Bearbeitungslast und die Menge des abgetragenen Materials verändern. Wenn diese Bedingungen zwischen den Teilen variieren, kann die Maßhaltigkeit beeinträchtigt werden. Unterschiede in der Art und Weise, wie Teile gemessen werden, können eine weitere Quelle offensichtlicher Abweichungen darstellen, insbesondere wenn Bediener unterschiedliche Referenzpunkte verwenden oder unterschiedliche Prüfverfahren anwenden.
In der folgenden Tabelle werden häufige Symptome mit praktischen Kontrollen verknüpft. Hierbei handelt es sich eher um diagnostische Ausgangspunkte als um endgültige Ursache-Wirkungs-Regeln.
| Beobachtetes Problem | Mögliche zu überprüfende Faktoren | Empfohlener Scheck |
|---|---|---|
| Durchweg zu große oder zu kleine Abmessungen | Bezugspunktauswahl, Maschinenversätze, Bearbeitungszugabe, Messreferenz | Überprüfen Sie den Zeichnungsbezugswert, die Einrichtungswerte und den tatsächlichen Materialabtrag |
| Die Abmessungen variieren je nach Werkstück | Spannwiederholgenauigkeit, Werkzeugzustand, Maschinenstabilität, Parametervariation | Vergleichen Sie Einrichtungsbedingungen, Werkzeugstatus und aufgezeichnete Messungen |
| Profilabweichungen treten in verschiedenen Bereichen auf | Werkstückausrichtung, Werkzeuggeometrie, Maschinenbewegung, Bearbeitungspfad | Überprüfen Sie die Ausrichtung und den Werkzeugzustand und vergleichen Sie dann das gemessene Profil mit der Zeichnung |
Eine sinnvolle Diagnose sollte die Geometrie des Bauteils, die Maschinenkonfiguration und die Messmethode berücksichtigen. Das Ändern eines Werkzeugs oder das Anpassen eines Parameters vor der Überprüfung dieser Grundlagen kann zu zusätzlichen Abweichungen führen und die Identifizierung der ursprünglichen Ursache erschweren.
Ein stabiler Bearbeitungsaufbau bildet die Grundlage für wiederholbare dimensionale Ergebnisse. Bevor mit dem Schleifen begonnen wird, sollten der Werkstückbezugspunkt, die Vorrichtungsposition und die vorgesehene Bearbeitungsreferenz anhand der Zeichnung und der Prozessanforderungen überprüft werden. Derselbe Bezug sollte bei allen relevanten Vorgängen beibehalten werden. Wenn die Komponente zwischen den Schritten entfernt und neu positioniert wird, ist die Wiederholbarkeit dieser Neupositionierung wichtig.
Die Maschinenbereitschaft verdient die gleiche Aufmerksamkeit. Die Spindel, die relevanten Bewegungsachsen, die Werkzeugmontageschnittstelle und die Vorrichtung sollten gemäß den Verfahren des Maschinenherstellers überprüft werden. Schmutz oder Beschädigungen an der Montagefläche können dazu führen, dass ein Werkzeug nicht richtig sitzt. Jedes vermutete Spindel- oder Bewegungsproblem sollte mithilfe geeigneter Inspektionsmethoden beurteilt und nicht durch willkürliche Änderungen am Bearbeitungsprogramm behoben werden.
Der Schleifkopf selbst muss für die Bearbeitung geeignet sein. Sein Durchmesser, Schaftdurchmesser, Arbeitslänge, Profil und Schleifkorngröße beeinflussen, ob das erforderliche Merkmal erreicht und innerhalb des verfügbaren Bearbeitungsraums ordnungsgemäß betrieben werden kann. Ein Werkzeug, das nicht richtig zur Geräteschnittstelle passt oder dessen Geometrie für das Zielmerkmal ungeeignet ist, kann einen gleichmäßigen Materialabtrag erschweren.
Für Anwendungen mit optischen Präzisionskomponenten ist ein Präzisionsoptik-Schleifkopf eine Werkzeugoption, die anhand der Werkstück- und Geräteanforderungen bewertet werden kann. Auf der Produktseite von Meijie sind Schleifkopfdurchmesser von Ø4 bis Ø30 mm, Schaftdurchmesser von Ø6 mm und Ø10 mm sowie Körnungen von 100# bis 3000# aufgeführt. Hierbei handelt es sich um die aufgeführten Produktsortimente und nicht um allgemeingültige Empfehlungen für jeden optischen Schleifvorgang. Die geeignete Konfiguration hängt von der Komponente, der Bearbeitungsfunktion, der Maschinenschnittstelle und der erforderlichen Oberfläche ab.
Auch die Montage und der Verschleiß der Werkzeuge sollten während der Produktion überwacht werden. Ein Schleifkopf, der zu Beginn eines Durchlaufs geeignet war, kann möglicherweise nicht auf unbestimmte Zeit die gleiche Leistung beibehalten. Die Inspektionsintervalle sollten die Anwendung, die Betriebsbedingungen und das beobachtete Verhalten des Werkzeugs widerspiegeln. Wenn sich im Laufe der Zeit eine Maßabweichung entwickelt, kann der Vergleich von Messungen mit Werkzeugnutzungsaufzeichnungen dabei helfen, festzustellen, ob der Werkzeugzustand ein Faktor ist, der dazu beiträgt.
Der Schlüssel besteht darin, eine wiederholbare Basislinie festzulegen. Wenn die Werkstückpositionierung, der Maschinenzustand und die Werkzeuginstallation stabil sind, lassen sich Änderungen im Messergebnis leichter bestimmten Bearbeitungsbedingungen zuordnen. Ohne diese Basislinie ist es schwierig zu sagen, ob eine Parameteranpassung tatsächlich zu einer Verbesserung der Genauigkeit geführt hat.
Schleifparameter beeinflussen sowohl die Materialabtragsrate als auch die Bedingungen, unter denen das Werkzeug das Werkstück berührt. Spindeldrehzahl, Vorschubgeschwindigkeit, Schleiftiefe und Bearbeitungszugabe sollten daher gemeinsam betrachtet werden. Eine Einstellung, die für ein Material oder eine Bauteilgeometrie funktioniert, führt möglicherweise nicht zum gleichen Ergebnis bei einem anderen, selbst wenn der gleiche Schleifkopftyp verwendet wird.
Die Spindeldrehzahl beeinflusst die Betriebsbedingungen an der Schleifschnittstelle. Seine Eignung hängt von der Werkzeugspezifikation, der Maschinenleistung, dem Werkstückmaterial und den Prozessanforderungen ab. Eine Erhöhung der Geschwindigkeit führt nicht automatisch zu einer Verbesserung der Maßhaltigkeit. Das Ergebnis muss neben dem Werkzeugzustand, dem Maschinenverhalten und der Qualität des fertigen Bauteils bewertet werden.
Der Vorschub beeinflusst, wie schnell sich das Werkzeug relativ zum Werkstück bewegt. Ein höherer Vorschub kann den Materialabtrag pro Zeiteinheit erhöhen, kann aber auch die Bearbeitungsbelastung und die Bedingungen ändern, unter denen die Zieloberfläche erzeugt wird. Auch ein geringerer Vorschub ist keine universelle Lösung für Maßfehler. Wenn das zugrunde liegende Problem eine falsche Positionierung oder eine instabile Vorrichtung ist, hat eine Änderung der Vorschubgeschwindigkeit möglicherweise nur geringe Auswirkungen auf die tatsächliche Ursache der Abweichung.
Die Schleiftiefe und die Bearbeitungszugabe bestimmen, wie viel Material in jeder Phase noch abgetragen werden muss. Ein ungeeignetes Aufmaß kann die endgültige Maßkontrolle erschweren, insbesondere wenn der Prozess Abweichungen im eingehenden Werkstück berücksichtigen muss. Wenn der Fertigungsprozess getrennte Schrupp- und Endbearbeitungsvorgänge zulässt, sollte die Aufteilung des Materialabtrags auf die einzelnen Stufen durch Prozessvalidierung festgelegt werden und nicht davon ausgegangen werden, dass sie einem festen Verhältnis folgt.
Für eine zuverlässige Maßgenauigkeit beim optischen Schleifen sollte die Parameteroptimierung erst beginnen, nachdem die Werkstückeinrichtung, die Werkzeuginstallation und das Messverfahren überprüft wurden. Legen Sie eine wiederholbare Startbedingung fest und passen Sie dann eine relevante Variable an, während Sie andere Bedingungen so konsistent wie praktisch halten. Messen Sie das resultierende Bauteil und notieren Sie die Einstellungen zusammen mit den Maßergebnissen. Dadurch lässt sich leichter feststellen, ob die Änderung die Genauigkeit verbessert hat, keine nennenswerten Auswirkungen hatte oder ein anderes Problem verursachte.
Die Versuchsergebnisse sollten anhand der tatsächlichen Zeichnungsanforderungen bewertet werden. Eine Parameterkombination, die eine gute Oberflächengüte ergibt, kann dennoch dazu führen, dass ein kritisches Maß außerhalb der Toleranz bleibt. Ebenso bedeutet eine Dimension, die die Prüfung an einem Muster besteht, nicht, dass der Prozess über einen längeren Produktionslauf stabil bleibt. Vor der Einführung eines überarbeiteten Prozesses sollten sowohl dimensionale Ergebnisse als auch andere erforderliche Qualitätsmerkmale berücksichtigt werden.
Die Inspektion ist nicht einfach der letzte Schritt zur Annahme oder Ablehnung einer Komponente. Es liefert den nötigen Nachweis, um festzustellen, ob der Schleifprozess unter Kontrolle ist. Vor der Messung sollte der Prüfer die kritischen Abmessungen, spezifizierten Toleranzen, Bezugspunkte und Messorte identifizieren, die in der technischen Zeichnung definiert sind. Ohne eine konsistente Referenz können sich zwei Messungen unterscheiden, selbst wenn sich die physikalische Komponente nicht geändert hat.
Die Messmethode muss für das zu bewertende Merkmal geeignet sein. Ein Durchmesser, eine Dicke, ein Loch und ein komplexes Profil erfordern möglicherweise unterschiedliche Prüfansätze. Das Messsystem sollte über eine geeignete Auflösung verfügen und gemäß den geltenden Verfahren gewartet und kalibriert werden. Bei engen Toleranzen sind Messunsicherheit und Wiederholbarkeit besonders wichtig, da sie das Vertrauen in das gemeldete Ergebnis beeinträchtigen.
Auch die Messbedingungen müssen konsistent bleiben. Die Komponente sollte korrekt positioniert sein und das Prüfverfahren sollte dieselben relevanten Referenzpunkte verwenden. Bei empfindlichen oder unregelmäßig geformten optischen Teilen können die Trägeranordnung und der Messkontakt das Ergebnis beeinflussen. Komplexe Konturen erfordern möglicherweise mehrere Messorte oder eine Methode, mit der das relevante Profil ausgewertet werden kann, anstatt sich auf einen einzelnen Punkt zu verlassen.
Eine einzelne konforme Komponente beweist nicht, dass der Prozess über eine Charge hinweg konsistente Ergebnisse liefert. Wiederholte Messungen können Aufschluss darüber geben, ob die Abmessungen nahe am Ziel bleiben, sich allmählich verschieben oder von Teil zu Teil schwanken. Anhand dieser Muster lässt sich feststellen, ob weitere Überprüfungen der Vorrichtung, des Schleifkopfs, des Maschinenzustands oder der Betriebsparameter erforderlich sind.
Wenn eine Komponente die Prüfung nicht besteht, überprüfen Sie zunächst, ob die Zeichnungsanforderungen und das Messverfahren korrekt interpretiert wurden. Wiederholen Sie gegebenenfalls die Messung und vergewissern Sie sich, dass Bezugspunkt und Prüfmethode konsistent sind. Wenn die Abweichung bestätigt wird, vergleichen Sie das Ergebnis mit Einrichtungsinformationen, Werkzeugzustand, Bearbeitungsparametern und früheren Prüfprotokollen. Nach einer Korrekturmaßnahme messen Sie die Komponente erneut, um die Wirkung zu überprüfen.
Dieser Ansatz hilft dabei, ein tatsächliches Bearbeitungsproblem von einer Messinkonsistenz zu unterscheiden. Außerdem wird eine nützliche Aufzeichnung der Beziehung zwischen Prozessbedingungen und Fertigabmessungen erstellt, wodurch wiederkehrende Probleme leichter untersucht werden können.
Wenn Maßabweichungen auftreten, reduziert eine konsequente Fehlerbehebungssequenz unnötige Werkzeugwechsel und Parameteranpassungen. Ziel ist es, das gemessene Problem zu bestätigen, den plausibelsten beitragenden Faktor zu identifizieren und das Ergebnis nach Korrekturmaßnahmen zu verifizieren.
Überprüfen Sie die Messung: Überprüfen Sie die Zeichnungstoleranz, den Bezugspunkt, die Prüfmethode, die Messausrüstung und die Wiederholbarkeit des Ergebnisses. Vergewissern Sie sich, dass die Abweichung real ist, bevor Sie den Prozess ändern.
Überprüfen Sie die Einrichtung und das Werkzeug: Überprüfen Sie die Positionierung des Werkstücks, die Spannstabilität, die Werkzeuginstallation, den Werkzeugverschleiß und die relevanten Maschinenbedingungen. Suchen Sie nach Änderungen gegenüber der etablierten Bearbeitungsbasislinie.
Überprüfen Sie den Prozess und bestätigen Sie das Ergebnis: Vergleichen Sie die tatsächlichen Bearbeitungsparameter und Materialabtragsaufzeichnungen mit den beabsichtigten Einstellungen. Passen Sie gegebenenfalls eine Regelgröße an, messen Sie dann das Werkstück erneut und zeichnen Sie das Ergebnis auf.
Die Reihenfolge sollte die Untersuchung leiten und nicht das technische Urteil ersetzen. Anhaltende oder unerklärliche Abweichungen erfordern möglicherweise eine detailliertere Maschineninspektion, Prozessüberprüfung oder Bewertung des Messsystems. Durch die Aufzeichnung sowohl des Problems als auch der Korrekturmaßnahme wird eine wiederholte Fehlersuche aufgrund von Vermutungen vermieden.
Eine hohe Maßgenauigkeit beim optischen Präzisionsschleifen hängt von einem wiederholbaren Prozess ab und nicht von einer einzelnen Werkzeugspezifikation oder einem einzelnen Bearbeitungsparameter. Eine stabile Werkstückpositionierung, geeignete Maschinen- und Schleifkopfbedingungen, kontrollierter Materialabtrag und eine konsequente Inspektion tragen alle zu zuverlässigen Ergebnissen bei. Wenn Abweichungen auftreten, wird die Untersuchung durch die Bestätigung der Messung und die Überprüfung des Aufbaus vor der Änderung der Betriebsbedingungen effizienter.
Für Hersteller, die optische Präzisionskomponenten verarbeiten, ist die nützlichste Verbesserung ein Prozess, der Bearbeitungsbedingungen mit verifizierten Maßergebnissen verbindet. Geeignete Schleifwerkzeuge bleiben ein wichtiger Teil dieses Prozesses, ihre Leistung muss jedoch im Kontext des tatsächlichen Werkstücks und der Ausrüstung bewertet werden. Der Präzisionsoptik-Schleifkopf von Meijie bietet Produktspezifikationen zur Bewertung einer möglichen Werkzeugkonfiguration anhand dieser Anforderungen.