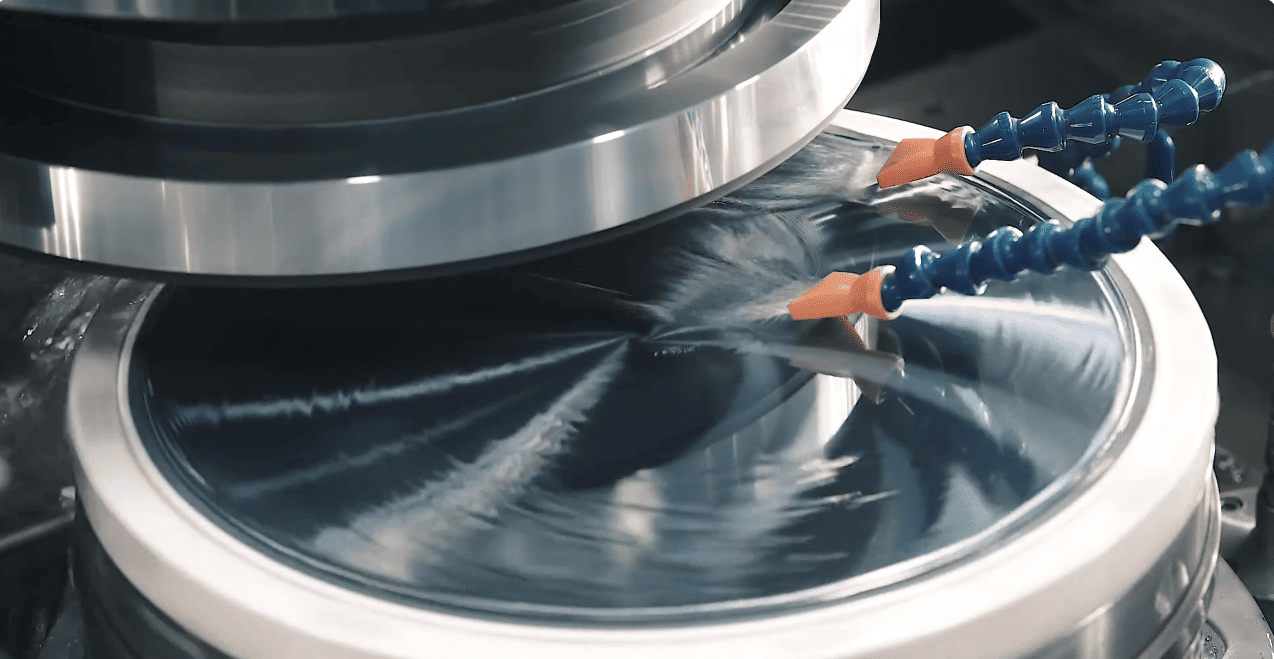
Sep 11,2026
Was ist das Schleifen von Halbleiterwafern?
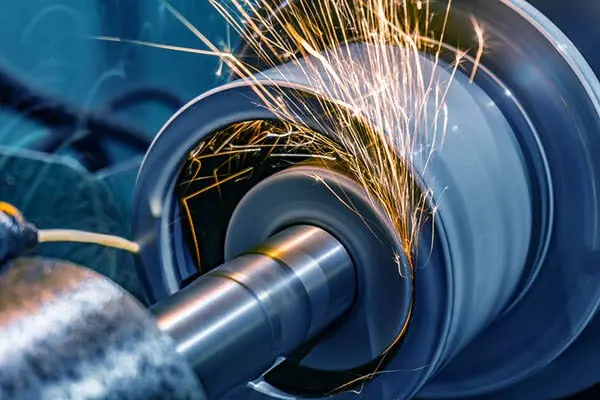
Das Abplatzen von Glaskanten ist ein häufiges Qualitätsproblem bei der Präzisionsglasbearbeitung. Kleine Späne, Mikrorisse, raue Kanten und unregelmäßige Profile können auftreten, wenn der Schleifprozess nicht richtig auf das Glasmaterial, die Schleifscheibe, die Ausrüstung oder die Verarbeitungsparameter abgestimmt ist. Für Hersteller, die Photovoltaik-, Haushaltsgeräte- oder Automobilglas verarbeiten, können diese Mängel die Kantenqualität, die Maßhaltigkeit, die Produktionsausbeute und die Nacharbeitsraten beeinträchtigen.
Die Ursache liegt nicht immer in der Schleifscheibe selbst. Die Größe der Diamantkörnung, der Scheibenverschleiß, das Scheibenprofil, der Schleifdruck, die Vorschubgeschwindigkeit, die Schleiftiefe, die Maschinenvibration, der Rundlauf der Scheibe und die Kühlbedingungen können das Ergebnis beeinflussen. Eine systematische Herangehensweise an das Abplatzen von Glaskanten muss daher den gesamten Schleifprozess und nicht nur einen einzelnen Parameter berücksichtigen.
In diesem Ratgeber werden die Hauptursachen für Absplitterungen beim Glasschleifen erläutert, wie man die Ursache des Problems identifiziert und wie man eine geeignete Glasschleifscheibe für eine stabilere Kantenbearbeitung auswählt.
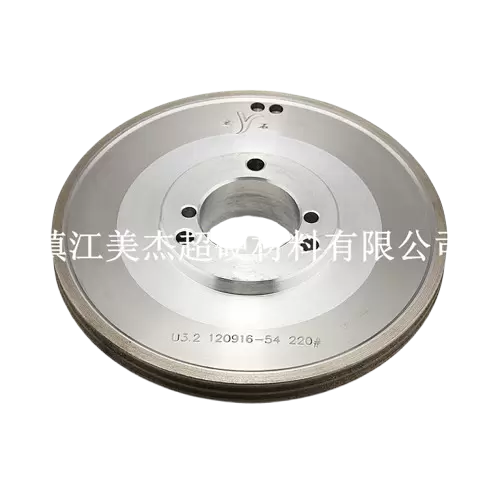
Glassplitter entstehen, wenn Material von der Kante abbricht und nicht durch einen kontrollierten Schleifprozess entfernt wird. Da Glas spröde ist, kann übermäßige mechanische Beanspruchung zu lokalen Schäden im Schleifbereich führen. Die Schwere des Schadens kann von kleinen Kantenabsplitterungen bis hin zu sichtbaren Rissen oder einem unregelmäßigen Kantenprofil reichen.
Zu den häufigsten Anzeichen für abplatzende Glaskanten gehören:
Ort und Aussehen des Defekts können nützliche Hinweise liefern. Absplitterungen, die sich an bestimmten Stellen der Kante konzentrieren, können auf ein Problem mit dem Scheibenprofil, der Maschinenausrichtung oder den örtlichen Schleifbedingungen hinweisen. Konsistentere Schäden an der gesamten Kante können auf die Scheibenspezifikation, die Auswahl der Körnung, die Vorschubgeschwindigkeit oder den Schleifdruck hinweisen.
Aus diesem Grund sollten Betreiber nicht sofort davon ausgehen, dass eine defekte Glasschleifscheibe die einzige Ursache ist. Schleifscheiben-, Maschinen-, Glaseigenschaften und Prozessparameter müssen gemeinsam berücksichtigt werden.
Glassplitter entstehen meist durch ein Ungleichgewicht zwischen der Schleifwirkung und der Festigkeit der Glaskante. Wenn das Schleifschneiden zu aggressiv, instabil oder schlecht auf die Anwendung abgestimmt ist, kann die Schleifkraft zu unerwünschten Brüchen führen, anstatt eine kontrollierte Schneide zu erzeugen.
Die Schleifscheibe hat direkten Einfluss darauf, wie Material von der Glaskante abgetragen wird. Eine Scheibe muss zum Glastyp, zur Dicke, zur erforderlichen Kantengeometrie, zur Verarbeitungsausrüstung und zum gewünschten Finish passen. Die Verwendung einer ungeeigneten Scheibenspezifikation kann die Stabilität des Schleifprozesses beeinträchtigen und das Risiko von Kantenfehlern erhöhen.
Eine geeignete Glasschleifscheibe sollte eine kontrollierte Schleifwirkung bieten und gleichzeitig während des gesamten Schleifzyklus ihre beabsichtigte Form und Schneideigenschaften beibehalten. Faktoren wie die Größe der Diamantkörnung, die Bindungseigenschaften, das Scheibenprofil und die Scheibenabmessungen beeinflussen alle die Wechselwirkung des Schleifmittels mit dem Glas.
Dies ist besonders wichtig, wenn verschiedene Anwendungen deutlich unterschiedliche Verarbeitungsbedingungen verwenden. Beim Schleifen von Photovoltaik-Glas in großen Mengen stehen möglicherweise eine stabile Hochgeschwindigkeitsbearbeitung und eine lange Scheibenlebensdauer im Vordergrund, während bei Autoglas möglicherweise mehr Aufmerksamkeit auf das Kantenprofil und die Formerhaltung gelegt werden muss.
Für verschiedene Glasanwendungen und Gerätekonfigurationen bietet Meijie eine Reihe von Schleifscheiben für die Glasverarbeitung an, die die Schleifanforderungen für PV-Glas, Geräteglas und Automobilglas abdecken.
Die Größe der Diamantkörnung beeinflusst das Schneidverhalten und die Oberflächenbeschaffenheit einer Schleifscheibe. Eine zu aggressive Körnung für die Anwendung kann die lokale mechanische Belastung erhöhen, während eine zu feine Spezifikation möglicherweise nicht die erforderliche Materialabtragseffizienz bietet.
Daher sollte die geeignete Körnung zusammen mit der Glasdicke, der Kantengeometrie, dem erforderlichen Finish, der Schleifgeschwindigkeit und den Anforderungen an den Materialabtrag berücksichtigt werden. Es reicht nicht aus, eine Körnung nur anhand der gewünschten Oberflächenoptik auszuwählen.
Beispielsweise erfordern Produktionslinien, die auf einen hohen Materialabtrag ausgerichtet sind, möglicherweise eine andere Schleifmittelspezifikation als Präzisionsanwendungen, bei denen Kantenbeschaffenheit und Maßhaltigkeit wichtiger sind. Der Zusammenhang zwischen Korngröße und Schleifleistung hängt auch eng mit dem Scheibenzustand und den Prozessparametern zusammen.
Aus diesem Grund ist die Auswahl des Diamantschleifmittels ein wichtiger Bestandteil der Diamantschleifscheibenspezifikation und keine isolierte Kaufentscheidung.
Der Schleifdruck bestimmt, wie stark das Schleifmittel die Glasoberfläche berührt. Zu hoher Druck kann die mechanische Belastung an der Schleifschnittstelle erhöhen und die spröde Glaskante anfälliger für Absplitterungen machen.
Wenn der Druck zu hoch ist, entfernt das Rad möglicherweise aggressiveres Material, als die Glaskante aushalten kann. Dies kann sich insbesondere bei der Bearbeitung von dünnem Glas bemerkbar machen oder wenn beim Schleifvorgang ein relativ großer Materialabtrag erforderlich ist.
Der Schleifdruck sollte daher entsprechend der Scheibenspezifikation, der Glasdicke, der Schleiftiefe, der Vorschubgeschwindigkeit und der Gerätekonfiguration gesteuert werden. Wenn nach einer Änderung der Produktionsgeschwindigkeit oder der Materialabtragsanforderungen Absplitterungen auftreten, sollte der Schleifdruck als Teil des Fehlerbehebungsprozesses berücksichtigt werden, anstatt die Scheibe als einzige Variable zu betrachten.
Vorschubgeschwindigkeit und Scheibengeschwindigkeit beeinflussen, wie lange das Schleifmittel mit einem bestimmten Abschnitt der Glaskante in Kontakt bleibt und wie viel Material in jeder Phase des Schleifprozesses entfernt werden muss.
Ein zu hoher Vorschub kann die Belastung der Schleifscheibe und der Glaskante erhöhen. Wenn die Scheibenspezifikation oder Maschinenkonfiguration bei der erhöhten Produktionsrate kein stabiles Schleifen gewährleisten kann, können Kantenfehler stärker sichtbar werden.
Gleichzeitig ist eine Reduzierung der Vorschubgeschwindigkeit nicht automatisch die richtige Lösung. Produktionseffizienz, Scheibeneigenschaften, Glasdicke und das angestrebte Schleifergebnis müssen gemeinsam berücksichtigt werden. Ein stabiler Prozess ist ein Prozess, bei dem die Schleifscheibe einen gleichmäßigen Schleifkontakt aufrechterhalten kann, ohne übermäßige lokale Spannungen zu erzeugen.
Dieses Gleichgewicht ist besonders wichtig bei der Glasverarbeitung mit hohem Volumen, wo Produktionslinien sowohl einen effizienten Materialabtrag als auch eine gleichbleibende Kantenqualität erfordern.
Die Schleiftiefe bestimmt, wie viel Material bei jedem Durchgang abgetragen wird. Wenn die Tiefe zu groß ist, muss die Schleifscheibe mehr Material auf einmal abtragen, wodurch sich die Schleifbelastung erhöht und die Gefahr lokaler Spannungen besteht.
Das Risiko kann größer werden, wenn dickeres Glas bearbeitet wird, ein großes Kantenaufmaß korrigiert wird oder ein Schleifverfahren verwendet wird, das für starken Materialabtrag vorgesehen ist. Anstatt sich auf eine einzige aggressive Schleifstufe zu verlassen, muss der Prozess möglicherweise angepasst werden, um den Materialabtrag gleichmäßiger zu verteilen.
Daher sollte neben der Schleifscheibenschärfe, der Körnung, der Vorschubgeschwindigkeit und der Maschinenstabilität auch die Schleiftiefe berücksichtigt werden. Wenn die Absplitterung zunimmt, nachdem die Menge des pro Durchgang abgetragenen Materials geändert wurde, ist die Schleiftiefe ein wichtiger zu untersuchender Parameter.
Eine Schleifscheibe behält nicht während ihrer gesamten Lebensdauer den exakt gleichen Zustand. Wenn sich die Schleifleistung ändert, kann es sein, dass die Scheibe mehr Kraft benötigt, um das gleiche Schleifergebnis zu erzielen. Auch Verschleiß kann das vorgesehene Profil und die Formstabilität des Rades beeinträchtigen.
Eine verschlissene Scheibe kann zu einer inkonsistenten Kantenqualität führen, insbesondere wenn der Prozess eine bestimmte Kantengeometrie erfordert. Wenn sich die Absplitterung nach längerer Produktion allmählich verschlimmert und nicht sofort nach dem Einbau eines neuen Rads auftritt, sollte der Radverschleiß überprüft werden.
Neben der Lebensdauer muss auch der Radzustand berücksichtigt werden. Eine langlebigere Scheibe ist nur dann wertvoll, wenn sie während ihrer gesamten Nutzungsdauer eine stabile Schleifleistung aufrechterhalten kann. Bei Präzisionsanwendungen können die Beibehaltung des Profils und die gleichmäßige Schleifwirkung genauso wichtig sein wie die Gesamtmenge des verarbeiteten Glases vor dem Austausch.
Das Radprofil muss der vom Glasprodukt geforderten Kantengeometrie entsprechen. Passt das Profil nicht richtig zur vorgesehenen Kante, kann der Kontakt zwischen Rad und Glas instabil oder uneben werden.
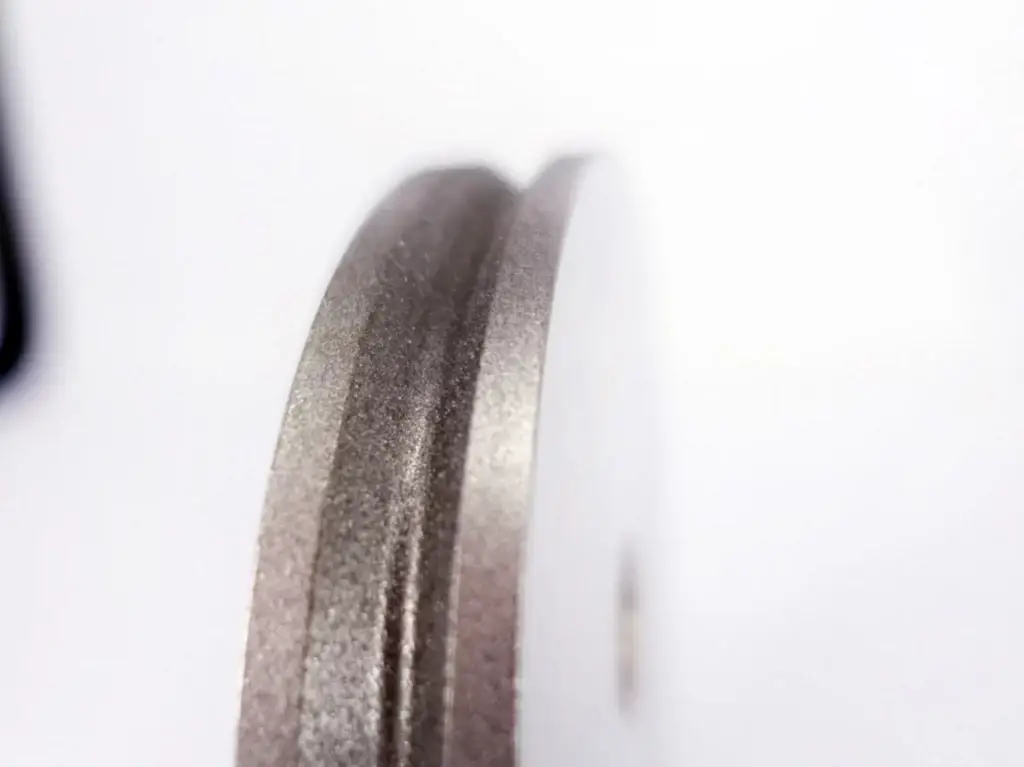
Dies gilt insbesondere für Autoglas, wo unterschiedliche Produkte möglicherweise spezifische Kantenkonfigurationen erfordern. Bei Rund-, Leiter-, Flach- oder V-Profilen kann es beim Schleifen zu unterschiedlichen Kontaktverhältnissen kommen.
Je nach erforderlicher Bearbeitungsgeometrie und Gerätekonfiguration kann somit eine profilspezifische Automotive-Glasschleifscheibe ausgewählt werden. Die richtige Profilanpassung trägt dazu bei, einen gleichmäßigen Kontakt aufrechtzuerhalten und eine stabile Kantenbearbeitung zu unterstützen.
Selbst eine geeignete Schleifscheibe kann zu schlechten Ergebnissen führen, wenn die Maschine nicht in einem stabilen Zustand arbeitet. Übermäßige Vibrationen, Unrundheit der Spindel, unsachgemäße Radmontage oder Ausrichtungsprobleme können zu unregelmäßigem Kontakt zwischen Schleifmittel und Glas führen.
Die daraus resultierenden Abweichungen können sich in Form lokaler Absplitterungen, ungleichmäßiger Kantenbeschaffenheit oder inkonsistenter Abmessungen äußern. Tritt ein Defekt wiederholt an einer bestimmten Stelle auf oder verändert er sich bei erneuter Montage des Rades, sollte der Zustand der Maschine untersucht werden.
Radbalance und Montagegenauigkeit sind ebenfalls wichtig. Das Schleifsystem muss reibungslos rotieren, damit das Schleifmittel während des gesamten Prozesses einen vorhersehbaren Kontakt mit dem Glas aufrechterhält.
Beim Schleifen entsteht an der Kontaktfläche Wärme. Bei unzureichender Kühlung kann der Schleifprozess instabiler werden und thermische Effekte können die bereits vorhandenen mechanischen Spannungen an der Glaskante verstärken.
Die Kühlbedingungen sollten zusammen mit Schleifgeschwindigkeit, Vorschubgeschwindigkeit, Scheibenzustand und Materialabtrag berücksichtigt werden. Bei hocheffizienten Anwendungen kann eine einfache Erhöhung der Produktionsgeschwindigkeit ohne Überprüfung des Kühlsystems die Gesamtschleifbedingungen verändern.
Ein stabiler Kühlprozess trägt zur Aufrechterhaltung konstanter Schleifbedingungen bei und unterstützt eine vorhersehbare Kantenqualität, insbesondere während der kontinuierlichen Produktion.
Wenn Absplitterungen an Glaskanten auftreten, kann die gleichzeitige Änderung mehrerer Variablen dazu führen, dass die eigentliche Ursache nur schwer ermittelt werden kann. Ein effektiverer Ansatz besteht darin, Schleifscheibe, Ausrüstung, Verarbeitungsparameter und Glaseigenschaften systematisch zu überprüfen.
Bei der Behebung eines Absplitterungsproblems sollten Bediener zunächst Folgendes prüfen:
Der erste Schritt sollte in der Regel darin bestehen, festzustellen, ob der Defekt neu ist oder sich allmählich vergrößert hat. Absplitterungen, die unmittelbar nach dem Radwechsel auftreten, können auf ein Spezifikations-, Profil-, Montage- oder Prozessanpassungsproblem hinweisen. Abplatzungen, die sich allmählich entwickeln, können auf Radverschleiß, Profilverlust oder veränderte Prozessbedingungen hinweisen.
Auch das Muster des Defekts ist hilfreich. Auf einen bestimmten Bereich konzentrierte Schäden können auf die Maschinenausrichtung, das Radprofil oder lokale Kontaktbedingungen hinweisen. Ständiges Absplittern entlang der bearbeiteten Kante erfordert möglicherweise eine genauere Prüfung der Kornauswahl, des Schleifdrucks, der Vorschubgeschwindigkeit oder des Scheibenzustands.
Durch einen kontrollierten Fehlerbehebungsprozess lässt sich leichter feststellen, ob Schleifscheiben-, Maschinen- oder Bearbeitungsparameter angepasst werden müssen.
Um Absplitterungen zu reduzieren, ist mehr als nur eine Verringerung der Schleifgeschwindigkeit erforderlich. Die Schleifscheibe und die Bearbeitungsbedingungen müssen auf die Glasanwendung abgestimmt sein, damit das Material effizient abgetragen werden kann, ohne dass übermäßige Spannungen an der Kante entstehen.
Bei der Optimierung eines Glasschleifprozesses sollten mehrere Faktoren zusammen berücksichtigt werden:
Die Auswahl einer Glasschleifscheibe sollte mit der Anwendung beginnen und nicht mit einer einzelnen Spezifikation. Glasart, Dicke, Kantengeometrie, Maschinenkonfiguration, erforderliche Oberfläche und Produktionsgeschwindigkeit beeinflussen alle das geeignete Raddesign.
Beispielsweise müssen bei einer Scheibe, die für die großvolumige PV-Glasbearbeitung verwendet wird, möglicherweise die Schärfe, die stabile Kantenqualität und die Lebensdauer im Vordergrund stehen. Bei Haushaltsgeräteglas wird möglicherweise mehr Wert auf Präzision, Profilerhaltung und tiefes oder starkes Schleifen gelegt. Autoglas erfordert möglicherweise spezielle Profile und eine stabile Formbeständigkeit.
Die richtige Scheibe muss daher die Schleifeffizienz mit der Kantenqualität in Einklang bringen. Eine Spezifikation, die in einer Anwendung gut funktioniert, sollte nicht automatisch auf eine andere Anwendung übertragen werden, ohne die Unterschiede in den Material- und Verarbeitungsanforderungen zu berücksichtigen.
Die Diamantkörnung sollte entsprechend dem erforderlichen Gleichgewicht zwischen Materialabtrag und Kantenbearbeitung ausgewählt werden. Gröbere Schleifmittel können einen aggressiveren Materialabtrag unterstützen, während feinere Schleifmittel verwendet werden können, wenn ein kontrollierterer Schleifvorgang und ein besseres Finish erforderlich sind.
Allerdings sollte die Korngröße nicht unabhängig betrachtet werden. Glasdicke, Scheibenprofil, Vorschubgeschwindigkeit, Schleiftiefe, Maschinenzustand und die erforderliche Kantenqualität beeinflussen alle das Endergebnis.
Bei Absplitterungen kann ein Wechsel der Körnung hilfreich sein, sollte aber zusammen mit den anderen Schleifparametern beurteilt werden. Eine geeignete Kornspezifikation kann übermäßigen Druck, falsche Vorschubgeschwindigkeit, Unrundheit der Scheibe oder ein ungeeignetes Profil nicht dauerhaft ausgleichen.
Das Radprofil wird besonders wichtig, wenn das Glas eine bestimmte Kantengeometrie erfordert. Eine Nichtübereinstimmung zwischen dem Radprofil und der gewünschten Kante kann zu ungleichmäßigem Kontakt führen und sowohl die Maßhaltigkeit als auch die Kantenqualität beeinträchtigen.
Für Automobilglas können die Profilanforderungen V-förmige, runde Kanten-, Leiterkanten- oder flache Kantenkonfigurationen umfassen. Die Schleifscheibe sollte daher auf die vorgesehene Geometrie und die zur Bearbeitung eingesetzten Geräte abgestimmt sein.
Eine richtig ausgewählte Schleifscheibe für Autoglas kann eine stabile Bearbeitung unterstützen, bei der Profilgenauigkeit und Formbeständigkeit wichtige Faktoren sind.
Die Schleifparameter sollten als Gruppe und nicht einzeln angepasst werden. Vorschubgeschwindigkeit, Schleiftiefe, Druck und Scheibengeschwindigkeit beeinflussen sich gegenseitig, und die Änderung eines Parameters kann den Gesamtschleifzustand verändern.
Wenn die Absplitterung zunimmt, nachdem die Produktionsgeschwindigkeit erhöht wurde, müssen das Rad und der Prozess bewertet werden, um festzustellen, ob die neue Vorschubgeschwindigkeit weiterhin angemessen ist. Ebenso kann eine Erhöhung des Materialabtrags ohne Überprüfung der Schleiftiefe und des Scheibenzustands die Belastung der Glaskante erhöhen.
Die Prozessoptimierung sollte sich daher auf die Aufrechterhaltung eines stabilen Verhältnisses zwischen Materialabtrag, Scheibenleistung und Maschinenleistung konzentrieren.
Für ein gleichmäßiges Glaskantenschleifen ist die Stabilität der Maschine unerlässlich. Übermäßige Vibrationen oder Radschlag können zu schwankenden Kontaktbedingungen führen, selbst wenn die Radspezifikation selbst geeignet ist.
Regelmäßige Überprüfungen der Radmontage, des Spindelzustands, der Ausrichtung und der Maschinenvibrationen können dabei helfen, mechanische Ursachen für eine inkonsistente Kantenqualität zu identifizieren. Dynamisches Auswuchten ist auch dann relevant, wenn eine gleichmäßige und stabile Raddrehung erforderlich ist.
Diese Prüfungen sind besonders wichtig, wenn eine neue Scheibe unerwartete Ergebnisse liefert oder wenn dieselbe Schleifscheibe auf verschiedenen Maschinen unterschiedliche Leistungen erbringt.
Unterschiedliche Glasanwendungen stellen unterschiedliche Anforderungen an den Schleifprozess. Eine Radspezifikation, die auf Photovoltaikglas effektiv funktioniert, bietet möglicherweise nicht die gleiche Ausgewogenheit von Effizienz, Profilkontrolle und Finish auf Auto- oder Geräteglas.
Der folgende Vergleich fasst die wichtigsten Überlegungen zusammen:
| Glasanwendung | Hauptanforderungen an das Schleifen | Überlegungen zum Schlüsselrad | Passendes Produkt |
|---|---|---|---|
| PV-Glas | Hohe Effizienz, stabile Kantenqualität, lange Lebensdauer | Körnung, Profil, Schärfe, Maschinenkompatibilität | PV-Glasschleifscheibe |
| Geräteglas | Präzision, Profilhaltigkeit, Schwer- oder Tiefschliff | Schärfe, Dimensionsstabilität, Lebensdauer | Schleifscheibe für Geräteglas |
| Automotive Glass | Edge profile accuracy, shape retention, stable processing | Wheel profile, grit, equipment compatibility | Automotive Glass Grinding Wheel· |
Photovoltaic glass production often emphasizes high throughput and consistent edge quality. Grinding wheels used on PV processing lines therefore need to maintain stable abrasive performance while supporting efficient edge grinding.
Meijie's PV Glass Grinding Wheel uses diamond as the core abrasive and is available with bronze alloy bonding. The product is intended for photovoltaic glass edge grinding and is compatible with mainstream equipment from manufacturers such as Bottero, KLW, Yihai, Demai, and Faborman.
The wheel supports glass thicknesses from 2 to 18 mm, with diamond grit sizes from 80# to 400#. Its stated processing capability includes edge grinding speeds of 10–18 meters per minute, while service life can exceed 60,000 meters per slot in applicable configurations.
For production environments where edge defects can affect yield and downstream processing, a low chipping photovoltaic glass grinding wheel can be considered as part of a broader approach combining appropriate wheel specification and optimized process parameters.
Appliance glass processing may require a combination of high material removal, dimensional stability, profile retention, and controlled edge quality. Some applications also involve deep-cut or creep-feed grinding, making wheel sharpness and structural stability important considerations.
Meijie's Appliance Glass Grinding Wheel is developed for CNC machining centers and various glass edging machines. It uses diamond abrasives with bonds such as bronze alloy and is manufactured through vacuum hot-press sintering at 800–1000°C.
The product supports glass thicknesses from 2 to 18 mm and diamond grit sizes from 80# to 400#. Its design emphasizes sharpness, form stability, and long service life, with a stated service life exceeding 20,000 meters.
For applications where consistent profile retention and controlled material removal are important, the grinding wheel should be selected according to the equipment, glass thickness, grinding depth, and required edge finish rather than relying on a universal wheel specification.
Automotive glass processing places particular importance on edge geometry, dimensional accuracy, and shape retention. The wheel needs to maintain a stable profile while processing the required edge shape and working with the intended glass thickness.
Meijie's Automotive Glass Grinding Wheel uses diamond as the core abrasive and an M-type binder. It is customized for glass edging machines from brands such as Bandong and Baichao and supports different edge configurations, including V-type, round edge, ladder edge, and flat edge applications.
Die verfügbaren Spezifikationen umfassen Außendurchmesser von 150 bis 248 mm für verschiedene Produktmodelle, wobei die Diamantkörnungen in den aufgeführten Konfigurationen von 150# bis 400# reichen.
Für anspruchsvolle Automobilanwendungen kann eine splitterarme Autoglas-Schleifscheibe zusammen mit dem Scheibenprofil, der Gerätekompatibilität, der Körnung und den Verarbeitungsparametern bewertet werden, um eine gleichmäßigere Kantenqualität zu erzielen.
Welche Schleifscheibe am besten geeignet ist, hängt nicht nur von der Glaskategorie, sondern auch von den tatsächlichen Bearbeitungsanforderungen ab.
Bei PV-Glas sind Produktionseffizienz, stabile Kantenqualität, Schärfe, Maschinenkompatibilität und Lebensdauer wichtige Aspekte. Die Radspezifikation sollte die erforderliche Geschwindigkeit und Glasdicke der Produktionslinie unterstützen.
Bei Geräteglas wird möglicherweise mehr Wert auf Präzision, Profilerhaltung, Dimensionsstabilität und Materialabtrag gelegt, insbesondere bei Anwendungen mit tiefem Schnitt oder schwerem Schleifen.
Bei Automobilglas kommt der Kantengeometrie und Formbeständigkeit eine besondere Bedeutung zu. Das Scheibenprofil muss der geforderten Kante entsprechen, während die Schleifmittelspezifikation eine stabile Bearbeitung und eine gleichbleibende Maßhaltigkeit unterstützen sollte.
Bei allen drei Anwendungen sollte die Auswahl der Schleifscheibe zusammen mit dem Maschinenzustand und den Prozessparametern berücksichtigt werden. Eine hochwertige Scheibe kann übermäßigen Schleifdruck, ungeeignete Vorschubgeschwindigkeit, Maschinenvibrationen oder falsche Scheibenmontage nicht vollständig ausgleichen.
Glas kann abplatzen, wenn die beim Schleifen entstehende mechanische Beanspruchung die Festigkeit der Glaskante übersteigt. Eine ungeeignete Schleifscheibe, zu hoher Schleifdruck, hohe Vorschubgeschwindigkeit, zu große Schleiftiefe, Scheibenverschleiß, Vibrationen oder ein falsches Scheibenprofil können zu instabilen Kantenschleifbedingungen führen.
Ja. Die Größe der Diamantkörnung beeinflusst das abrasive Schneidverhalten und den Materialabtrag. Wenn die Körnung nicht für die Glasdicke, die erforderliche Kantenbeschaffenheit und die Schleifbedingungen geeignet ist, kann der Prozess zu aggressiv oder ineffizient werden. Die Körnung sollte zusammen mit dem Scheibenprofil, den Schleifparametern und der Maschinenkonfiguration ausgewählt werden.
Absplitterungen lassen sich oft reduzieren, indem man eine geeignete Glasschleifscheibe auswählt, die Diamantkörnung an die Anwendung anpasst, die Vorschubgeschwindigkeit und den Schleifdruck kontrolliert, das richtige Scheibenprofil beibehält und die Maschinenvibration und den Rundlauf überprüft. Wichtig sind auch eine stabile Kühlung und regelmäßige Radzustandskontrollen.
Eine verschlissene Schleifscheibe kann zu einer ungleichmäßigen Kantenqualität führen, da sich Schleifschärfe und Profilstabilität mit der Zeit ändern können. Wenn die Absplitterung stärker wird, wenn die Scheibe sich dem Ende ihrer Nutzungsdauer nähert, sollte der Scheibenzustand zusammen mit den Schleifparametern und der Maschinenstabilität überprüft werden.
Bei der Auswahl sollten Glastyp, Dicke, Kantengeometrie, Maschinenkonfiguration, erforderliche Oberfläche, Produktionsgeschwindigkeit und erwartete Scheibenlebensdauer berücksichtigt werden. Bei der PV-Glasverarbeitung stehen möglicherweise eine hohe Effizienz und eine stabile Kantenqualität im Vordergrund, während bei Autoglas häufig mehr Wert auf Profilgenauigkeit und Formbeständigkeit gelegt werden muss.
Glassplitter beim Schleifen werden selten durch einen einzelnen Faktor verursacht. Das Abplatzen von Glaskanten kann durch die Wahl der Schleifscheibe, die Größe der Diamantkörnung, den Scheibenverschleiß, das Scheibenprofil, den Schleifdruck, die Vorschubgeschwindigkeit, die Schleiftiefe, die Maschinenvibration, den Rundlauf und die Kühlbedingungen beeinflusst werden.
Ein zuverlässigerer Ansatz besteht darin, den gesamten Schleifprozess zu bewerten und die Glasschleifscheibe auf die Anwendung abzustimmen. Für PV-, Haushaltsgeräte- und Automobilglas gelten jeweils unterschiedliche Verarbeitungsanforderungen. Daher ist die anwendungsspezifische Scheibenauswahl für die Aufrechterhaltung der Kantenqualität und Produktionsstabilität wichtig.
Für Hersteller, die Absplitterungen reduzieren und die Schleifkonsistenz verbessern möchten, sollte der Schwerpunkt auf der Wechselwirkung zwischen Schleifwerkzeug, Glasmaterial, Maschine und Verarbeitungsparametern liegen und nicht auf einer einzelnen Spezifikation.