Sep 11,2026
Grobschleifen vs. Feinschleifen für Halbleiterwafer
Fahrzeugdisplayglas erfordert eine sorgfältig kontrollierte Kantengeometrie und Oberflächenqualität, insbesondere bei Instrumentenabdeckungen und zentralen Kontrollbildschirmen. Während der Herstellung werden Schleifscheiben für Fahrzeugdisplayglas für Vorgänge wie Eckenschleifen und Präzisionskantenschleifen verwendet, um Glaskomponenten dabei zu helfen, ihre Maß- und Montageanforderungen zu erfüllen. Das passende Rad hängt von der Glasdicke, dem Kantenprofil, der Verarbeitungsausrüstung und dem gewünschten Finish ab. Das Verständnis dieser Faktoren hilft Herstellern, geeignete Schleifwerkzeuge auszuwählen, eine gleichbleibende Verarbeitungsqualität aufrechtzuerhalten und die Produktionseffizienz zu steuern, ohne den Zustand des Glases zu beeinträchtigen.
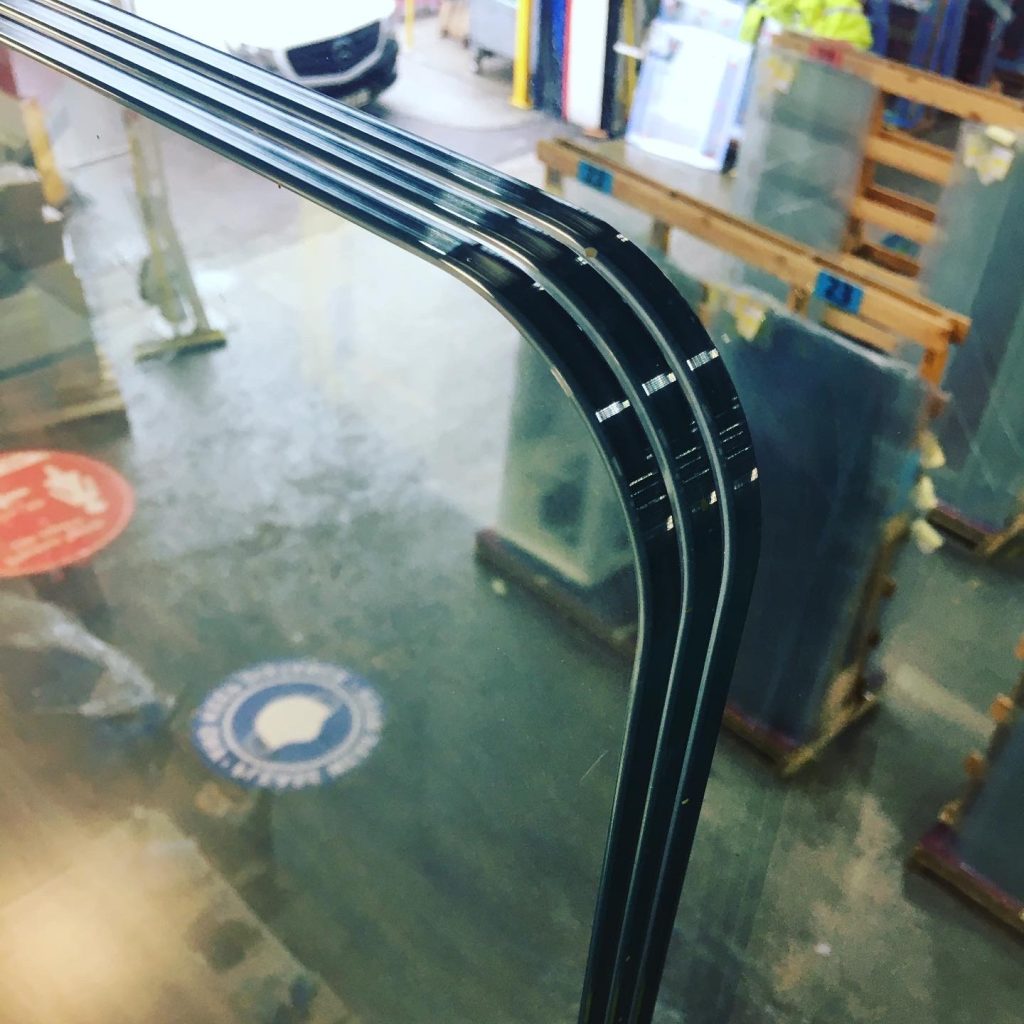
Fahrzeugdisplayglas ist nicht immer eine einfache rechteckige Platte mit geraden Kanten. Je nach Produktdesign kann das Glas geformte Ecken, gebogene Abschnitte oder andere Konturen aufweisen, die präzise bearbeitet werden müssen. Schleifscheiben entfernen Material an bestimmten Stellen, um die erforderliche Geometrie und Kantenbeschaffenheit zu erreichen.
Zu den Hauptanwendungen für Hersteller, die Instrumenten-Cluster-Abdeckungen und zentrale Display-Abdeckungen herstellen, gehören das Schleifen von Ecken und die Präzisionskantenbearbeitung. Die konkreten Arbeitsgänge richten sich nach der Bauteilzeichnung und den Anforderungen des Produktionsprozesses.
Beim Eckenschleifen von Fahrzeugdisplaygläsern werden die Ecken eines Glasbauteils so bearbeitet, dass sie der gewünschten Form entsprechen. Die Eckengeometrie kann sich darauf auswirken, wie das Glas in sein Gehäuse passt oder sich an angrenzenden Komponenten ausrichtet. Ein ungenaues Eckprofil kann zu Montageschwierigkeiten führen, während ein übermäßiger Materialabtrag dazu führen kann, dass das fertige Teil außerhalb seiner Maßvorgaben liegt.
Bei der Auswahl der Schleifscheibe sollten daher der Eckenradius, die Glasdicke und die Menge des abzutragenden Materials berücksichtigt werden. Das Werkzeug muss den vorgesehenen Bearbeitungsbereich erreichen und dabei einen geeigneten Kontaktzustand beibehalten. Radabmessungen und -profil sind besonders wichtig, wenn das Design kleine Ecken oder Übergänge zwischen geraden und gebogenen Kanten umfasst.
Auch die Bearbeitungsreihenfolge spielt eine Rolle. Wenn der Vorgang sowohl das Grobschleifen als auch die Endbearbeitung umfasst, muss in der Anfangsphase das erforderliche Material entfernt werden, ohne dass übermäßige Schäden zurückbleiben, die in der Endphase korrigiert werden müssen. Der letzte Arbeitsgang konzentriert sich dann auf das Erreichen des vorgegebenen Profils und der Kantenbeschaffenheit.
Der genaue Prozess sollte durch Versuche unter Verwendung der tatsächlichen Anforderungen an Glas, Ausrüstung und Zeichnung ermittelt werden. Eine Scheibe, die für ein Deckglasdesign geeignet ist, kann bei einem anderen Teil mit einer anderen Kontur oder Dicke möglicherweise nicht die gleichen Ergebnisse liefern.
Das Schleifen der Glaskanten von Fahrzeugdisplays wird verwendet, um die Glaskante auf die erforderlichen Abmessungen und das erforderliche Profil zu bringen. Bei Display-Abdeckungsgläsern muss dieser Vorgang den Materialabtrag mit der Kontrolle von Kantenfehlern und der Maßhaltigkeit in Einklang bringen.
Eine präzise Kantenbearbeitung ist besonders wichtig, wenn das fertige Bauteil in ein definiertes Gehäuse passen oder mit anderen Anzeigeelementen übereinstimmen muss. Kantenabsplitterungen, unebene Profile oder übermäßige Maßabweichungen können bei der Inspektion und Montage zu Problemen führen. Diese Probleme lassen sich nicht immer einfach dadurch beheben, dass man die Maschine verlangsamt oder ein feineres Schleifmittel verwendet. Sie können auch mit der Scheibengeometrie, dem Werkzeugzustand, der Werkstückpositionierung oder der Interaktion zwischen Scheibe und Glas zusammenhängen.
Eine geeignete Schleifscheibe muss zum vorgesehenen Kantenprofil und den Fähigkeiten der Bearbeitungsmaschine passen. Das Rad sollte über die erforderliche Kontaktfläche gleichmäßig Material entfernen, ohne unnötige Beeinträchtigungen benachbarter Oberflächen zu verursachen.
Für Hersteller, die Glas für Kombiinstrumente und Displayabdeckungen für zentrale Bedienelemente verarbeiten, sollte die Kantenbearbeitung von Automobil-Displaygläsern anhand der Zeichnungs- und Prüfkriterien des fertigen Bauteils bewertet werden. Das optische Erscheinungsbild allein reicht möglicherweise nicht aus, um festzustellen, ob die Kante den Maß- und Montageanforderungen entspricht.
Meijies Fahrzeug-Displayglas-Schleifscheibe ist für das Eckenschleifen und Endkanten-Präzisionsschleifen von Fahrzeugdisplay-Abdeckglas, OGS-Touchpanels und industriellem Kontrolldisplayglas konzipiert. Das Produkt ist für Präzisionsglasbearbeitungsanwendungen gedacht, bei denen das erforderliche Kantenprofil und die Bearbeitungsbedingungen zusammen berücksichtigt werden müssen.
Die Qualität einer geschliffenen Kante hängt nicht nur vom in der Scheibe verwendeten Schleifmittel ab. Die Glasspezifikation, das Werkzeugdesign, der Gerätezustand und die Bearbeitungsparameter beeinflussen alle das Ergebnis. Bevor Hersteller ein Rad auswählen, sollten sie die Akzeptanzkriterien für das fertige Bauteil ermitteln und ermitteln, welche Verarbeitungsfaktoren den größten Einfluss auf diese Kriterien haben.
Die Kantenqualität ist ein zentraler Gesichtspunkt beim Schleifen von Automobil-Displaygläsern. Abhängig vom Bauteildesign können die Anforderungen Kantenprofil, Eckengeometrie, Maßtoleranz und das Vorhandensein sichtbarer Späne oder anderer Mängel umfassen.
Diese Anforderungen sollten vor Produktionsbeginn definiert werden. Ein Prozess, der nur darauf ausgelegt ist, Material schnell zu entfernen, bietet möglicherweise keine ausreichende Kontrolle über die fertige Kante. Umgekehrt kann ein Prozess, der sich ausschließlich auf das Erscheinungsbild der Oberfläche konzentriert, ineffizient sein, wenn unnötige Nachbearbeitungsschritte erforderlich sind oder Material langsamer als erforderlich entfernt wird.
Die in jeder Phase abgetragene Materialmenge sollte der Bearbeitungszugabe und der angestrebten Endgeometrie entsprechen. Wenn das Grobschleifen ein inkonsistentes Profil hinterlässt, muss beim Endbearbeitungsvorgang möglicherweise zusätzliches Material entfernt werden, um die Zielform zu erreichen. Dies kann die Zykluszeit verlängern und die Kontrolle der Endabmessungen erschweren.
Prüfkriterien müssen auch den tatsächlichen Anwendungsfall widerspiegeln. Hersteller sollten die Zeichnung, Kundenspezifikationen und vereinbarten Prüfverfahren nutzen, um akzeptable Kantenbedingungen zu bestimmen. Eine universelle Toleranz sollte nicht für jede Fahrzeuganzeigekomponente angenommen werden, da unterschiedliche Designs unterschiedliche Anforderungen an Abmessungen und Aussehen haben können.
Die Produktionseffizienz hängt vom Verhältnis zwischen Materialabtrag, Zykluszeit, Werkzeugzustand und dem Anteil der Teile ab, die die Prüfanforderungen erfüllen. Eine hohe Vorschubgeschwindigkeit bedeutet nicht unbedingt, dass der Gesamtprozess produktiver ist, wenn dadurch Fehler auftreten oder wiederholte Anpassungen erforderlich sind.
Schleifscheibenschärfe, Schleifeigenschaften, Zahnstruktur und die Eignung der Scheibengeometrie können Einfluss darauf haben, wie das Werkzeug mit dem Glas in Kontakt kommt. Auch die Stabilität der Ausrüstung und eine konsistente Werkstückpositionierung sind wichtig. Wenn sich diese Faktoren während der Produktion ändern, liefern die gleichen nominellen Bearbeitungseinstellungen möglicherweise keine konsistenten Ergebnisse.
Eine praktische Bewertung sollte sowohl den Output als auch die Qualität berücksichtigen. Zu den nützlichen Indikatoren gehören die Zykluszeit, der Anteil der akzeptierten Teile, die Häufigkeit von Kantenfehlern und die Stabilität der Abmessungen über wiederholte Produktionsläufe. Diese Messungen liefern eine zuverlässigere Grundlage für Prozessverbesserungen als die Geschwindigkeit allein.
Wenn Vor- und Fertigschleifen integriert sind, sollte die Arbeitsteilung zwischen den beiden Schritten entsprechend der erforderlichen Kantenbeschaffenheit und Materialzugabe festgelegt werden. Die Glasschleifscheibe für Fahrzeugdisplays von Meijie unterstützt laut Produktbeschreibung maßgeschneiderte integrierte Grob- und Endschleiflösungen. Ob eine kombinierte Lösung für eine bestimmte Linie geeignet ist, hängt immer noch vom Werkstück, der Ausrüstung und den validierten Prozessanforderungen ab.
Beim Glasschleifen entsteht Hitze und es entstehen Schleifmittel und Glassplitter. Wenn der Prozess Wärme und Späne nicht effektiv abführt, können die lokalen Bedingungen an der Schleifschnittstelle instabiler werden. Schmutz kann den Kontakt zwischen Rad und Werkstück beeinträchtigen, während Hitzestau unter ungeeigneten Bedingungen zu Bearbeitungsfehlern führen kann.
Daher ist die Radstruktur für den Auswahlprozess relevant. Meijie identifiziert Wärmeableitung und Spanabfuhr als Aspekte des Produktdesigns und beschreibt eine dichte, gleichmäßige Zahnstruktur, die die Kühlung und Spanabfuhr unterstützen soll. Diese Eigenschaften sollten zusammen mit den Abmessungen der Scheibe, der Schleifmittelspezifikation und der Kompatibilität mit der Maschine beurteilt werden.
Das Raddesign allein entscheidet jedoch nicht über das Ergebnis. Die tatsächliche Kühlanordnung, Gerätekonfiguration, Glaseigenschaften und Bearbeitungsbedingungen müssen ebenfalls berücksichtigt werden. Hersteller sollten überprüfen, ob das ausgewählte Rad unter ihren eigenen Produktionsbedingungen die erforderliche Leistung erbringt, anstatt sich auf eine allgemeine Produktbeschreibung als Garantie für eine fehlerfreie Verarbeitung zu verlassen.
Die Auswahl von Schleifscheiben für Fahrzeugdisplayglas beginnt mit der Bearbeitungsaufgabe und nicht mit einem einzelnen Parameter wie Körnung oder Drehzahl. Die Scheibe muss zur Werkstückgeometrie, zum gewünschten Kantenprofil, zur Maschinenschnittstelle und zum vorgesehenen Bearbeitungsablauf passen.
Der erste Schritt besteht darin, die Abmessungen des Teils und die Bereiche zu ermitteln, die geschliffen werden müssen. Zu den relevanten Informationen gehören Glasdicke, Eckenform, Kantenprofil, Bearbeitungszugabe und die Menge des abzutragenden Materials.
Anhand dieser Angaben lässt sich feststellen, ob das Rad den erforderlichen Bereich erreichen und dem beabsichtigten Profil folgen kann. Ein zu großes Rad kann den Zugang zu einer kleinen Ecke einschränken, während ein ungeeignetes Profil es schwierig machen kann, die Zielgeometrie konstant zu erreichen. Das ausgewählte Werkzeug muss außerdem mit der Vorrichtung und der Bewegung der Bearbeitungsausrüstung kompatibel sein.
Die Glasdicke sollte als Teil des gesamten Bearbeitungsaufbaus betrachtet und nicht als isolierte Auswahlregel behandelt werden. Schleifscheibe, Werkstückauflage, Bearbeitungszugabe und Maschineneinstellungen müssen zusammenarbeiten. Beispielsweise kann das passende Rad für ein dünnes Deckglas von der Wahl für ein dickeres Bauteil abweichen, auch wenn beide Teile ähnliche äußere Formen haben.
Die Glasschleifscheibe für Fahrzeugdisplays von Meijie listet einen Werkstückbereich auf, der 0,5 mm, 0,7 mm, 1,1 mm und andere Glasstärken umfasst. Hierbei handelt es sich um die in den Produktinformationen angegebenen Dicken. Es handelt sich nicht um eine Garantie dafür, dass jede Radkonfiguration für jede Dicke geeignet ist. Die endgültige Spezifikation sollte anhand der tatsächlichen Komponenten- und Bearbeitungsbedingungen bestätigt werden.
Raddurchmesser, Schaftdurchmesser und Nuttyp beeinflussen die Passung des Werkzeugs und seine Interaktion mit dem Werkstück. Diese Spezifikationen sollten anhand der Geräteschnittstelle und der Geometrie des zu bearbeitenden Bereichs überprüft werden.
In den Produktinformationen für Meijies Fahrzeugdisplay-Glasschleifscheibe sind die folgenden Spezifikationen aufgeführt:
| Parameter | Gelistete Spezifikation |
|---|---|
| Schleifscheibendurchmesser | Ø10–Ø15 mm |
| Schaftdurchmesser | Ø6 mm, Ø10 mm |
| Rillentyp | Trapezförmig, U-förmig, ohne Rillen |
| Korngröße | 400#–1200# |
| Werkstückdicke | 0,5 mm, 0,7 mm, 1,1 mm und andere Stärken |
| Rotationsgeschwindigkeit der Ausrüstung | 18.000–32.000 U/min |
| Vorschubgeschwindigkeit | 300–1.200 mm/min |
| Schleiftiefe | 0,1–0,5 mm, aufgeteilt in Grob- und Fertigschliff |
Diese Werte beschreiben die aufgeführten Spezifikationen des Produkts. Sie sollten nicht als ein universelles Setup interpretiert werden, bei dem jeder Durchmesser, jeder Schaft, jede Nut, jede Körnung und jeder Bearbeitungsparameter frei kombiniert werden kann.
Der Nuttyp sollte entsprechend dem vorgesehenen Kontaktprofil und der Bearbeitungsaufgabe ausgewählt werden. Ebenso muss der Schaft zur Spannanordnung der Maschine passen und der Raddurchmesser muss zu den erforderlichen Zugangs- und Betriebsbedingungen passen. Durch die Bestätigung dieser Details vor der Installation können vermeidbare Kompatibilitätsprobleme während der Produktion vermieden werden.
Für andere Glasbearbeitungsanwendungen bietet die Kategorie der Glasbearbeitungs-Schleifscheiben einen breiteren Überblick über das Glasschleifscheiben-Sortiment von Meijie.
Die Korngröße beeinflusst die Wechselwirkung zwischen dem Schleifmittel und der Glasoberfläche. Die geeignete Wahl hängt von der Bearbeitungsstufe, dem erforderlichen Materialabtrag und der zu erreichenden Kantenqualität ab. Für eine bestimmte Schruppaufgabe kann ein gröberes Schleifmittel geeignet sein, während für einen Endbearbeitungsvorgang ein feineres Schleifmittel ausgewählt werden kann. Das tatsächliche Ergebnis hängt jedoch vom gesamten Prozess ab und die Korngröße sollte nicht als einziger Faktor angesehen werden, der die Kantenqualität bestimmt.
Hersteller sollten neben der Scheibenstruktur, der Glasdicke, der Bearbeitungszugabe und dem Zustand der Ausrüstung auch die Korngröße berücksichtigen. Eine Änderung der Körnung erfordert möglicherweise eine Überprüfung der Verarbeitungsbedingungen, anstatt einfach ein Rad durch ein anderes zu ersetzen und dabei alle vorherigen Einstellungen beizubehalten.
Drehzahl, Vorschubgeschwindigkeit und Schleiftiefe sollten anhand der Spezifikationen der ausgewählten Scheibe und der Betriebsgrenzen der Maschine überprüft werden. Der von Meijie angegebene Bereich von 18.000–32.000 U/min gilt beispielsweise für das oben beschriebene Produkt. Es ist keine Empfehlung, jedes Werkstück an der Obergrenze zu betreiben.
Das gleiche Prinzip gilt für Vorschub und Schleiftiefe. Ein zunehmender Materialabtrag kann unter bestimmten Bedingungen die Zykluszeit verkürzen, kann sich aber auch auf die Kantenqualität und die Prozessstabilität auswirken. Die Einstellungen sollten anhand des tatsächlichen Werkstücks validiert und sowohl im Hinblick auf die Produktionseffizienz als auch auf die Anforderungen an das fertige Teil bewertet werden.
Vor dem Kauf oder Einbau einer Diamantschleifscheibe für Autoglas sollten Hersteller die Geräteschnittstelle, die zulässige Drehzahl, die Werkzeugabmessungen und die Bearbeitungsanordnung überprüfen. Die Kompatibilität sollte anhand der Anforderungen des Maschinenherstellers und der technischen Spezifikationen des ausgewählten Rades festgestellt werden.
Meijie beschreibt seine Glasschleifscheibe für Fahrzeugdisplays als mit Doppelkantenmaschinen verschiedener Marken kompatibel. Für eine bestimmte Produktionslinie sollte dennoch die genaue Konfiguration überprüft werden. Maschinenmodelle, Spannanordnungen, Betriebsgrenzen und Bearbeitungswege können variieren, daher sollte eine allgemeine Kompatibilitätserklärung die technische Überprüfung nicht ersetzen.
Es ist auch wichtig, zwischen körperlicher Eignung und Prozesseignung zu unterscheiden. Ein Rad passt möglicherweise auf die Spindel, erzeugt aber unter den vorhandenen Bearbeitungsbedingungen immer noch nicht das erforderliche Kantenprofil. Die Bestätigung sollte daher den Einbau, die Werkzeugbewegung, die Werkstückauflage und die Qualität der bearbeiteten Kante umfassen.
Wenn die erforderliche Geometrie komplex ist oder die Produktionsbedingungen unbekannt sind, kann ein kontrollierter Bearbeitungsversuch dabei helfen, festzustellen, ob die vorgeschlagene Radkonfiguration geeignet ist, bevor sie in die reguläre Produktion eingeführt wird.
Sobald ein geeignetes Rad ausgewählt wurde, hängen konsistente Ergebnisse von der Kontrolle des gesamten Bearbeitungsprozesses ab. Die folgenden Prüfungen helfen Herstellern, Probleme frühzeitig zu erkennen, ohne davon auszugehen, dass jeder Fehler die gleiche Ursache hat.
Vor der Bearbeitung: Überprüfen Sie die Glasdicke, das Kantenprofil, die Bearbeitungszugabe, die Radabmessungen, den Klemmzustand und die Betriebsgrenzen der Maschine. Überprüfen Sie, ob die Werkzeugkonfiguration mit dem beabsichtigten Einsatz übereinstimmt.
Während der Bearbeitung: Überwachen Sie Kantenausbrüche, Profilkonsistenz, Spanabfuhr, ungewöhnliche Vibrationen und Änderungen im Werkzeugzustand. Wenn Mängel auftreten, überprüfen Sie die Scheibe, die Werkstückpositionierung, den Gerätezustand und die Bearbeitungseinstellungen, bevor Sie Anpassungen vornehmen.
Nach der Bearbeitung: Überprüfen Sie die fertige Kante anhand der Zeichnung und der vereinbarten Abnahmekriterien. Erfassen Sie wiederkehrende Fehler und Änderungen der Prozessbedingungen, damit Korrekturmaßnahmen auf Produktionsnachweisen basieren können.
Diese Prüfungen sind am nützlichsten, wenn Prüfergebnisse mit den tatsächlichen Verarbeitungsbedingungen verknüpft werden. Wenn Kantenfehler beispielsweise nach einem Werkzeugwechsel zunehmen, sollten neben den Maschineneinstellungen auch die Radspezifikation und der Einbau überprüft werden. Wenn sich die Abmessungen während der Produktion allmählich ändern, kann es sein, dass der Werkzeugverschleiß und die Stabilität der Ausrüstung eine Untersuchung rechtfertigen. Keine der Situationen sollte ohne entsprechende Beweise auf eine einzige Ursache zurückgeführt werden.
Auch Prozessanpassungen sollten kontrolliert werden. Durch die gleichzeitige Änderung von Vorschub, Schleiftiefe und Drehzahl ist es schwieriger zu erkennen, welcher Faktor das Ergebnis beeinflusst hat. Sofern sinnvoll, bewerten Sie Änderungen systematisch und vergleichen Sie die fertigen Teile mit den festgelegten Qualitätskriterien.
Der Austausch der Scheibe sollte auf dem Zustand des Werkzeugs und seiner Fähigkeit, die erforderlichen Bearbeitungsergebnisse aufrechtzuerhalten, basieren. Ein festes Austauschintervall kann sinnvoll sein, sofern dies durch die Produktionshistorie unterstützt wird, die tatsächliche Lebensdauer kann jedoch je nach Werkstück, Betriebsbedingungen und Bearbeitungsbelastung variieren. Inspektionsdaten bieten eine fundiertere Grundlage für die Erstellung eines Austauschplans.
Weitere Informationen zur Ausrüstung und Werkzeuganpassung bei der CNC-Glaskantenbearbeitung finden Sie unter CNC-Glaskantenbearbeitung: Schleifscheibenanforderungen für Bearbeitungszentren . Dieser Artikel befasst sich mit der umfassenderen Beziehung zwischen Bearbeitungsausrüstung und Schleifscheibenanforderungen, während sich dieser Artikel auf Anwendungen für Fahrzeugdisplayglas konzentriert.
Schleifscheiben spielen eine wichtige Rolle beim Eckenschleifen und der präzisen Kantenbearbeitung von Fahrzeugdisplayglas. Die richtige Auswahl hängt von der Werkstückgeometrie, der Glasdicke, der erforderlichen Kantenqualität, den Scheibenabmessungen, der Schleifmittelspezifikation und den Maschinenbedingungen ab. Kein einzelner Parameter kann darüber entscheiden, ob ein Rad für jeden Einsatzzweck geeignet ist.
Für Hersteller, die Abdeckungen für Instrumententafeln, Displaygläser für zentrale Bedienelemente und verwandte Komponenten verarbeiten, besteht der zuverlässigste Ansatz darin, zunächst die Anforderungen an das fertige Teil zu definieren, das Rad an die Bearbeitungsaufgabe anzupassen und den Prozess unter tatsächlichen Produktionsbedingungen zu überprüfen. Die Überwachung der Kantenqualität, der Abmessungen und des Werkzeugzustands trägt dann dazu bei, im Laufe der Zeit konsistente Ergebnisse zu erzielen.
Die Glasschleifscheibe für Fahrzeugdisplays von Meijie ist für das Eckenschleifen und Präzisionsschleifen von Endkanten konzipiert und verfügt über aufgeführte Optionen für Scheibenabmessungen, Nuttypen und Körnungsgrößen. Hersteller können diese Spezifikationen als Ausgangspunkt für die technische Bewertung nutzen und die geeignete Konfiguration entsprechend ihren Glaskomponenten, Geräten und Verarbeitungsanforderungen bestätigen.