Sep 24,2026
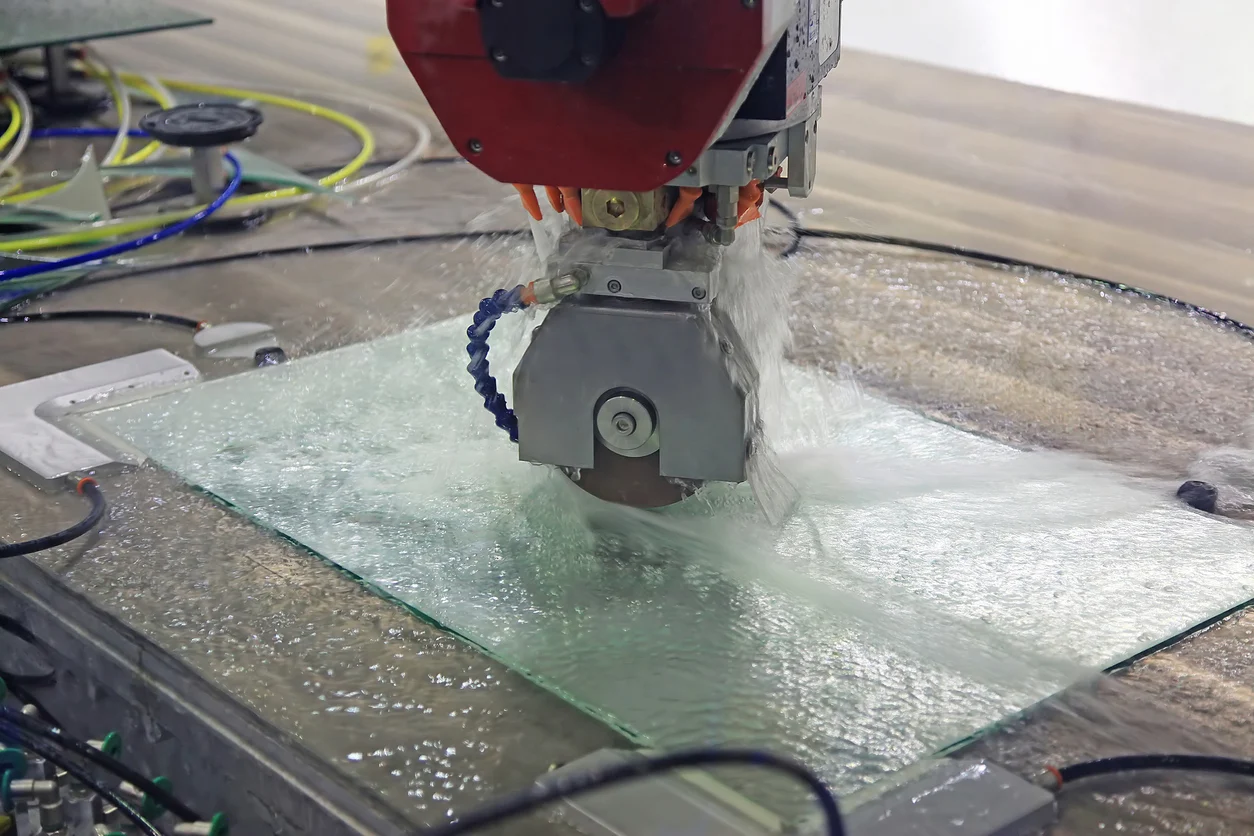
Wie wird das Wafer-Kantenschleifen bei der Halbleiter-Wafer-Verarbeitung eingesetzt?
Die Auswahl eines geeigneten Diamantschleifkopfes für optische Präzisionskomponenten erfordert mehr als nur die Anpassung des Werkzeugdurchmessers an ein Werkstück. Materialeigenschaften, Bauteilgeometrie, Maßtoleranzen, Anforderungen an die Oberflächenbeschaffenheit und Maschinenkompatibilität beeinflussen alle, ob ein Schleifkopf für eine bestimmte Anwendung geeignet ist. Ein zur Maschine passendes Werkzeug kann dennoch für die geforderte Kontur oder Oberflächengüte ungeeignet sein.
Für Hersteller, die Quarzhalbkugeln, Glaskeramik oder Saphirdeckplatten verarbeiten, sind diese Überlegungen besonders wichtig, da das fertige Bauteil anspruchsvolle geometrische und Oberflächenanforderungen stellen kann. Der Auswahlprozess sollte mit dem Werkstück und seinen Akzeptanzkriterien beginnen und dann zu den Abmessungen des Schleifkopfs, der Diamantkörnung und den Betriebsbedingungen übergehen.
In diesem Leitfaden wird erläutert, wie diese Faktoren bei der Auswahl eines Diamantschleifkopfs für optische Präzisionskomponenten zu bewerten sind, wobei praktische Überlegungen zur Gerätekompatibilität und Lieferantenkommunikation berücksichtigt werden.
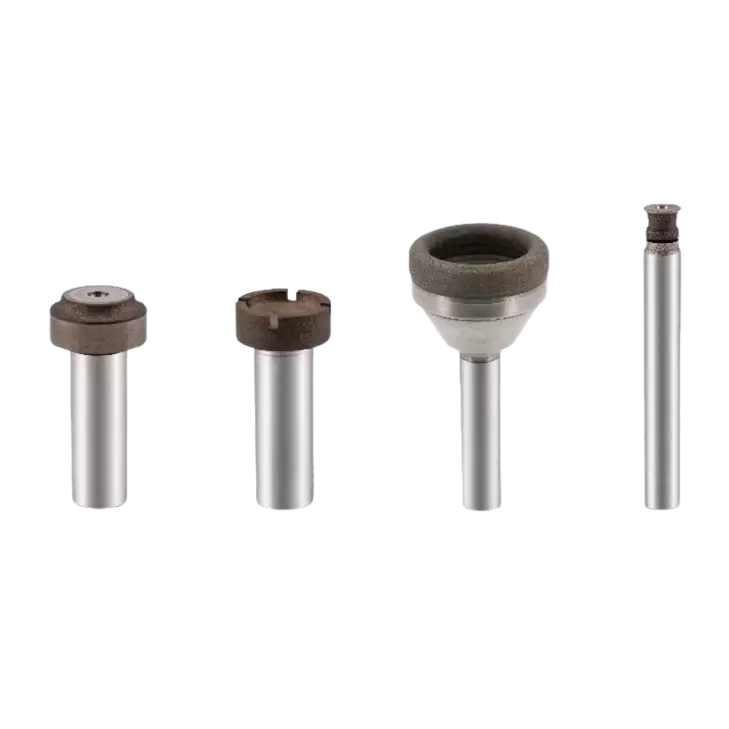
Der erste Schritt beim optischen Präzisionsschleifen besteht darin, festzustellen, welche Anforderungen das Werkstück an den Bearbeitungsprozess stellt. Das Material allein entscheidet nicht über den richtigen Schleifkopf. Auch die Form des Bauteils, die zu bearbeitende Fläche, die abzutragende Materialmenge und die erforderliche Endbearbeitung müssen berücksichtigt werden.
Unterschiedliche optische Komponenten stellen unterschiedliche Bearbeitungseinschränkungen dar. Eine Quarzhalbkugel hat beispielsweise ein gekrümmtes Profil, das besondere Aufmerksamkeit auf den Werkzeugzugang und die Konturgenauigkeit erfordert. Je nach Design kann eine Saphir-Abdeckplatte unterschiedliche Kanten- oder Profilanforderungen haben. Auch glaskeramische Bauteile müssen hinsichtlich ihrer spezifischen Geometrie und Qualitätsvorgaben bewertet werden.
Diese Unterschiede wirken sich auf die Abmessungen und die Konfiguration des Schleifkopfes sowie auf die Bedingungen aus, unter denen er betrieben wird. Wenn Sie ein Werkzeug nur anhand des Materialnamens auswählen, kann die eigentliche Bearbeitungsaufgabe außer Acht gelassen werden.
Bevor Sie Produkte vergleichen, stellen Sie die folgenden Informationen fest:
Werkstückdetails: Material, Zeichnung, Abmessungen, Kontur und die zu schleifende Fläche.
Qualitätsanforderungen: Maßtoleranzen, Oberflächenrauheit, Kantenzustand und anwendbare Prüfkriterien.
Bearbeitungsanforderungen: der vorgesehene Vorgang, der verfügbare Arbeitsraum und die Menge des Materials, das entfernt werden muss.
Diese Details bieten einen praktischen Ausgangspunkt für die Bewertung einer Anwendung zur Präzisionsbearbeitung optischer Komponenten. Sie helfen auch bei der Unterscheidung zwischen einem Werkzeug, das physikalisch mit dem Setup kompatibel ist, und einem, das für das gewünschte Ergebnis geeignet ist.
Die Abmessungen des Schleifkopfes beeinflussen den Zugang zum Werkzeug, die Maschinenkompatibilität und die Möglichkeit, den vorgesehenen Bearbeitungsbereich zu erreichen. Drei Dimensionen verdienen besondere Aufmerksamkeit: Kopfdurchmesser, Schaftdurchmesser und Gesamtlänge.
Der Kopfdurchmesser sollte anhand der Werkstückkontur, des verfügbaren Bearbeitungsraums und des Betriebsbereichs der Ausrüstung bewertet werden. Ein zu großer Durchmesser für den vorgesehenen Bereich kann den Zugang einschränken, während ein kleinerer Durchmesser nicht automatisch besser ist. Die geeignete Wahl hängt von der Geometrie und dem Maschinenaufbau ab.
Der Schaftdurchmesser ist in erster Linie eine Überlegung der Schnittstelle. Es muss mit der Spannanordnung der Maschine und der zulässigen Werkzeugkonfiguration übereinstimmen. Eine Nichtübereinstimmung kann eine korrekte Installation verhindern oder die Eignung des Aufbaus beeinträchtigen, unabhängig von den Schleifeigenschaften des Schleifkopfs.
Die Gesamtlänge spielt auch eine Rolle, wenn das Werkzeug einen bestimmten Bereich erreichen muss. Vor der Bestellung sollten der verfügbare Platz um das Werkstück, der Spannabstand und die Position des Bearbeitungsbereichs überprüft werden. Es muss ein angemessener Zugang geschaffen werden, ohne davon auszugehen, dass ein längeres Werkzeug zwangsläufig zu besseren Ergebnissen führt.
Die folgenden Spezifikationen sind für den Präzisionsoptik-Schleifkopf von Meijie aufgeführt:
| Parameter | Produktspezifikation | Überlegungen zur Auswahl |
|---|---|---|
| Schleifkopfdurchmesser | Ø4–30 mm | Passen Sie die Werkstückkontur und den verfügbaren Platz an |
| Schaftdurchmesser | Ø6 mm oder Ø10 mm | Bestätigen Sie die Kompatibilität mit der Maschinenschnittstelle |
| Gesamtlänge | Weniger als 75 mm | Überprüfen Sie die Reichweite, den Abstand der Vorrichtung und die Interferenz |
Diese Abmessungen helfen dabei, die verfügbaren Optionen einzugrenzen, sie ersetzen jedoch nicht die Überprüfung der tatsächlichen Werkstückzeichnung und Maschinenkonfiguration. Käufer sollten die erforderlichen Abmessungen bestätigen, bevor sie eine aufgeführte Spezifikation als für ihre Anwendung geeignet betrachten.
Die vollständigen Produktdetails, einschließlich der verfügbaren Abmessungen und anderer Spezifikationen, finden Sie unter Meijies Präzisionsoptik-Schleifkopf .
Die Körnung des Diamantschleifkopfes ist ein weiterer wichtiger Auswahlfaktor. In der Produktspezifikation von Meijie ist ein Körnungsbereich von 100#–3000# aufgeführt. Die Auswahl innerhalb dieses Bereichs erfordert ein Verständnis der vorgesehenen Bearbeitungsstufe und der erwarteten Qualität des fertigen Bauteils.
Bei der Auswahl der Körnung müssen mehrere Anforderungen in Einklang gebracht werden. Der Prozess muss Material mit einer angemessenen Geschwindigkeit entfernen und gleichzeitig eine Oberfläche erzeugen, die dem angegebenen Finish entspricht. Die richtige Balance hängt vom Werkstückmaterial, der Geometrie, den Bearbeitungsbedingungen und davon ab, ob zusätzliche Nachbearbeitungsvorgänge folgen.
Ein häufiger Fehler besteht darin, eine Körnung auf der Grundlage der allgemeinen Annahme auszuwählen, dass eine feinere Körnung für Präzisionsarbeiten immer vorzuziehen ist. Feinere Schleifmittelqualitäten können relevant sein, wenn die Oberflächenbeschaffenheit Priorität hat, aber die Körnung allein entscheidet nicht über das Endergebnis. Auch der Maschinenzustand, die Werkzeuggeometrie, die Werkstückauflage und die Betriebsbedingungen beeinflussen die Qualität der bearbeiteten Oberfläche.
Die umgekehrte Annahme ist ebenso unzuverlässig: Die Wahl einer gröberen Sorte, nur um den Materialabtrag zu erhöhen, ist möglicherweise nicht geeignet, wenn das Bauteil anspruchsvolle Anforderungen an die Oberfläche oder Kontur hat. Die Auswahl sollte den tatsächlichen Verarbeitungsstand und nicht ein einzelnes Leistungsziel widerspiegeln.
Berücksichtigen Sie bei der Beurteilung der Korngröße drei Fragen:
Welche Oberflächengüte muss das Bauteil am Ende des Schleifvorgangs erreichen?
Wird der Schleifkopf für den ersten Materialabtrag oder für eine spätere Endbearbeitung verwendet?
Können die ausgewählte Körnung und die vorgeschlagenen Betriebsbedingungen auf das vorgesehene Material und die vorgesehene Ausrüstung validiert werden?
Diese Fragen tragen dazu bei, präzise optische Schleifentscheidungen an messbare Anforderungen zu knüpfen. Bei unbekannter Anwendung sind repräsentative Versuche und Inspektionsergebnisse zuverlässiger als die Auswahl einer Körnung ausschließlich aus einer Allzwecktabelle.
Der verfügbare Bereich 100#–3000# sollte daher als Produktspezifikation und nicht als universelle Empfehlung für jedes optische Material oder jede Bearbeitungsaufgabe betrachtet werden.
Für optische Präzisionskomponenten können unterschiedliche Anforderungen an Geometrie und Oberflächenqualität gelten. Eine Komponente kann ihre Maßtoleranz einhalten und dennoch die Anforderungen an die Oberflächenbeschaffenheit nicht erfüllen. Umgekehrt ist eine glatt aussehende Oberfläche kein Beweis dafür, dass die Kontur oder die Abmessungen korrekt sind.
Aus diesem Grund sollten die Maßhaltigkeit optischer Komponenten und die Oberflächengüte des optischen Schleifgeräts bei der Werkzeugauswahl unabhängig voneinander bewertet werden.
Auf der Produktseite von Meijie werden Bearbeitungsanforderungen mit geometrischen Toleranzen unter 0,01 mm und einer Oberflächenrauheit unter Ra 0,5 μm aufgeführt. Diese Zahlen liefern einen nützlichen Kontext zum Verständnis des Präzisionsniveaus, das mit den beabsichtigten Anwendungen des Produkts verbunden ist. Sie sind jedoch nicht als unbedingte Garantien für jedes Material, jede Maschine, jede Bauteilgeometrie oder jeden Verarbeitungszustand zu verstehen.
Die tatsächlichen Ergebnisse hängen von der vollständigen Bearbeitungseinrichtung ab. Werkstückpositionierung, Maschinenstabilität, Werkzeugzustand, Betriebsparameter und die Prüfmethode können Einfluss darauf haben, ob das fertige Bauteil seine spezifizierten Anforderungen erfüllt. Ein geeigneter Schleifkopf ist ein Teil dieses Prozesses und nicht allein ausschlaggebend für die Qualität.
Definieren Sie vor der Werkzeugauswahl messbare Akzeptanzkriterien. Bestätigen Sie die erforderliche Maßtoleranz, den Oberflächenrauheitsparameter und -grenzwert sowie die Art und Weise, wie das fertige Teil geprüft wird. Wenn das Bauteil eine komplexe Kontur aufweist, klären Sie, welche Abmessungen oder Profileigenschaften entscheidend sind.
Wichtig ist auch zu kommunizieren, ob die genannten Anforderungen unmittelbar nach dem Schleifen oder nach anschließenden Nachbearbeitungen gelten. Ohne diese Unterscheidung kann ein Lieferant das Werkzeug in einer anderen Phase des Prozesses bewerten, als der Käufer beabsichtigt.
Klare Qualitätsanforderungen erleichtern die Beurteilung, ob ein vorgeschlagener Diamantschleifkopf geeignet ist, und den Vergleich der Testergebnisse mit demselben Standard.
Ein Schleifkopf muss sowohl zum Werkstück als auch zur Maschine passen. Überprüfen Sie vor der Bestellung die Spannschnittstelle, die zulässige Betriebsgeschwindigkeit, den verfügbaren Arbeitsraum sowie die für die Anwendung relevanten Kühl- und Spanabfuhranordnungen.
Der Präzisionsoptik-Schleifkopf von Meijie weist eine Geräterotationsgeschwindigkeit von 9000–32000 U/min und eine Vorschubgeschwindigkeit von 50–500 mm/min auf. Diese Werte beschreiben die angegebenen Betriebsbereiche; Sie sollten nicht als empfohlene Geschwindigkeits- und Vorschubkombination für jeden Auftrag betrachtet werden.
Die geeigneten Einstellungen hängen von der Maschine, dem Werkstück, der Schleifkopfkonfiguration und den Anforderungen des Betriebs ab. Eine Geschwindigkeit innerhalb des angegebenen Bereichs allein bedeutet nicht, dass ein bestimmtes Setup geeignet ist. Vor dem Betrieb sollten die Grenzwerte des Geräteherstellers und die Anwendungshinweise des Werkzeuglieferanten überprüft werden.
Zur Kompatibilität gehört auch die physische Anordnung der Maschine. Stellen Sie sicher, dass der Schaft richtig gehalten werden kann, dass der ausgewählte Kopf den erforderlichen Bearbeitungsbereich erreichen kann und dass Werkstück und Vorrichtung ausreichend Freiraum lassen. Wenn Kühlung und Spanabfuhr für den Aufbau relevant sind, sollten diese Bedingungen als Teil des Prozesses beurteilt werden und nicht erst nach Auftreten eines Qualitätsproblems.
Ein praktischer Gerätecheck sollte Folgendes umfassen:
Schnittstelle und Abstand: Schaftkompatibilität, Spannanordnung, Werkzeugreichweite und mögliche Interferenzen mit dem Werkstück oder der Vorrichtung.
Betriebsgrenzen: zulässige Spindeldrehzahl, anwendbare Vorschubbedingungen und alle vom Maschinen- oder Werkzeuglieferanten angegebenen Einschränkungen.
Prozessbedingungen: Kühlung, Spanabfuhr, Werkstückunterstützung und die zur Überprüfung der Ergebnisse verwendete Prüfmethode.
Meijie beschreibt seinen Präzisionsoptik-Schleifkopf als kompatibel mit Doppelkantenmaschinen verschiedener Marken. Dennoch sollten Käufer die jeweilige Maschinenkonfiguration und die Anwendungsanforderungen bestätigen und nicht davon ausgehen, dass aufgrund der Markenkompatibilität keine technische Überprüfung erforderlich ist.
Ein gut abgestimmter Aufbau erleichtert die Bewertung des Werkzeugs unter kontrollierten Bedingungen und die Feststellung, ob die gewählte Konfiguration dem geforderten Qualitätsstandard entspricht.
Nachdem die Werkstückanforderungen, Abmessungen, Körnung und Maschinenbedingungen überprüft wurden, besteht die verbleibende Aufgabe darin, dem Lieferanten genügend Informationen zur Verfügung zu stellen, um die vorgeschlagene Konfiguration beurteilen zu können.
Ein Produktdatenblatt ist ein nützlicher Ausgangspunkt, beantwortet jedoch möglicherweise nicht alle anwendungsspezifischen Fragen. Beispielsweise gibt ein aufgeführter Durchmesserbereich nicht an, welcher Durchmesser für eine bestimmte Kontur geeignet ist, und ein verfügbarer Körnungsbereich identifiziert nicht die beste Sorte für einen ungetesteten Prozess.
Bevor Sie eine Empfehlung oder ein Angebot anfordern, bereiten Sie die folgenden Informationen vor:
Werkstückinformationen: Material, Zeichnung, Geometrie, Bearbeitungsbereich und aktuelle Bearbeitungsstufe.
Qualitätsanforderungen: Zielmaße, geometrische Toleranz, Oberflächenrauheit und Prüfkriterien.
Informationen zur Ausrüstung: Maschinenmodell, Spannschnittstelle, zulässige Geschwindigkeit, verfügbarer Platz und relevante Kühlanordnungen.
Prozesskontext: der geplante Schleifvorgang, aktuelle Qualitätsprobleme und alle Ergebnisse früherer Versuche.
Je klarer diese Angaben dokumentiert sind, desto einfacher lässt sich feststellen, ob die verfügbaren Spezifikationen zur Anwendung passen. Zeichnungen und messbare Akzeptanzkriterien sind besonders nützlich, wenn es um Konturgenauigkeit oder eingeschränkten Werkzeugzugriff geht.
Wenn die Anwendung ein Ergebnis erfordert, das unter vergleichbaren Bedingungen noch nicht nachgewiesen wurde, fragen Sie den Lieferanten, welche Informationen oder Tests zur Überprüfung der Eignung erforderlich sind. Dies ist besser als die Annahme, dass ein Werkzeug ein Ziel erreicht, nur weil seine Nennabmessungen in den aufgeführten Bereich fallen.
Ein strukturierter Auswahlprozess bietet zudem eine fundierte Grundlage für den Vergleich von Alternativen. Anstatt Werkzeuge nur nach dem Preis oder einer einzelnen Spezifikation zu bewerten, können Käufer vergleichen, ob jede Option zu den gleichen Werkstück-, Maschinen- und Qualitätsanforderungen passt.
Die Auswahl eines geeigneten Diamantschleifkopfes für optische Präzisionskomponenten beginnt beim Werkstück und seinen Akzeptanzkriterien. Material und Geometrie legen die Anwendungsanforderungen fest; Kopfdurchmesser, Schaftgröße, Gesamtlänge und Körnung helfen dabei, die verfügbaren Optionen einzugrenzen. Anschließend müssen Maschinenkompatibilität und Betriebsbedingungen überprüft werden, bevor die Konfiguration in der Praxis bewertet wird.
Der Präzisionsoptik-Schleifkopf von Meijie ist für Anwendungen mit Quarzhalbkugeln, Glaskeramik und Saphirabdeckplatten mit definierten Abmessungs-, Körnungs- und Betriebsbereichen spezifiziert. Die richtige Wahl hängt immer noch von der einzelnen Komponente und dem Verarbeitungsaufbau ab.
Durch die Dokumentation der Werkstückanforderungen und die Bestätigung der relevanten Spezifikationen vor der Bestellung können Hersteller eine fundiertere Auswahl treffen und die Eignung anhand messbarer Kriterien beurteilen.